Üretim çizelgeleme, onaylanmış iş emirlerinin her tezgahta hangi sırayla ve hangi saatte yapılacağını belirlemektir. En çok kullanılan sıralama kuralları ilk gelen ilk yapılır (FIFO), en kısa işlem süresi (SPT), en erken termin (EDD) ve kritik orandır. SPT ortalama bekleme süresini, EDD en büyük gecikmeyi azaltır. Sahada kural, hazırlık süresini azaltmak için aynı kalıbı ya da rengi isteyen işlerin gruplanmasıyla birlikte uygulanır.
Gece vardiyası şefi saat on bire doğru presin başına geliyor. Panoda beş iş emri var: biri iki saatlik küçük bir parti, biri yarın sabah sevk edilmesi gereken acil iş, üçü de haftaya kadar bekleyebilecek büyük partiler. Kalıp arabasında hangi kalıp duracak? Şef deneyimine göre bir sıra seçiyor; sabah vardiyası gelince sıra değişiyor, öğlen satıştan gelen telefonla bir kez daha değişiyor. Üç sıra, üç kalıp değişimi, yarım vardiya kayıp.
Üretim çizelgeleme bu seçimin kurala bağlanmasıdır. Aşağıda çizelgelemenin plandan farkı, yaygın sıralama kuralları, beş işlik çözümlü bir örnekte kuralların sonuçları, hazırlık süresinin sırayı nasıl değiştirdiği ve sahada çizelgenin adım adım nasıl yapıldığı var.
 Tam boyut
İçindekiler
- Üretim çizelgeleme nedir?
- Hangi sıralama kuralları kullanılır?
- Aynı beş iş farklı kurallarla nasıl sıralanır?
- Hazırlık süresi sırayı nasıl değiştirir?
- Çok tezgahlı hatta çizelge nereden başlar?
- Çizelge adım adım nasıl hazırlanır?
- Sık yapılan hatalar
- PakERP One'da çizelge ve iş sırası
- Sık sorulan sorular
Üretim çizelgeleme nedir?
Üretim çizelgeleme, onaylanmış iş emirlerinin hangi tezgahta, hangi sırayla ve hangi saatte yapılacağını belirlemektir. Plan "bu hafta 3.000 adet braket" der; çizelge "250 tonluk pres salı sabah 06.00'da braket kalıbını bağlayacak, 14.00'te flanşa geçecek" der.
Çizelgenin ufku kısadır: genelde 1-3 gün, bazen tek vardiya. Daha uzun çizelge yapmak mümkündür ama arızalar, eksik malzeme ve acil siparişler yüzünden ikinci günden sonrası sık değişir. Bu yüzden ayrıntılı çizelge kısa tutulur, uzak günler üretim planı düzeyinde kalır.
Çizelgelemenin girdisi açık iş emirleri, rotadaki süreler, malzeme durumu ve tezgah takvimidir; çıktısı tezgah başına bir iş sırası listesidir. Her operasyon ayrı bir iş emri olarak izleniyorsa, sıralama doğrudan bu iş emirleri üzerinden yapılır. İş emri yapısı iş emri yazısında.
Hangi sıralama kuralları kullanılır?
Tek tezgah önünde bekleyen işler için yaygın beş kural vardır. Her kural bir amacı iyileştirir, başka bir amacı bozabilir.
| Kural | Açılımı | Sıralama | Neyi iyileştirir? | Zayıf yanı |
|---|---|---|---|---|
| FIFO | İlk gelen ilk yapılır | İş emrinin geliş sırası | Adil, anlaşılır | Termine bakmaz |
| SPT | En kısa işlem süresi | Kısa işler önce | Ortalama bekleme ve ara stok azalır | Uzun işler sürekli ertelenebilir |
| EDD | En erken termin | Termini yakın olan önce | En büyük gecikme azalır | Ortalama bekleme artabilir |
| CR | Kritik oran | Termine kalan süre / kalan işlem süresi; küçük olan önce | Termin ve iş büyüklüğünü birlikte dengeler | Her gün yeniden hesaplanmalı |
| LPT | En uzun işlem süresi | Uzun işler önce | Paralel tezgahlarda yükü dengeler | Tek tezgahta bekleme artar |
Kritik oran formülü düz metinle: CR = termine kalan gün / kalan işlem süresi (gün). CR 1'den küçükse iş zaten gecikmeye gidiyordur, 1'e eşitse tam zamanında yetişir, 1'den büyükse payı vardır. Örnek (şirket verisi değildir): termine 4 gün kalan ve 5 günlük işi kalan bir partinin oranı 4 / 5 = 0,8; termine 10 gün kalan ve 2 günlük işi kalan bir partinin oranı 10 / 2 = 5. İlk parti öne alınır, çünkü şimdiden gecikmeye gidiyor; ikincisi birkaç gün bekleyebilir.
Sıralama kuralına yeni geçen atölyelerde ilk tepki genelde ustabaşından gelir: "Ben bu işi yıllardır biliyorum." Deneyim çoğu zaman hazırlık gruplarını çok iyi bilir ama termini ikinci plana atar. Kural termin sırasını verip ustabaşı hazırlık gruplarını düzenlediğinde iki bilgi birleşir ve sıra tartışması azalır.
Aynı beş iş farklı kurallarla nasıl sıralanır?
Örnek veriler şirket verisi değildir. Tek bir preste beş iş bekliyor; işler A, B, C, D, E sırasıyla gelmiş. Süreler pres günü, terminler bugünden itibaren gündür.
| İş | Pres süresi (gün) | Termin (gün) |
|---|---|---|
| A | 3 | 6 |
| B | 1 | 2 |
| C | 5 | 8 |
| D | 2 | 4 |
| E | 4 | 14 |
Her kural için işler sırayla preslenir, bitiş günleri toplanır ve bitiş terminden sonraysa fark gecikme sayılır.
| Kural | Sıra | Bitiş günleri | Ortalama bitiş | Geciken iş | Toplam gecikme | En büyük gecikme |
|---|---|---|---|---|---|---|
| FIFO | A, B, C, D, E | 3, 4, 9, 11, 15 | 8,4 gün | 4 | 11 gün | 7 gün (D) |
| SPT | B, D, A, E, C | 1, 3, 6, 10, 15 | 7,0 gün | 1 | 7 gün | 7 gün (C) |
| EDD | B, D, A, C, E | 1, 3, 6, 11, 15 | 7,2 gün | 2 | 4 gün | 3 gün (C) |
Adım adım FIFO: A 3. günde biter (termin 6, gecikme yok); B 4. günde (termin 2, 2 gün geç); C 9. günde (termin 8, 1 gün geç); D 11. günde (termin 4, 7 gün geç); E 15. günde (termin 14, 1 gün geç). Toplam gecikme 2 + 1 + 7 + 1 = 11 gün.
Sonuç açıktır: gelen sırayla çalışmak üç ölçüde de en kötüsüdür. SPT ortalama bitişi en kısa tutar ve yalnız bir iş geciktirir, ama o işi (C) bir haftaya yakın geciktirir. EDD iki iş geciktirir, fakat hiçbir müşteriyi 3 günden fazla bekletmez. Yan sanayide tek bir büyük gecikme müşteri hattını durdurabildiği için EDD çoğu zaman daha güvenli seçimdir.
Hazırlık süresi sırayı nasıl değiştirir?
Hazırlık süresi bir önceki işe bağlıysa, sıralama kuralı hazırlık gruplarıyla birlikte uygulanmalıdır. Aynı kalıbı, aynı sac kalınlığını ya da aynı boya rengini isteyen işler arka arkaya konunca kalıp değişimi ve temizlik sayısı azalır.
Örnek (şirket verisi değildir): preste kalıp değişimi 45 dakika sürüyor ve günde altı iş var; bunların üçü aynı kalıp ailesinden. Karışık sırada altı değişim yapılır, 4,5 saat. Aynı kalıbı isteyen üç iş arka arkaya konursa dört değişim yeter, 3 saat; bir buçuk saat üretime kalır. Kaplama ya da boyada benzer kural açık renkten koyuya doğru sıralamaktır; koyudan açığa geçiş uzun temizlik ister.
Pratik yöntem şudur: önce EDD ile sıra çıkarılır, sonra termini birbirine yakın ve aynı hazırlığı isteyen işler yan yana getirilir. Termini gerçekten yakın olan işin yeri değiştirilmez. Hazırlık ve çevrim sürelerinin nasıl ölçüldüğü çevrim süresi ve takt zamanı yazısında.
Çok tezgahlı hatta çizelge nereden başlar?
Çok tezgahlı bir hatta çizelge darboğaz tezgahtan başlar. Darboğazın sırası belirlendikten sonra önceki tezgahlar, darboğaza işi zamanında yetiştirecek şekilde geriye doğru; sonraki tezgahlar ise darboğazdan çıkan işi sırasıyla alacak şekilde ileriye doğru çizelgelenir.
Her tezgah için ayrı ayrı en iyi sırayı aramak çoğu zaman hattı bozar: kesme kendi hazırlığını azaltmak için sıra değiştirir, pres beklediği sacı bulamaz. Hangi tezgahın darboğaz olduğu haftadan haftaya değişebilir; bulma yöntemi darboğaz makine yazısında. Fason operasyonlar için çizelgede gün değil sefer düşünülür: kaplamaya salı günü giden parti, perşembe seferini kaçırmamak için pazartesi akşamına kadar hazır olmalıdır.
Çizelge adım adım nasıl hazırlanır?
- Serbest bırakılabilecek iş emirlerini seçin: malzemesi hazır, kalıbı sağlam, önceki operasyonu bitmiş olanlar.
- Darboğaz tezgahı belirleyin ve önce onun sırasını çıkarın.
- Sıralama kuralını seçin; yan sanayi işlerinde genelde EDD, çok sayıda küçük iş varsa SPT.
- Aynı hazırlığı isteyen ve termini yakın işleri gruplayın.
- Her işin başlangıç ve bitiş saatini tezgah takvimine yerleştirin; molaları ve planlı bakımı düşün.
- Önceki ve sonraki tezgahları darboğaz sırasına göre hizalayın.
- Çizelgeyi vardiya başında operatöre ve ustabaşına verin; tezgah başında görünür olsun.
- Vardiya sonunda üretim bildirimleriyle gerçekleşeni karşılaştırın, ertesi günün sırasını buna göre güncelleyin.
Sekizinci adım atlanırsa çizelge ikinci gün gerçeklikten kopar. Bildirimin sahada nasıl toplandığı üretim bildirimi yazısında.
Sık yapılan hatalar
- Malzemesi hazır olmayan iş emrini sıraya koymak; tezgah başında sac beklemek.
- Her acil telefonla sırayı değiştirmek; bir vardiyada birden fazla gereksiz kalıp değişimi.
- Yalnız SPT uygulamak; büyük partilerin sürekli ertelenip termini kaçırması.
- Çizelgeyi tezgah tezgah ayrı yapmak, darboğazı hesaba katmamak.
- Rotadaki eski sürelerle çizelge yapmak; her iş planlanandan uzun sürer.
- Çizelgeyi yalnız planlamacının ekranında tutmak; operatör sırayı bilmez.
- Gerçekleşeni kaydetmemek; ertesi günün çizelgesi dünkü hatayı taşır.
PakERP One'da çizelge ve iş sırası
PakERP One'da çizelgenin verileri iş emri ve bildirim kayıtlarından gelir; program ücretsizdir ve bu ekranlar Üretim Yönetimi menüsündedir.
- 8107 Ürün Ağacı: operasyonlar, tezgahlar, hazırlık ve birim süreler sürükle-bırak şemada tanımlanır.
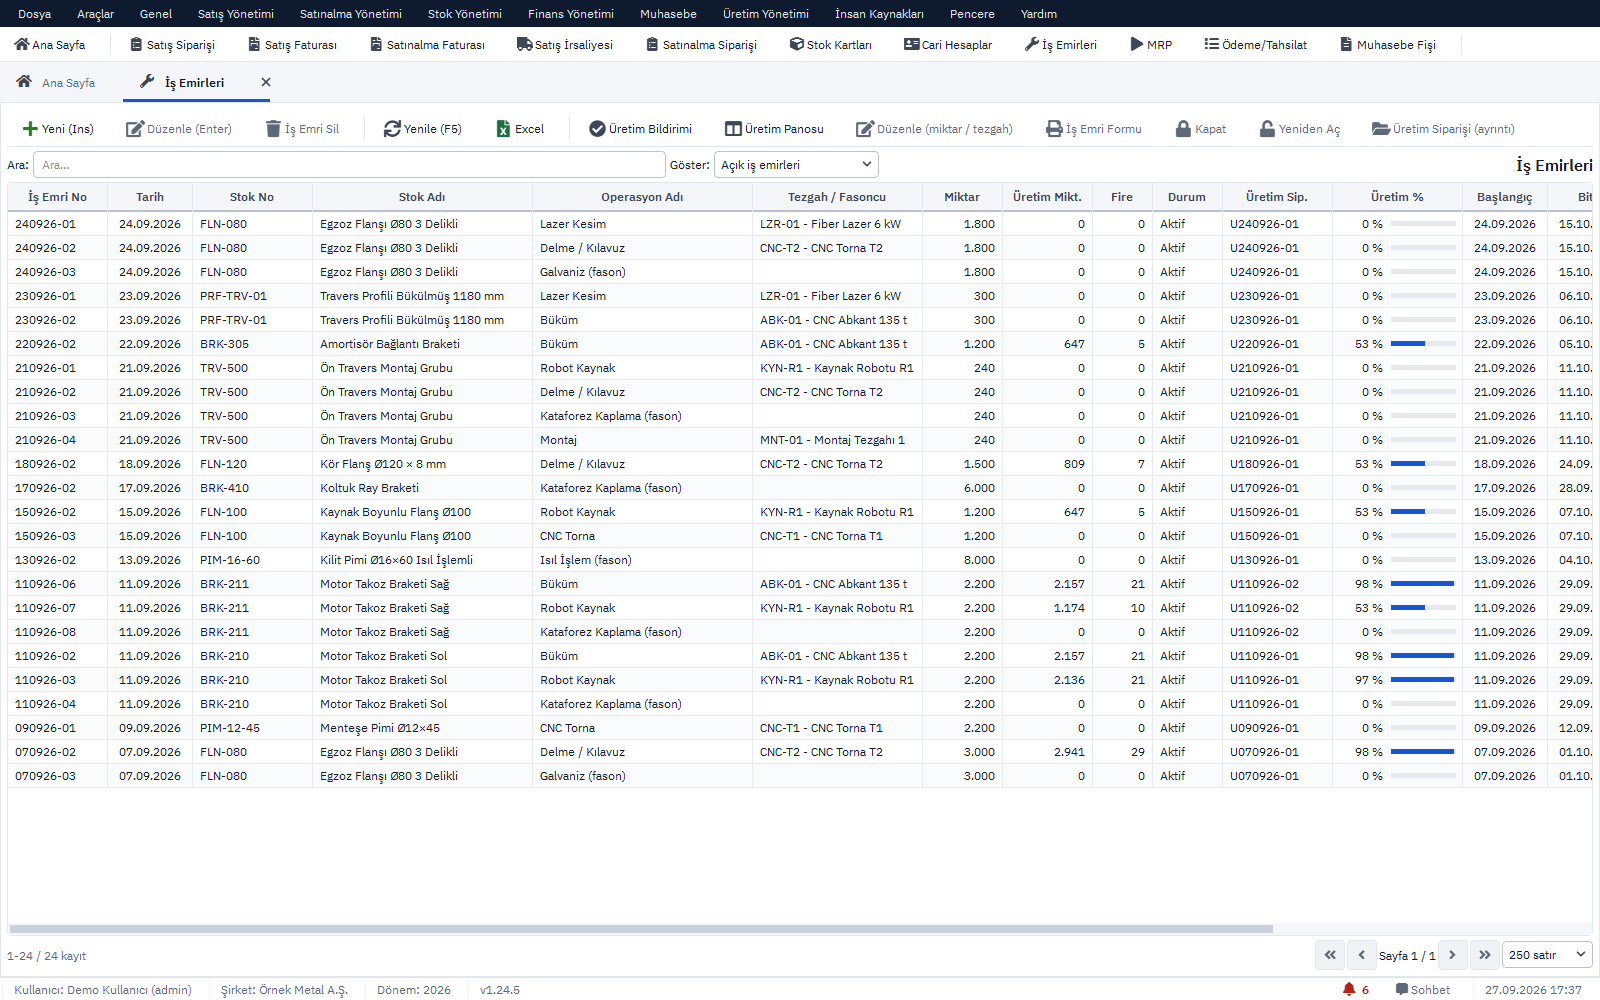
- 8120 İş Emirleri: her operasyon ayrı iş emri numarası (GGAAYY-NN) alır; liste tezgah, termin, miktar ve ilerleme çubuğuyla sıralanabilir, iş emri formu QR kodlu olarak basılır.
- 8115 çizelge ve 8114 CRP: tezgah bazında iş sırası ve kapasite ihtiyacı.
- 8121 Üretim Bildirimleri: iyi ve fire adet, operatör, vardiya, başla ve bitir saati girilir; Android uygulamasında iş emri formundaki QR okutularak sahada bildirim yapılır.
- Üretim Panosu: açık iş emirleri operasyon sütunlarında kart olarak görünür; sıranın nerede tıkandığı tek bakışta okunur.
- 8129 Duruş Kayıtları: kalıp değişimi ve arıza süreleri nedenleriyle kaydedilir; hazırlık gruplamasının etkisi buradan ölçülür.
Konuyla ilgili: Üretim Parti Büyüklüğü Nasıl Belirlenir? Formül ve Örnek, SMED Nedir? Kalıp Değiştirme Süresi Nasıl Kısaltılır?, Vardiya Planlama Nasıl Yapılır? Ekip ve Tezgah Eşleştirme, Üretim Teslim Süresi (Lead Time) Nasıl Kısaltılır?.