Üretim teslim süresi, iş emrinin açılmasından ürünün sevke hazır olmasına kadar geçen toplam süredir ve çoğu fabrikada bu sürenin büyük kısmı işlem değil beklemedir. Kısaltmanın yolu makineyi hızlandırmak değil, ara stoğu ve beklemeyi azaltmaktır: daha küçük transfer partisi, açık iş emri sayısına sınır, darboğazın önünde doğru sıra, kısa ayar süresi ve malzemesi hazır olmayan işi başlatmamak.
Bir parçanın tezgahta geçirdiği süreyi toplayın: kesme 40 dakika, pres bir buçuk saat, kaynak bir saat, paketleme yarım saat. Toplam dört saat bile değil; iki vardiya çalışan bir atölyede bu, tek bir öğleden sonraya sığar. Oysa aynı parça siparişten sevkiyata on iki günde çıkıyor. Kalan on bir küsur gün nerede?
Cevap çoğu zaman tezgahların önündeki kasalardadır. Parça işlenmeyi, taşınmayı, kalite onayını, fasoncudan dönmeyi, aynı partideki diğer parçaların bitmesini bekler. Üretim teslim süresini kısaltmak bu beklemeleri görünür kılmakla başlar. Tedarikçiden gelen malın süresi ayrı bir konudur, tedarik süresi yazısında anlatılıyor; burada fabrikanın kendi içindeki süreye bakıyoruz.
 Tam boyut
İçindekiler
- Üretim teslim süresi hangi parçalardan oluşur?
- Üretim teslim süresi nasıl ölçülür?
- Parti büyüklüğü teslim süresini nasıl etkiler?
- Teslim süresini kısaltmak için hangi adımlar atılır?
- Planlama tarafında süre nereden kaybedilir?
- İlk ay için kontrol listesi nasıl olmalı?
- Sık yapılan hatalar
- PakERP One'da teslim süresi nasıl izlenir?
- Sık sorulan sorular
Üretim teslim süresi hangi parçalardan oluşur?
Üretim teslim süresi beş parçanın toplamıdır: kuyrukta bekleme, ayar (hazırlık), işleme, taşıma ve kontrol beklemesi. Bunlardan yalnız işleme süresi ürüne değer katar.
| Parça | Ne olur? | Sahadaki görünüşü |
|---|---|---|
| Kuyruk | İş, tezgah boşalana kadar bekler | Pres önünde dizilmiş kasalar |
| Ayar | Kalıp, aparat, program değişir | Kalıp bağlama, ilk parça onayı |
| İşleme | Parça biçim değiştirir | Tezgah çalışıyor |
| Taşıma | Parça bir yerden öbürüne gider | Forklift, fasoncu aracı |
| Kontrol ve bekleme | Onay, numune sonucu, parti tamamlanması | "Kalite bakacak" etiketli palet |
Bir fabrikada sipariş-sevk süresinin ne kadarının işleme olduğunu görmek için oran hesaplanır: akış verimi = toplam işleme süresi / toplam teslim süresi. Örnek: parça başına toplam işleme dört saat, teslim süresi on iki iş günü (iki vardiya, günde 16 saat) ise 4 / 192 = yaklaşık yüzde 2. Bu oran düşük çıkar; şaşırtıcı olan nadiren yüksek çıkmasıdır.
Üretim teslim süresi nasıl ölçülür?
En sade ölçüm, iş emrinin ilk operasyon başlangıcı ile son operasyon bitişi arasındaki gün farkıdır. Müşteri gözünden bakmak isteyen firma sipariş tarihinden sevk tarihine kadar ölçer. İkisini de izlemek, sürenin üretimde mi yoksa planlama ve evrakta mı kaybolduğunu ayırır.
Hızlı bir kestirim için Little kanunu kullanılır: ortalama teslim süresi = ortalama ara stok / ortalama çıkış hızı. Örnek (rakamlar örnektir): atölyede çeşitli aşamalarda 6.000 adet yarı mamul bekliyor, günde ortalama 1.500 adet mamul çıkıyor. Ortalama bir parça atölyede 6.000 / 1.500 = 4 gün geçirir. Ara stoğu 3.000 adede indirmek, çıkış hızı değişmeden süreyi iki güne indirir.
Formül, sürenin hızlandırılmaktan çok ara stok azaltılarak kısaldığını gösterir. Makineye yatırım yapmadan önce tezgah önlerindeki kasaları saymak daha ucuz bir başlangıçtır. Sayım, her kasanın hangi iş emrine ait olduğu yazılarak yapılırsa, hangi işin en uzun beklediği de aynı listeden çıkar.
Teslim süresi çalışmasına başlayan fabrikalarda ilk hafta yapılan iş genellikle sayımdır: her tezgahın önündeki kasalar ve hangi iş emrine ait oldukları yazılır. Sayım çoğu zaman kimsenin hatırlamadığı yarım işler çıkarır; bunların kapatılması, hiçbir yöntem uygulanmadan süreyi kısaltır.
Parti büyüklüğü teslim süresini nasıl etkiler?
Parti büyüdükçe teslim süresi uzar, çünkü parçalar bir sonraki operasyona ancak bütün parti bitince geçer. Çözüm üretim partisini değil, transfer partisini küçültmektir: parçalar bütün partinin bitmesini beklemeden küçük kasalarla sonraki tezgaha gönderilir.
Örnek hesap (süreler örnektir): 2.000 adetlik bir iş dört operasyondan geçiyor, her operasyon adet başına 1 dakika sürüyor.
- Bütün parti birlikte taşınırsa: her operasyon 2.000 dakika sürer, iş 4 × 2.000 = 8.000 dakikada biter.
- 200 adetlik kasalarla taşınırsa: ilk operasyon 2.000 dakika sürer, kalan üç operasyon yalnız son kasanın işlenmesi kadar geride kalır: 2.000 + 3 × 200 = 2.600 dakika.
- Fark: aynı makineler, aynı adet, toplam süre üçte birin altına iner.
Transfer partisini küçültmek ayar sayısını artırmaz; artıran şey üretim partisini küçültmektir. Üretim partisi küçültülecekse önce ayar süresi kısaltılmalı. Bunun yöntemleri SMED ile kalıp değiştirme süresi ve parti büyüklüğü belirleme yazılarında.
Teslim süresini kısaltmak için hangi adımlar atılır?
Önce ölçüm, sonra sırayla şu adımlar uygulanır. Sıra önemlidir: ilk adımlar yatırım istemez.
- Açık iş emri sayısına sınır koyun. Atölyeye aynı anda giren iş azaldıkça her iş daha hızlı çıkar. Bitmeyen işler yeni iş emriyle boğulmamalı.
- Malzemesi hazır olmayan işi başlatmayın. Hammaddesi eksik açılan iş, ilk operasyondan sonra yarım kalır ve ara stoğu şişirir.
- Darboğazı bulun ve önünü düzenleyin. Teslim süresini en yavaş tezgahın kuyruğu belirler. Darboğazda öğle arası, vardiya değişimi ve ayar beklemesi kaldırılır. Ayrıntı darboğaz makine bulma yazısında.
- Transfer partisini küçültün. Yukarıdaki örnekteki gibi kasa kasa ilerletin.
- Ayar süresini kısaltın. Ayar kısalınca küçük partiler ekonomik olur.
- Fason bekleyişini ayrıca izleyin. Kaplama ya da ısıl işleme giden parça günlerce dışarıda kalabilir; fasoncu bazında kaç gündür beklediği takip edilmeli.
- Kontrol beklemesini azaltın. İlk parça onayı ve numune sonucu vardiya sonunu beklememeli.
- Sıralama kuralını yazılı yapın. Kimin işinin öne alınacağı telefona göre değil, termin ve darboğaz yüküne göre belirlenmeli.
Planlama tarafında süre nereden kaybedilir?
Teslim süresinin bir kısmı üretim başlamadan kaybolur. Sipariş girişi, ürün ağacının kontrolü, malzeme talebi ve iş emrinin açılması birkaç gün sürebilir. Haftada bir yapılan planlama toplantısı, salı günü gelen siparişi bir sonraki pazartesiye bırakır.
Planlamayı günlük yapmak ve planın ilk birkaç gününü dondurmak iki işe yarar: yeni iş kısa sürede sıraya girer, mevcut iş her gün yer değiştirmez. Plan sürekli değişirse yarım kalan iş sayısı artar, Little kanununun söylediği gibi süre uzar. Çizelgeleme kuralları için üretim çizelgeleme yazısına bakabilirsiniz.
İlk ay için kontrol listesi nasıl olmalı?
Teslim süresi çalışmasının ilk ayında yapılacaklar kısa ve ölçülebilir olmalıdır. Aşağıdaki liste, büyük bir proje başlatmadan ilerlemeyi sağlar:
- Son üç ayda kapanan iş emirlerinin ilk başlangıç ve son bitiş tarihlerini çıkarın, ortalama ve en uzun on işi listeleyin.
- Her tezgahın önündeki yarım işi sayın, hangi iş emrine ait olduğunu yazın, sahipsiz kasaları kapatın.
- Fasonda bekleyen partileri fasoncu ve gün sayısıyla listeleyin; on beş günü aşanlar için fasoncuyla tarih konuşun.
- Darboğaz tezgahı belirleyin ve onun için vardiya devrinde boş kalmama kuralı koyun.
- En sık üretilen üç parça için transfer kasası büyüklüğünü belirleyin.
- Ay sonunda aynı ölçümü tekrarlayın ve ilk ayın rakamıyla karşılaştırın.
Rakam ilk ayda belirgin düşmüyorsa sorun büyük olasılıkla planlamadadır: atölyeye her gün yeni iş girmeye devam ediyordur. Açık iş emri sınırını o noktada sıkılaştırmak gerekir.
Sık yapılan hatalar
- Makine hızına odaklanmak: işleme süresi toplamın küçük bir kısmıysa daha hızlı makine teslim süresini pek değiştirmez.
- Herkesi meşgul tutmak için iş başlatmak: boştaki tezgaha iş vermek ara stoğu artırır, darboğazın önündeki kuyruğu uzatır.
- Acil işleri sürekli araya almak: her acil iş, sıradaki diğer işlerin süresini uzatır; acil oranı yüksekse sorun planlamadadır.
- Ortalamaya bakıp dağılımı görmemek: ortalama beş gün, ama işlerin bir kısmı on beş günse müşteri o işleri hatırlar.
- Fasonu hesaba katmamak: dışarıda geçen süre ölçülmezse iç süre kısalırken toplam süre aynı kalır.
PakERP One'da teslim süresi nasıl izlenir?
PakERP One'da her operasyon ayrı bir iş emridir (GGAAYY-NN) ve her bildirimin saati kayıtlıdır; bu yapı, sürenin hangi aşamada geçtiğini görmeyi kolaylaştırır.
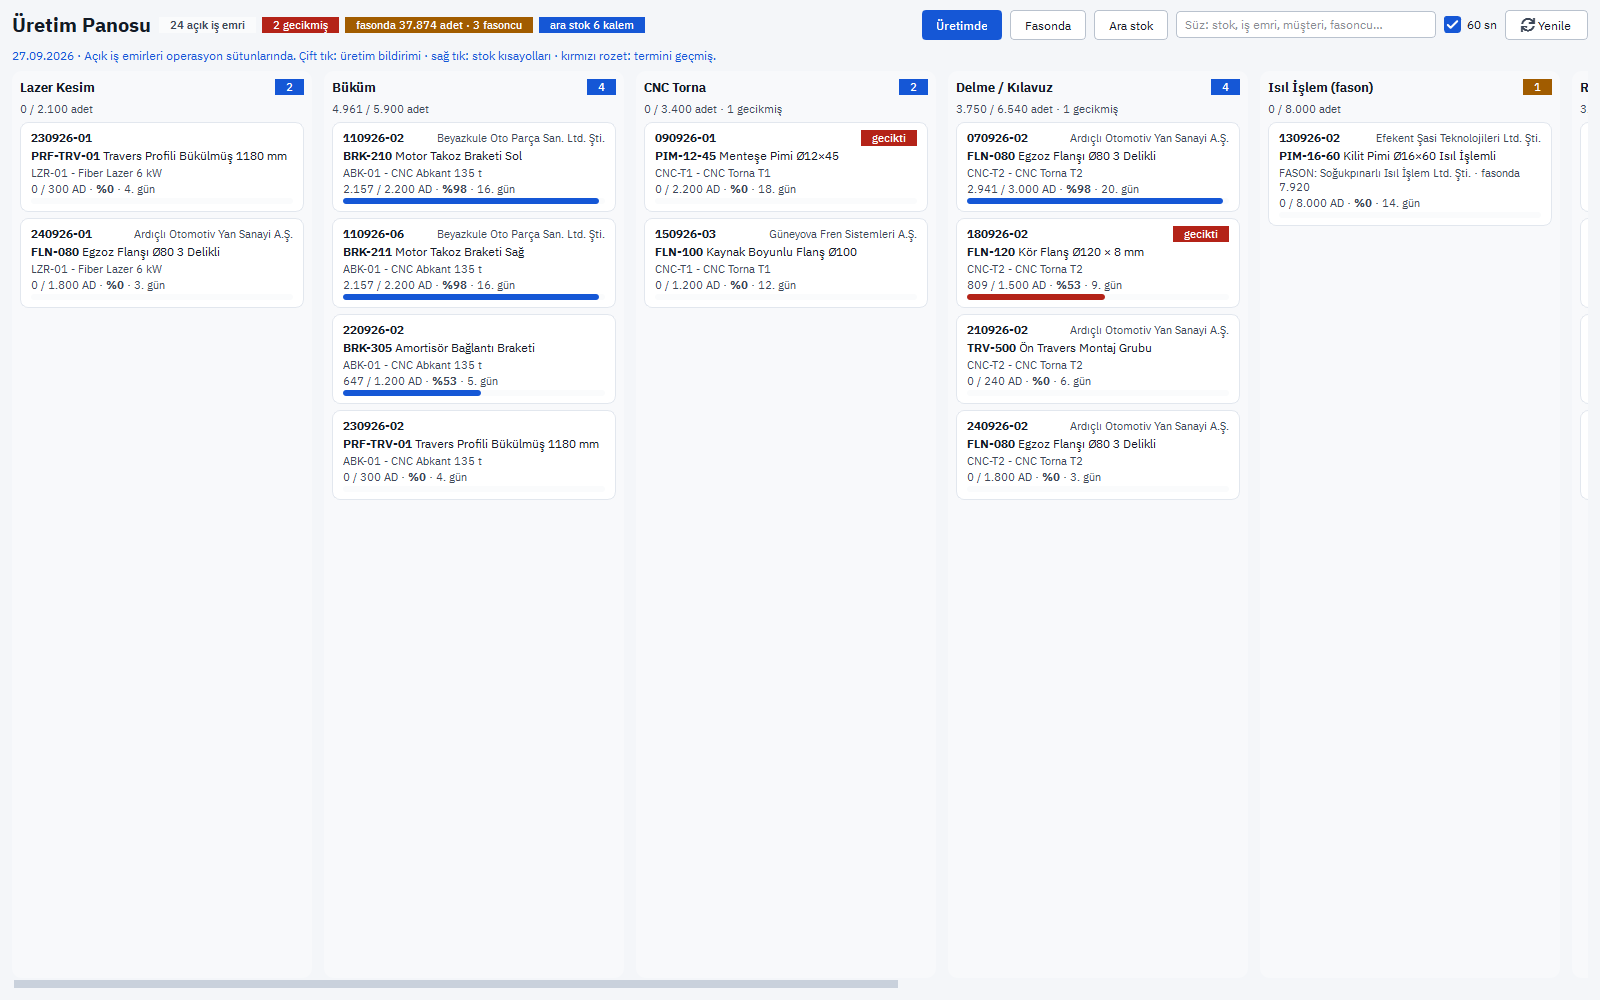
- 8120 İş Emirleri ve Üretim Panosu: "Üretimde" görünümünde açık iş emirleri operasyon sütunlarında kart olarak görünür; kartta üretilen ve planlanan miktar, yüzde ilerleme, kaçıncı günde olduğu ve gecikme rozeti bulunur. "Fasonda" görünümü fasoncu bazında dışarıdaki malı ve kaç gündür beklediğini gösterir.
- 8121 Üretim Bildirimleri: her bildirimde başla ve bitir saati girilir; bilgisayardan ya da Android "PakERP One Üretim" uygulamasında iş emri QR'ı okutularak. İki operasyon arasındaki bekleme bu saatlerden okunur.
- 8129 Duruş Kayıtları: malzeme bekleme, ayar, arıza gibi nedenler 8164'teki tanımlarla girilir; Raporlar ▾ altında Duruş Analizi alınır.
- 8114 Kapasite Planlama ve 8115 Üretim Çizelgesi: iş merkezi yükü günlere dağıtılır, darboğaz önceden görülür.
- 103 Satış Siparişleri: satır bazlı teslim takibinde geciken satır kırmızı, 7 gün kalan sarı görünür; sipariş-sevk süresi buradan izlenir.
- Operasyon bazlı stok: nitelikli kartta her operasyonun çıktısı ayrı nitelik ve lotla ara stoğa girer; panonun "Ara stok" görünümü tezgahlar arasındaki bekleyen miktarı verir.
Yeni iş emrinde eldeki hammaddeyle üretilebilir miktar gösterilir; malzemesi yetmeyen işin yarım kalacağı iş emri açılırken görülür. Program ve bu ekranlar ücretsizdir.
Konuyla ilgili: Müşteriye Doğru Termin Nasıl Verilir? Hesap ve Örnek, Değer Akış Haritası (VSM) Nasıl Çıkarılır? Örnek, Zamanında Teslim (OTD) Oranı Nasıl Ölçülür?.