Darboğaz makine, bir dönemde kendisinden istenen iş saati verebileceği saate en yakın ya da onu aşan, önünde iş biriken tezgahtır; fabrikanın çıkışını o belirler. Bulmak için her tezgahın yükü hesaplanır: kalan miktar çarpı çevrim süresi artı hazırlık süresi. Yük, planlı duruşlar düşülmüş kapasiteye bölünür; oranı en yüksek tezgah darboğazdır. Sahada önünde en çok palet bekleyen tezgah da çoğu zaman aynı sonucu verir.
Fabrikanızın bir günde kaç parça çıkarabileceğini hangi makine belirliyor? Çoğu işletme sahibi bu soruya hemen en büyük presi ya da en pahalı CNC'yi gösterir. Hesap yapıldığında cevap çoğu zaman başka çıkar: tek kaynak robotu, tek ölçüm masası ya da haftada iki kez sefer yapan kaplama fasoncusu.
Darboğazı yanlış yerde aramanın bedeli yüksektir. Darboğaz olmayan bir tezgaha yatırım yapılır, üretim artmaz; ara stok büyür. Aşağıda darboğazın dört yolla nasıl bulunduğu, doluluk oranının örnekle nasıl hesaplandığı ve iş yükünün hangi yöntemlerle dengelendiği anlatılıyor. Kapasite planının genel çerçevesi için kapasite planlama yazısına bakabilirsiniz.
 Tam boyut
İçindekiler
- Darboğaz makine nedir?
- Darboğaz nasıl bulunur?
- Makine doluluk oranı nasıl hesaplanır?
- Darboğaz her zaman aynı makine mi?
- İş yükü nasıl dengelenir?
- Darboğazın bir saati neden daha değerli?
- Darboğaz bulunduktan sonraki ilk hafta ne yapılır?
- Sık yapılan hatalar
- PakERP One'da darboğazı görmek
- Sık sorulan sorular
Darboğaz makine nedir?
Darboğaz makine, üretim akışında kapasitesi talebe en dar gelen ve bu yüzden bütün hattın çıkışını sınırlayan tezgahtır. Bir zincirin gücü en zayıf halkası kadarsa, bir hattın hızı da en yavaş istasyonu kadardır.
Darboğazın öncesindeki tezgahlar ne kadar hızlı çalışırsa çalışsın, ürettikleri parça darboğazın önünde bekler. Sonrasındaki tezgahlar ise darboğazın verdiği kadar iş bulur, kalan zamanda boş durur. Bu yüzden darboğazda kaybedilen bir saat, fabrikanın tamamından kaybedilen bir saattir. Darboğaz olmayan bir tezgahta kazanılan saat ise çoğu zaman yalnız ara stok olarak geri döner.
Darboğaz her zaman bir makine olmak zorunda da değildir. Tek kalite kontrolcü, tek forklift, tek kalıp ustası ya da bir fasoncunun sefer günleri de hattın hızını belirleyebilir.
Darboğaz nasıl bulunur?
Darboğaz dört yolla bulunur ve en güvenilir sonuç, bu yollardan en az ikisi aynı tezgahı gösterdiğinde alınır.
- Önünde biriken iş: sahada bir tur atın; önünde en çok palet, kasa ya da bekleyen iş emri olan tezgahı not edin. Kayıt tarafında aynı şey, iş emirlerinin hangi operasyonda en uzun beklediğinden okunur.
- Doluluk hesabı: her tezgahın haftalık yükünü kapasitesine bölün. Oranı en yüksek olan adaydır.
- Bekleme süresi: iş emirlerinde bir operasyonun bitişiyle sonrakinin başlangıcı arasındaki süreye bakın. Beklemenin en uzun olduğu yer, çoğu zaman darboğazın hemen önüdür.
- Durma testi: "Bu tezgah yarım gün dursa sevkiyat etkilenir mi?" Cevap evetse ve başka tezgah için hayırsa darboğaz adayı bellidir.
Ölçümde gerçek süreler kullanılmalıdır. Rotadaki çevrim süresi yıllar önce yazılmışsa, çevrim süresi ve takt zamanı yazısındaki yöntemle yeniden ölçün.
Yük tablosunu ilk kez çıkaran atölyelerde darboğazın beklenen yerde çıkmaması sık görülen bir durumdur. Büyük tezgahlar gözle görülür biçimde çalıştığı için dolu sanılır; küçük bir kaynak ya da ölçüm istasyonu ise sessizce işi biriktirir. Yatırım kararı bu tablo çıkarılmadan verilmemelidir.
Makine doluluk oranı nasıl hesaplanır?
Doluluk oranı, tezgahın dönemdeki yükünün dönemdeki kullanılabilir saatine bölünmesiyle bulunur. Formül düz metinle: yük = kalan miktar × çevrim süresi + parti sayısı × hazırlık süresi; kapasite = çalışma günü × vardiya × vardiya saati (mola ve planlı bakım düşülmüş); doluluk = yük / kapasite × 100.
Örnek: bir haftalık yük tablosu
Örnek veriler (şirket verisi değildir): haftada 5 gün, 2 vardiya, vardiya başı 7,5 net saat; kapasite 75 saat. Ölçüm masası tek vardiya çalıştığı için 37,5 saat.
| Tezgah | Hesap | Yük (saat) | Kapasite (saat) | Doluluk |
|---|---|---|---|---|
| Giyotin makas | 18.000 × 4 sn + 12 parti × 15 dk | 23 | 75 | %31 |
| 250 ton pres | 18.000 × 10 sn + 12 parti × 40 dk | 58 | 75 | %77 |
| Kaynak robotu | 9.000 × 30 sn + 6 parti × 30 dk | 78 | 75 | %104 |
| Ölçüm masası | 12 parti × 45 dk | 9 | 37,5 | %24 |
Adım adım: kaynak robotunda 9.000 × 30 saniye = 270.000 saniye = 75 saat; hazırlık 6 × 30 dakika = 3 saat; toplam 78 saat. 78 / 75 = yüzde 104. Herkesin dolu bildiği pres yüzde 77'de kalırken darboğaz kaynak robotudur. Bu haftanın sevkiyatını robotun çıkardığı 9.000 montaj belirler; pres daha fazla basarsa parçalar robotun önünde bekler.
Darboğaz her zaman aynı makine mi?
Hayır. Darboğaz ürün karmasına göre yer değiştirebilir; buna gezici darboğaz denir. Bir hafta kaynaklı montajlar ağırlıktaysa robot darboğazdır, ertesi hafta düz sac parçalar ağırlıktaysa pres öne geçer.
Bu yüzden yük tablosu bir kez çıkarılıp duvara asılmaz, her hafta ana üretim planıyla birlikte yenilenir. Ana üretim planı hazırlanırken kaba kapasite kontrolü de o haftanın darboğazına göre yapılır.
Fason operasyonlar ayrı dikkat ister. Kaplama ya da ısıl işlem fasoncusu haftada iki gün sefer yapıyorsa, sizin tezgahınız boş olsa da parçalar bir sonraki seferi bekler. Fason adımı saatle değil gün ve sefer takvimiyle ölçülür; hangi partinin fasonda ne kadar beklediği fason üretim takibi yazısında.
İş yükü nasıl dengelenir?
İş yükü dengelemenin amacı, darboğazın her saatini en değerli işe ayırmak ve fazlasını başka kaynağa kaydırmaktır. Yöntemler ucuzdan pahalıya doğru denenir.
| Yöntem | Ne zaman uygun | Dikkat edilecek nokta |
|---|---|---|
| Hazırlık süresini kısaltmak | Darboğazda sık kalıp ya da aparat değişimi varsa | Kalıp arabası, hazır bağlama elemanları, dış hazırlık; yatırım küçüktür |
| Aynı hazırlığı isteyen partileri birleştirmek | Aynı kalıbı kullanan birkaç iş emri varsa | Termini en yakın işin gecikmemesi gerekir |
| Alternatif tezgaha kaydırmak | İş, daha yavaş ama boş bir tezgahta da yapılabiliyorsa | Yavaş tezgahta birim maliyet ve kalite farkı |
| Mola ve vardiya değişiminde çalıştırmak | Darboğaz yemek ve vardiya arasında duruyorsa | Yedek operatör eğitimi gerekir |
| Ek vardiya ya da fazla mesai | Yük kısa süreli yükseldiyse | İşçilik maliyeti ve yorgunluğa bağlı fire |
| Fasona vermek | Yük kalıcı olarak kapasiteyi aşıyorsa | Fasoncunun kalitesi ve sefer takvimi |
| Siparişi kaydırmak | Diğer yollar yetmiyorsa | Müşteriye erken ve net bilgi verilmeli |
Darboğazın önüne her zaman küçük bir tampon iş konur; önceki tezgahta yaşanan kısa bir arıza darboğazı aç bırakmamalıdır. Darboğazın sırası ise en yakın termine ve hazırlık gruplarına göre verilir; kurallar üretim çizelgeleme yazısında.
Darboğazın bir saati neden daha değerli?
Çünkü darboğazın bir saati, fabrikanın o saatte satabileceği ürünün tamamıdır. Kısıtlar teorisi bunu beş adımla anlatır:
- Darboğazı bulun.
- Darboğazdan en iyi şekilde yararlanın: arızasız, beklemesiz, hazırlığı kısa.
- Diğer her şeyi darboğaza göre ayarlayın: önceki tezgahlar darboğazın hızından fazla üretmesin.
- Gerekirse darboğazın kapasitesini artırın: ek vardiya, yeni tezgah, fason.
- Darboğaz yer değiştirdiyse başa dönün.
Bu mantık bakım planına da yansır. Planlı bakım darboğazda en az yük olan güne, diğer tezgahlarda ise istenen herhangi bir güne konur. Darboğazın duruş sebepleri ayrıca izlenmeli; OEE ölçümü darboğazda başlatıldığında en hızlı geri dönüşü verir.
Darboğaz bulunduktan sonraki ilk hafta ne yapılır?
İlk hafta yatırım yapılmaz; darboğazın kaybettiği saatler ölçülür ve en kolay olanlar geri alınır. Pratik bir başlangıç listesi:
- Darboğazın başına bir hafta boyunca duruş formu asın: saat, süre, neden (malzeme yok, kalıp değişimi, arıza, operatör yok, kalite bekleme).
- Hafta sonunda duruşları nedenlerine göre toplayın; en büyük iki kalemi seçin.
- Malzeme beklemesi çıkıyorsa önceki tezgahın sırasını darboğaza göre düzenleyin, darboğazın önüne yarım vardiyalık tampon koyun.
- Kalıp değişimi çıkıyorsa değişimde tezgah dururken yapılan işleri ayırın; kalıbı getirmek, bağlama elemanlarını hazırlamak tezgah çalışırken yapılabilir.
- Molada duran darboğaz için yedek operatör belirleyin.
- İkinci haftanın sonunda doluluğu yeniden hesaplayın; darboğaz yer değiştirdiyse yeni tezgahla aynı döngüye başlayın.
Sık yapılan hatalar
- Darboğazı sezgiyle seçmek, doluluk hesabı yapmamak.
- Hazırlık süresini yük hesabına katmamak; küçük partili işlerde bu en büyük kalem olabilir.
- Bütün tezgahları yüzde yüz dolu tutmaya çalışmak; darboğaz olmayan tezgahın boş durması normaldir.
- Darboğazın önünde tampon bırakmamak; ilk arızada darboğazın da durması.
- Darboğazda kalite kontrolü sonraya bırakmak; darboğazdan geçmiş hurda, darboğazın boşa harcanmış saatidir.
- Yük tablosunu bir kez çıkarıp güncellememek.
PakERP One'da darboğazı görmek
PakERP One'da darboğaz için ayrı bir analiz ekranı açmaya gerek kalmadan rota, iş emri ve bildirim kayıtları birlikte okunur. Bu ekranlar ücretsiz programın içindedir.
- 8107 Ürün Ağacı: her operasyona tezgah, hazırlık ve birim süre sürükle-bırak şemada tanımlanır; yük hesabının süre tarafı buradan gelir.
- 8120 İş Emirleri: her operasyon ayrı iş emri numarası alır (GGAAYY-NN); listede tezgah, miktar, üretilen miktar ve ilerleme çubuğu vardır. Liste tezgaha göre sıralanıp "Raporlar ▾" ile Excel'e alınınca haftalık yük tablosu kurulur.
- 8114 CRP: açık işlerin kapasite ihtiyacı tezgah bazında görülür.
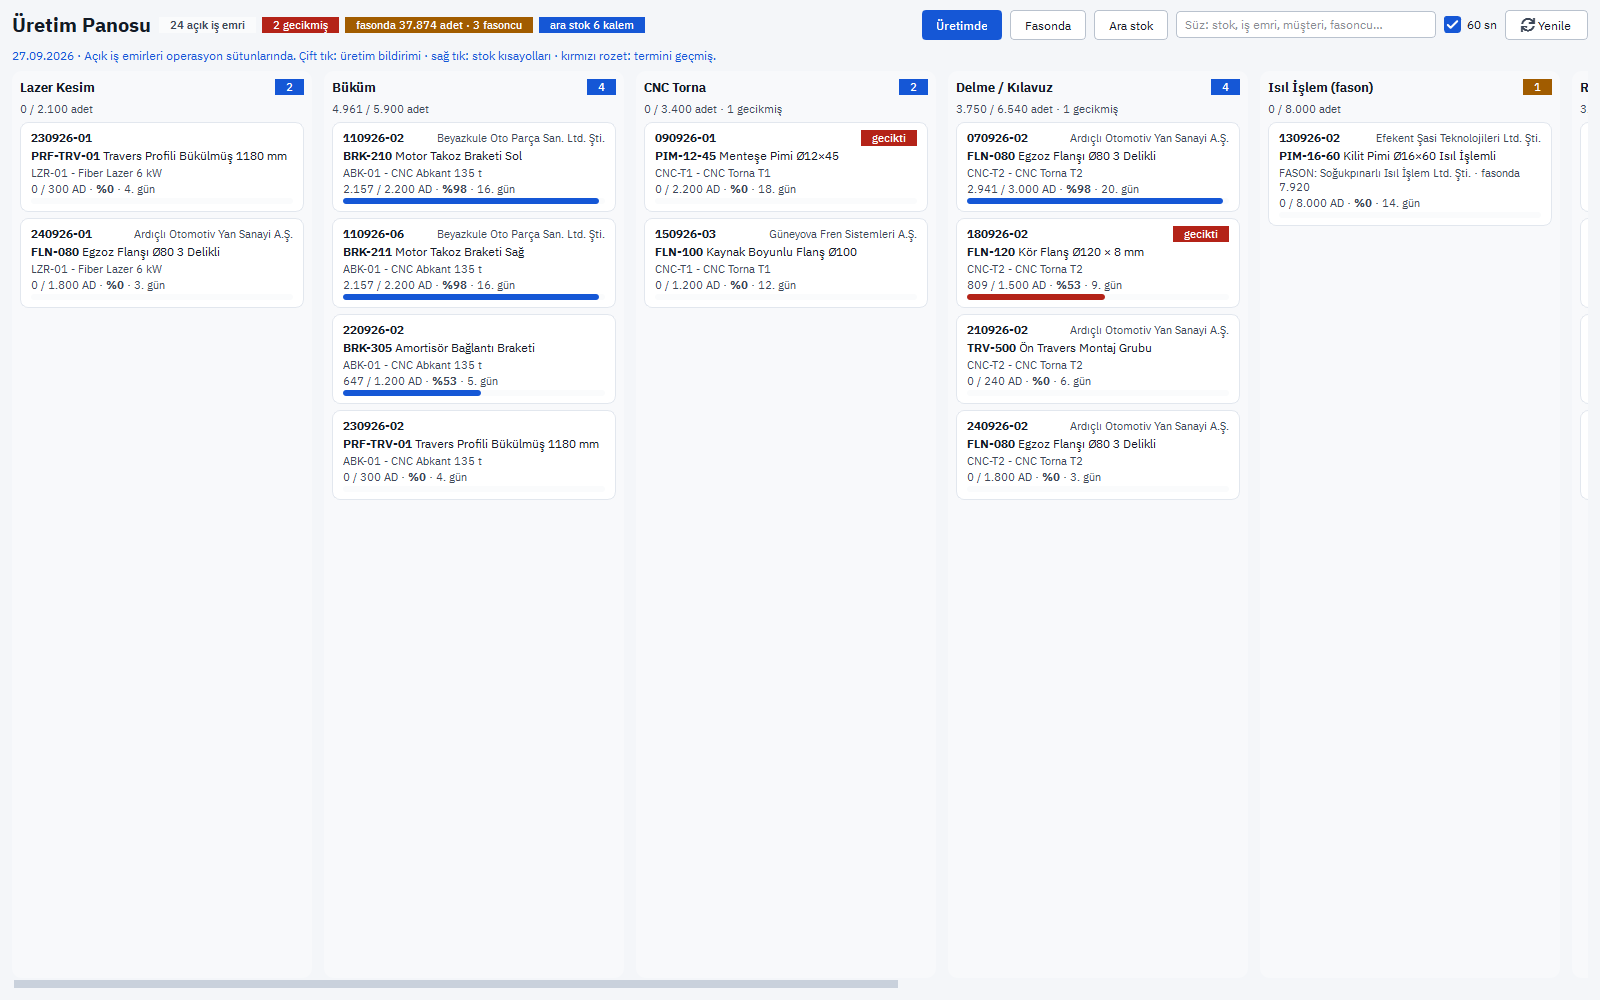
- Üretim Panosu: açık iş emirleri operasyon sütunlarında kart olarak durur; kartların biriktiği sütun darboğazın yeridir. "Fasonda" görünümü fasoncudaki partileri kaç gündür beklediğiyle gösterir.
- 8121 Üretim Bildirimleri ve 8129 Duruş Kayıtları: başla ve bitir saatiyle gerçek süre, duruş nedeniyle kayıp süre görülür; rotadaki süreler bu kayıtlarla düzeltilir.