OEE (toplam ekipman etkinliği) = Kullanılabilirlik × Performans × Kalite. Kullanılabilirlik duruşları, performans planlanan çevrim süresine göre hızı, kalite iyi adedin toplam adede oranını ölçer. Üretim bildirimindeki duruş ve fire kodları doğru girildiğinde OEE ek çalışma olmadan hesaplanır.
Üretim müdürü "200 tonluk pres bütün gün çalıştı" diyor. Vardiya sonunda bakılınca 624 sağlam parça çıkmış; oysa pres bir parçayı 30 saniyede basıyor ve molalar düşüldükten sonra kalan 450 dakikada 900 parça basılabilirdi. Makine gün boyu "açık" durdu ama kırk dakika kalıp değiştirildi, yarım saat bobin beklendi, hız operatörün tercihine göre düşürüldü ve on altı parça fireye gitti. OEE (Overall Equipment Effectiveness, toplam ekipman etkinliği), bir makinenin planlanan sürede üretebileceğinin ne kadarını gerçekten ve sağlam olarak ürettiğini tek bir yüzdeyle söyler. Bu yazıda OEE'nin üç bileşenini, sayısal bir örnekle hesabını, altı büyük kaybı, verinin nasıl toplanacağını ve PakERP One'da OEE'nin nasıl ölçüldüğünü anlatıyoruz.
İçindekiler
OEE nedir?
OEE, Japon toplam verimli bakım (TPM) yaklaşımından çıkmış bir ölçüdür ve Seiichi Nakajima'nın çalışmalarıyla yaygınlaşmıştır. Tek bir soruya cevap verir: bu makine, üretim için ayrılan sürede, ideal hızında ve hatasız çalışsaydı üreteceği sağlam parçanın yüzde kaçını üretti?
OEE üç kaybı birlikte ölçer: makinenin durduğu süre, makinenin yavaş çalıştığı süre ve hatalı üretilen parça. Bu yüzden üç oranın çarpımıdır:
OEE = Kullanılabilirlik × Performans × Kalite
Aynı sonuca daha kısa bir yoldan da ulaşılır: sağlam parça adedi × ideal çevrim süresi ÷ planlanan üretim süresi. İki formül aynı sonucu verir; birincisi kaybın nerede olduğunu, ikincisi toplam tabloyu gösterir.
OEE bir makine, bir hat ya da bir iş merkezi için hesaplanır; vardiya, gün, hafta bazında izlenir. Fabrikanın ortalama OEE'si tek başına pek bir şey söylemez; asıl değer, darboğaz makinesinin OEE'sinin ve kayıp kırılımının izlenmesindedir.
Neden önemli: makine çalışıyor ama üretmiyor
Fabrikada kapasite sorunu yaşandığında ilk akla gelen yeni makine almaktır. OEE'si yüzde 55 olan bir pres hattında ise yeni makineden önce aynı makineden yüzde 20 daha fazla parça çıkarmak mümkündür: kalıp değişim süresini kısaltmak, malzeme beklemeyi bitirmek, sık tekrar eden küçük arızayı gidermek. OEE, yatırım kararından önce eldekinin ne kadar kullanıldığını gösterir.
İkinci getirisi, kaybı adlandırmasıdır. "Pres verimsiz" cümlesi kimseye iş vermez; "pres haftada 6 saat kalıp değişiminde duruyor" cümlesi bakım ve kalıphaneye somut bir hedef verir. OEE'nin üç bileşeni, kaybın hangi ekibin masasına gideceğini söyler: kullanılabilirlik kaybı bakım ve planlamaya, performans kaybı üretim ve mühendisliğe, kalite kaybı kalite ve kalıphaneye.
Üç bileşen: kullanılabilirlik, performans, kalite
Kullanılabilirlik
Planlanan üretim süresinin ne kadarında makinenin gerçekten çalıştığıdır. Planlanan üretim süresi, vardiya süresinden planlı duruşlar (mola, yemek, planlı bakım) çıkarılarak bulunur. Arıza, kalıp değişimi, malzeme bekleme, operatör bekleme gibi plansız duruşlar bu süreden düşülür.
Kullanılabilirlik = çalışma süresi ÷ planlanan üretim süresi
Performans
Makine çalıştığı sürede ideal hızına göre ne kadar üretti? İdeal çevrim süresi, makinenin o parça için ulaşabildiği en hızlı sürekli süredir; teklifteki ya da rotadaki "hedef" süre değil, makinenin gerçek kabiliyetidir.
Performans = (üretilen toplam adet × ideal çevrim süresi) ÷ çalışma süresi
Kalite
Üretilen parçaların ne kadarı ilk seferde sağlam çıktı? Fire ve yeniden işlenen parçalar sağlam sayılmaz.
Kalite = sağlam adet ÷ üretilen toplam adet
Sayısal örnek: bir vardiyalık pres hattı
Sekiz saatlik vardiya (480 dk), 30 dakika mola. İdeal çevrim süresi parça başına 0,5 dakika (saatte 120 adet). Vardiya içinde 40 dakika arıza, 35 dakika kalıp değişimi oldu. 640 adet parça basıldı, 16'sı fire.
| Adım | Hesap | Sonuç |
|---|---|---|
| Planlanan üretim süresi | 480 − 30 (mola) | 450 dk |
| Çalışma süresi | 450 − 40 (arıza) − 35 (kalıp değişimi) | 375 dk |
| Kullanılabilirlik | 375 ÷ 450 | %83,3 |
| Performans | 640 × 0,5 = 320 dk ideal süre; 320 ÷ 375 | %85,3 |
| Kalite | (640 − 16) ÷ 640 | %97,5 |
| OEE | 0,833 × 0,853 × 0,975 | %69,3 |
| Sağlama | 624 sağlam × 0,5 dk ÷ 450 dk | %69,3 |
Bu vardiyada makine teoride 900 parça basabilecekken 624 sağlam parça çıktı. Kaybın en büyük kısmı duruşlardan (75 dk), ikincisi yavaş çalışmadan (55 dk: 375 dk çalışmada 320 dk'lık iş yapıldı), en küçüğü firedendir (16 parça, 8 dk). İyileştirmeye nereden başlanacağı tablodan okunur: kalıp değişim süresi ve arıza.
Sıkça anılan yüzde 85 değeri, uzun yıllardır "dünya standardı" olarak tekrarlanan bir kıyas noktasıdır. Ama makineye, parçaya ve üretim tipine göre değişir; çok ürünlü, sık kalıp değişimli bir pres hattıyla tek ürün basan bir hat aynı değerle kıyaslanmaz. Asıl hedef, kendi makinenizin geçen aya göre ilerlemesidir.
Altı büyük kayıp
TPM yaklaşımı OEE kayıplarını altı başlıkta toplar; her biri bir bileşene düşer:
| Kayıp | Bileşen | Pres / metal işlemede örnek |
|---|---|---|
| Arızalar | Kullanılabilirlik | Hidrolik kaçak, besleme ünitesi arızası |
| Hazırlık ve ayar | Kullanılabilirlik | Kalıp değişimi, ilk parça onayı, bobin değişimi |
| Küçük duruşlar | Performans | Sensör hatası, sıkışan parça, kısa beklemeler |
| Hız düşüşü | Performans | Kalıp sorunu nedeniyle vuruş sayısının düşürülmesi |
| Üretim hataları | Kalite | Çapaklı, çatlak ya da ölçü dışı parça, yeniden işleme |
| Başlangıç kayıpları | Kalite | Kalıp ısınana ya da ayar oturana kadar çıkan hatalı parçalar |
Küçük duruşlar en sinsi kayıptır: her biri bir iki dakikadır, kimse duruş kaydı açmaz, ama vardiya sonunda performansta yarım saatlik bir delik bırakır. Bu yüzden performansı düşük bir makinede ilk iş, kısa duruşları birkaç gün boyunca elle saymaktır.
Pres ve metal işlemede en hızlı getiri çoğu zaman hazırlık kaybındadır. Kalıp değişimini makine dururken yapılması gereken işler (kalıbı sökmek, takmak) ve makine çalışırken önceden yapılabilecek işler (yeni kalıbı ve bağlantı elemanlarını hazırlamak, bobini yanına getirmek, ilk parça ölçü aletlerini hazır etmek) olarak ikiye ayırmak, tek dakikada kalıp değişimi (SMED) yaklaşımının özüdür. Kırk dakikalık bir değişimin yarısı genellikle ikinci gruptadır. Günde iki kalıp değiştiren bir preste bu, vardiya başına yaklaşık yirmi dakika, yani kullanılabilirlikte dört beş puanlık bir kazanç demektir.
Veriyi nasıl toplamalı?
OEE'nin formülü basittir; güvenilir olması veriye bağlıdır. Dört veri yeterlidir:
- Planlanan süre: vardiya tanımından; molalar ve planlı bakım ayrılmış olarak.
- Duruşlar: başlangıç, bitiş ve neden kodu ile. Neden kodları kayıp türüne (arıza, hazırlık, malzeme bekleme…) bağlı olmalıdır; "diğer" kodu en fazla birkaç yüzde kalmalıdır.
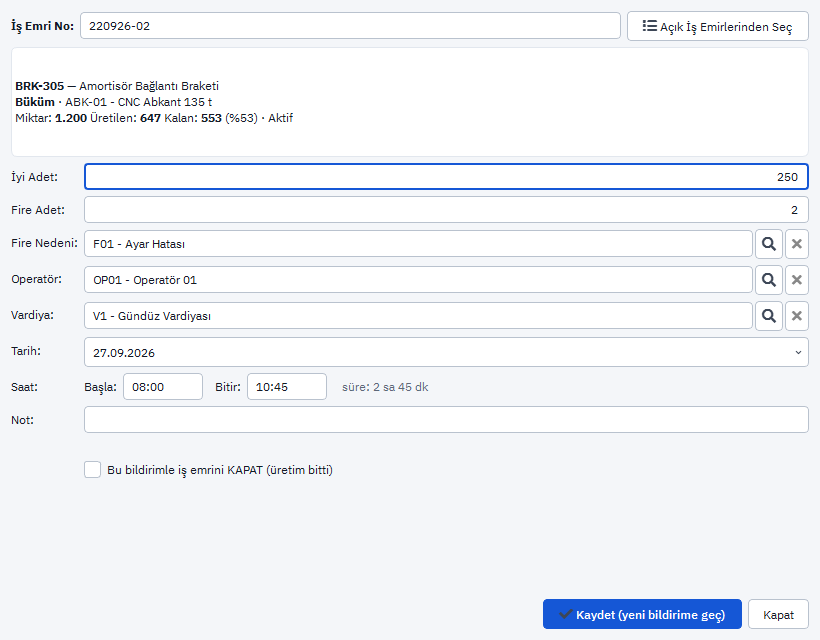
- Üretilen ve sağlam adet: üretim bildiriminden; fire nedeniyle birlikte.
- İdeal çevrim süresi: parça × makine için; rota ya da operasyon tanımından.
Makineden sinyal alarak otomatik sayım yapan sistemler en doğru veriyi verir, ama başlamak için şart değildir. Operatörün vardiya sonunda iş emrine bildirim girmesi, başla-bitir saatini ve duruşları nedenleriyle yazması, ilk ay için yeterli bir tablo çıkarır. Önemli olan her gün, her vardiyada aynı şekilde girilmesidir.
OEE ekranda görünmeye başladığında ilk tepki genellikle 'yanlış hesaplıyor'dur. Çoğu zaman hesap doğrudur; yanlış olan rotadaki çevrim süresidir. Rotada 45 saniye yazan ama yıllardır 30 saniyede basılan bir parça, performansı yüzde yüzün üzerinde gösterir. İlk ay, ideal çevrim sürelerini düzeltmekle geçer.
Sık yapılan hatalar
İdeal çevrim süresi yerine teklif süresi kullanılıyor
Teklifte kullanılan pay eklenmiş süre ideal çevrim değildir. Bununla hesaplanan performans şişer ve hız kayıpları görünmez olur.
Planlı ve plansız duruş karışıyor
Kalıp değişimi "planlı" sayılıp planlanan süreden düşülürse kullanılabilirlik olduğundan iyi görünür. Kalıp değişimi, iyileştirilmesi gereken bir kayıptır ve plansız duruşlarla birlikte izlenmelidir.
Duruş kaydı yalnız uzun duruşlarda açılıyor
On dakikanın altındaki duruşlar yazılmazsa, bunlar performans kaybında kaybolur ve nedenleri bilinmez. Kısa duruşlar için basit bir işaretleme yöntemi belirlenmelidir.
Fire, sağlam adetle birlikte bildiriliyor
Operatör yalnız sevke giden adedi yazarsa kalite hep yüzde yüz çıkar; fire nedenleri de kaybolur. İyi ve fire adet ayrı alanlarda, fire nedeniyle girilmelidir.
OEE ile operatör cezalandırılıyor
OEE bir performans primi aracı olarak kullanıldığında veri kısa sürede bozulur: duruşlar yazılmaz, fire gizlenir. OEE makinenin ve sürecin ölçüsüdür, kişinin değil.
PakERP One'da OEE nasıl ölçülür?
PakERP One'da OEE için ayrı bir veri girişi yoktur; iş emri bildirimi, duruş kayıtları ve iş merkezi tanımları zaten günlük işin parçasıdır. OEE raporu bunlardan hesaplanır.
 Tam boyut
- 8160 İş Merkezleri: günlük kapasite, saatlik işçilik ve genel gider oranı; 8161 Makineler tezgah kayıtları; 8162 Vardiyalar çalışma düzeni.
- 8164 Fire ve Duruş Nedenleri: her duruş nedenine OEE kayıp türü (arıza, hazırlık/setup, ikmal bekleme) atanır; açıklama zorunlu nedenler işaretlenir.
- 8121 Üretim Bildirimleri: hızlı bildirimde iş emri numarası okutulur ya da yazılır; iyi adet, fire adedi ve fire nedeni, başla ve bitir saati girilir. Bitiş başlangıçtan küçükse gece vardiyası olarak ertesi güne sarkar.
- 8129 Duruş Kayıtları: iş merkezi, başlangıç, süre ve neden kodu.
- 8108 Raporlar ▸ OEE / Verimlilik: seçilen tarih aralığında iş merkezi bazında kapasite dakikası, duruş dakikası, planlanan ve gerçekleşen süre, iyi ve fire adedi, kullanılabilirlik, performans, kalite ve OEE yüzdesi. Performans, rotadaki planlanan hazırlık ve işleme süresinin üretilen miktara oranlanmış hâli ile bildirilen gerçek sürenin karşılaştırmasıdır.
Üretim ▸ 8121 Üretim Bildirimleri iyi / fire / başla-bitir · 8129 Duruş Kayıtları · 8164 Fire ve Duruş Nedenleri OEE kayıp türü · 8160 İş Merkezleri ve 8162 Vardiyalar kapasite · 8108 Raporlar ▸ OEE / Verimlilik iş merkezi bazında OEE; aynı ekranda fire analizi ve iş merkezi yükü. Rapor PDF ve Excel olarak alınır. Modül için Üretim & İş Emri sayfasına bakın.
OEE raporunun kalitesi, rotadaki sürelerin gerçekçiliğine bağlıdır. PakERP One'da süreler ürün ağacı şemasında (8107) operasyon kutusunda tutulur; operasyon tanımından varsayılan süre gelir, parçaya göre düzeltilir. Üretim panosu ise açık iş emirlerini operasyon sütunlarında gösterir; geciken ve ilerlemeyen iş emirleri OEE raporuna gelmeden önce panoda görünür.
OEE bir hedef rakam değil, bir konuşma aracıdır: her hafta aynı makinenin kayıp kırılımına bakıp en büyük kaybı seçmek. PakERP One bu kırılımı günlük üretim bildirimlerinden çıkarır; masaüstü program ve bulut sunucu ücretsizdir.
Konuyla ilgili: TPM Nedir? Toplam Verimli Bakım ve Otonom Bakım, MTBF ve MTTR Nasıl Hesaplanır? Örnek Hesap, SMED Nedir? Kalıp Değiştirme Süresi Nasıl Kısaltılır?.
Hesap araçları: OEE Hesaplama (Toplam Ekipman Etkinliği), Takt Zamanı Hesaplama (Çevrim Süresi Karşılaştırması), Fire Oranı Hesaplama (PPM ve Fireli Brüt İhtiyaç). Tümü.
Makineden canlı üretim verisi: tezgah durumu, adet, duruş ve OEE
Canlı üretim panosu ve OEE, operatör tableti, hedef ve gerçekleşen, duruş bildirimi ve verinin iş emrine, stoğa ve maliyete işlenmesi.
Diğer videolar: PakERP One YouTube kanalı