Üretimden veri toplama, ERP'nin içinde
Tezgah çalışıyor mu, kaç adet çıktı, neden durdu? Cevaplar sahadan kendiliğinden gelir; iş emrine, stoğa ve maliyete aynı anda işler.
Fabrikanızda keşif · Fiyat keşfe göre · Türkçe destek
Videoda anlatılanlar
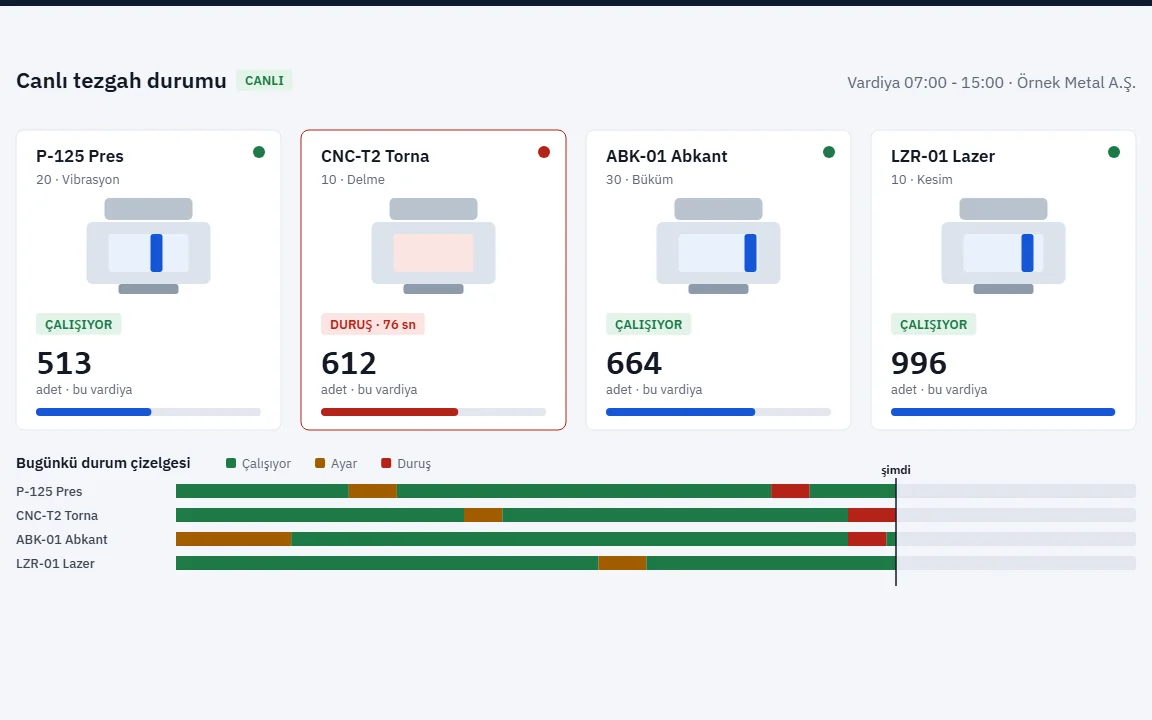
- Her tezgahın durumu canlı: çalışıyor, duruyor, arıza. Sayaç ve durum kendiliğinden gelir.
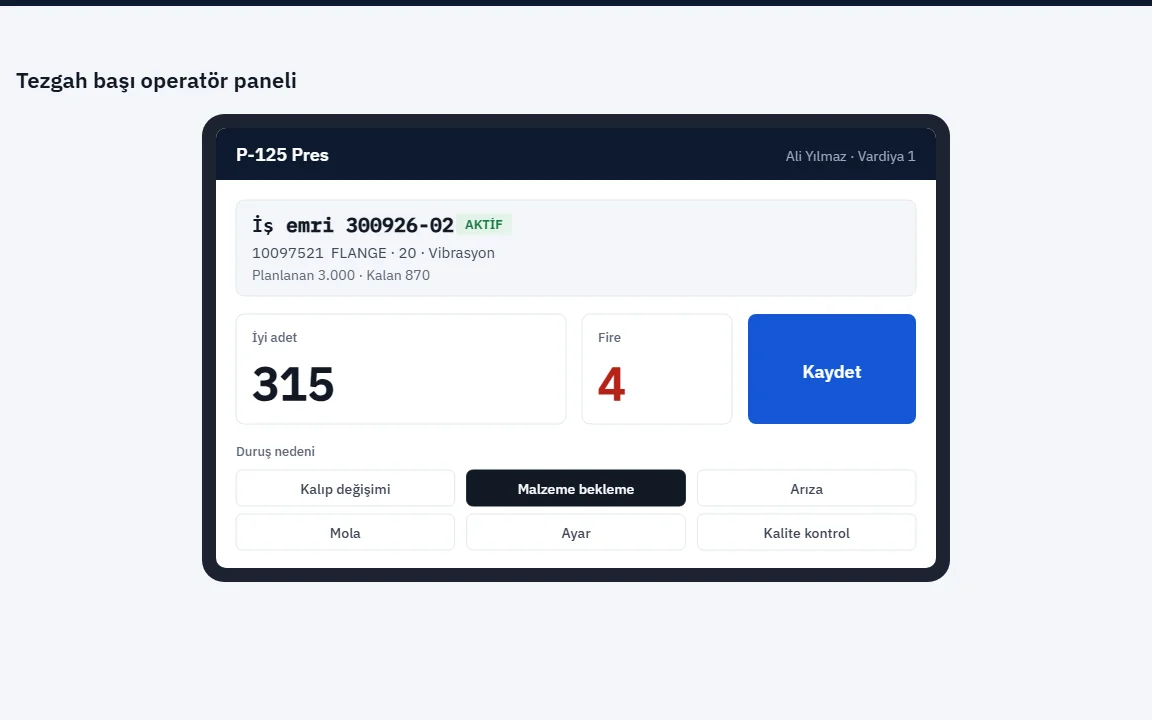
- Operatör tezgah başından adet, fire ve duruş nedenini ekrana dokunarak girer.
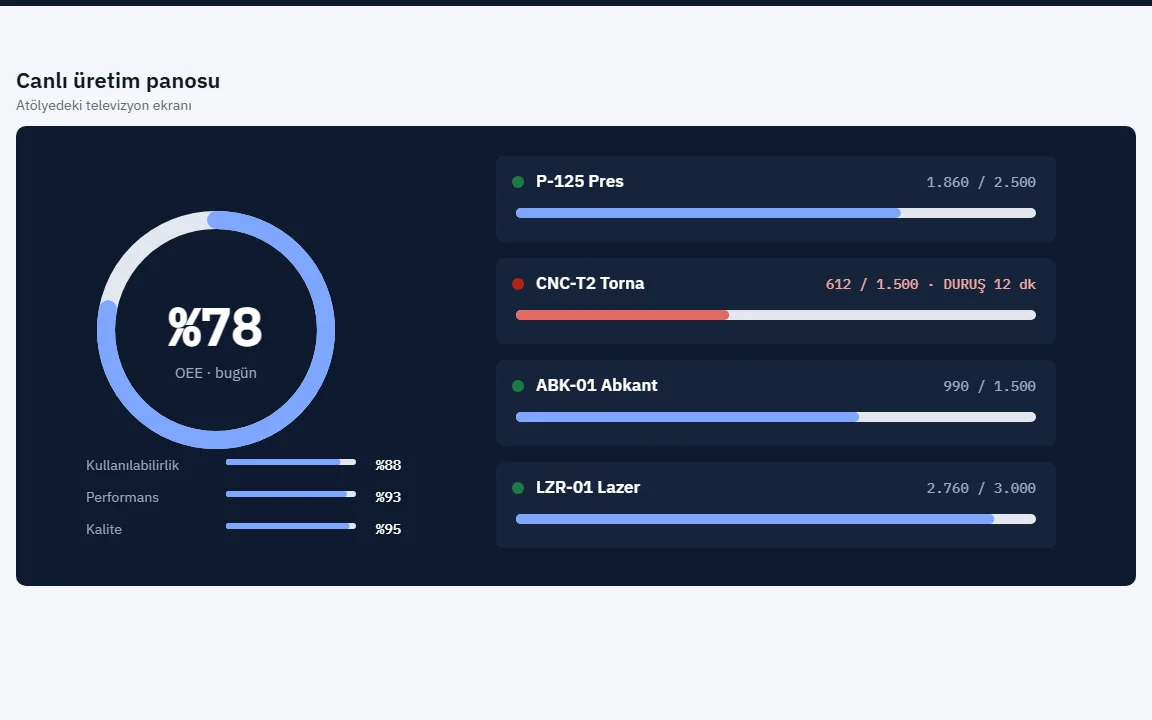
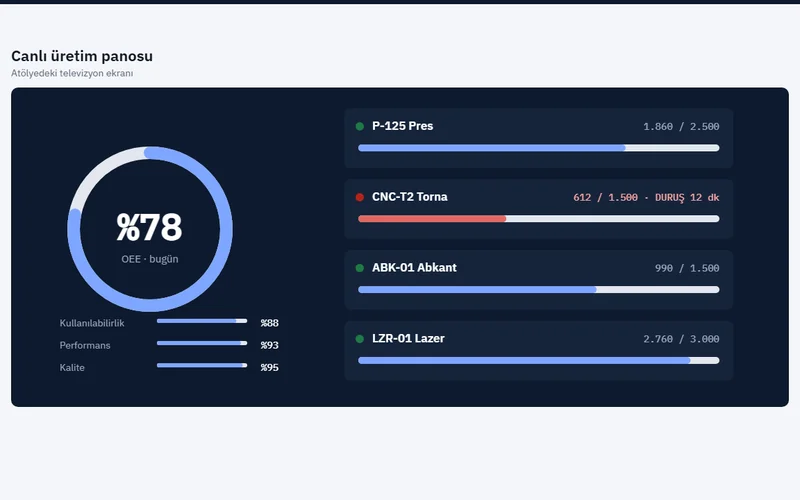
- Atölye panosu OEE'yi, hedefi ve gerçekleşeni tek ekranda gösterir.
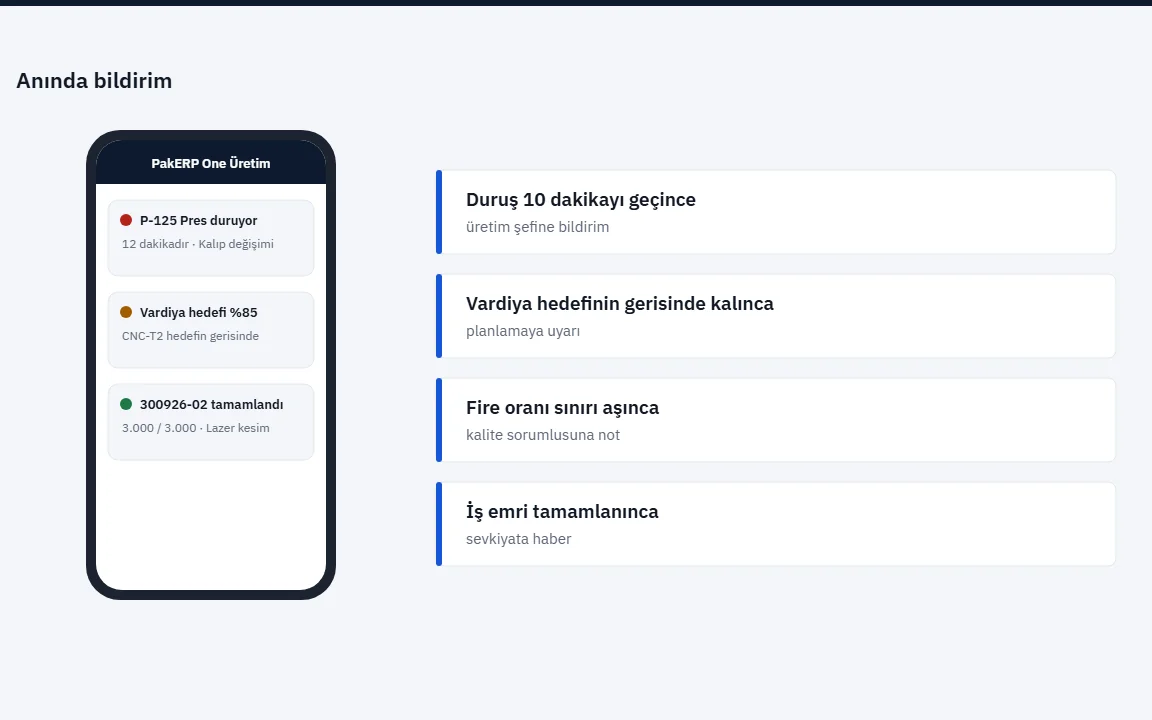
- Uzun duruşta, hedef gerisinde ve iş bitince ilgili kişiye anında bildirim gider.
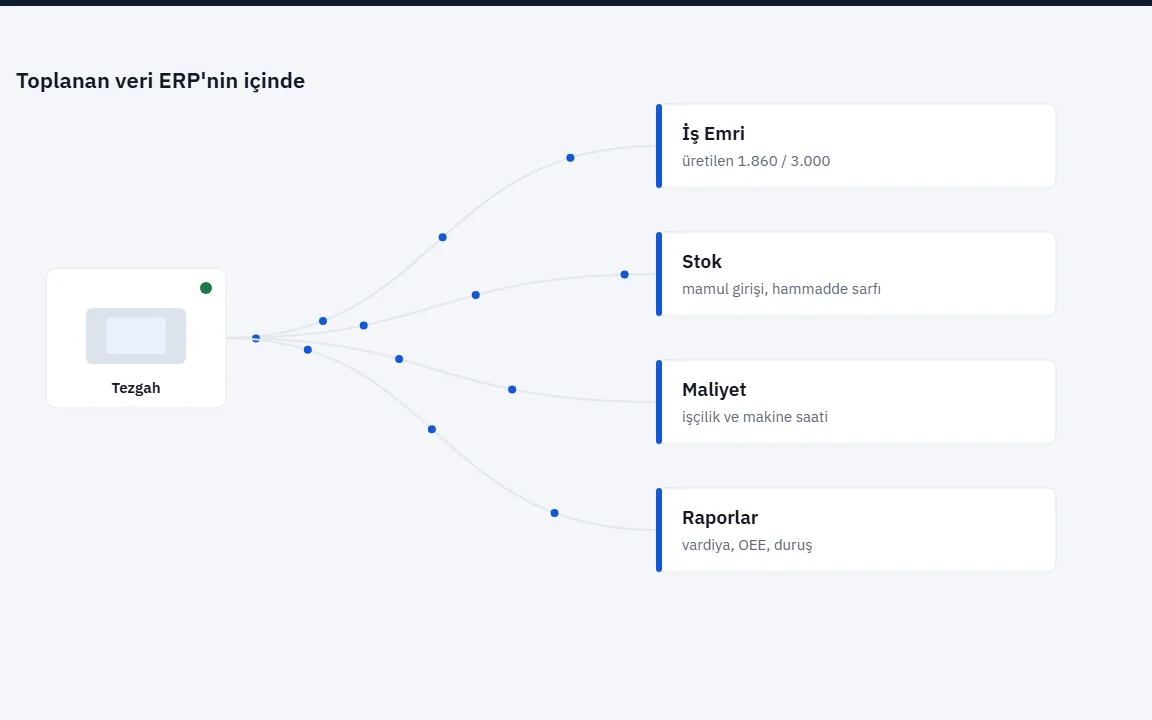
- Toplanan veri iş emrine, stoğa, maliyete ve raporlara tekrar girilmeden işler.
Tanıdık geliyor mu?
Vardiya bitti. Kaç parça çıktı, makine neden durdu, hedef tuttu mu? Çoğu fabrikada bu soruların cevabı ertesi sabah, o da tahminle gelir.
Yazılan kadar doğru
Operatör vardiya sonunda hatırladığını yazar. 20 dakikalık kalıp bekleme "ayar" olur, birkaç dakikalık duraklamalar hiç yazılmaz.
Bir gün geriden gelir
Fişler toplanıp tabloya geçirilene kadar gün biter. Tablo hazır olduğunda, müdahale edilecek an çoktan geçmiştir.
Plan da maliyet de varsayım
Tezgahın gerçek kapasitesi bilinmez; termin tecrübeyle verilir, ürün maliyetine kağıttaki standart süre girer.
PakERP One'da adet makineden gelir, defterden değil. Duruş olduğu anda kayda geçer, vardiya sonu tahmin kalmaz.
Üretimden veri toplama nedir?
Üretimden veri toplama, tezgahın ne zaman çalıştığı, ne kadar ürettiği, ne kadar fire verdiği ve neden durduğu bilgilerinin sahadan kendiliğinden ya da operatörün tek dokunuşuyla kayda geçmesidir.
Çoğu atölyede bu bilgi vardiya sonunda kağıttan toplanır. Formu dolduran operatör yorgundur, 20 dakikalık kalıp bekleme "ayar" diye yazılır, birkaç dakikalık küçük duruşlar hiç yazılmaz. Sonuçta planlama tahminle, maliyet varsayımla yapılır.
PakERP One'da veri toplama ayrı bir yazılım değil, programın kendi parçasıdır. Tezgahtan gelen sayı, iş emrinin üretilen miktarı, stoğun mamul girişi ve maliyetin makine saati olur. Kimse aynı sayıyı ikinci kez yazmaz.
- Ne toplanır
- Tezgah durumu, adet, fire, duruş süresi ve nedeni, çevrim süresi, operatör, vardiya
- Nereden
- Makineye takılan sensör, makinenin kendisi, operatör tableti ya da telefonu
- Nereye gider
- İş emri, stok, maliyet, OEE raporları, atölye panosu
- Kim görür
- Operatör, üretim şefi, planlama, patron; herkes yetkisi kadar
- Fiyat
- Fabrikanızda yapılan keşiften sonra, tezgah sayısına ve veri yoluna göre verilir
Veri üç yoldan gelir
Her tezgah için en uygun yolu seçersiniz. Aynı atölyede üçü birlikte çalışır; panoda hepsi aynı görünür.
Makineye dokunmadan
Küçük bir sensör makinenin elektrik kablosuna kelepçe gibi takılır ve tezgahın çalışıp çalışmadığını, kaç çevrim yaptığını sayar.
- Eski ya da yeni, her marka makinede
- Makineyi durdurmadan takılır
- Duruş saniyesinde yakalanır
Tezgah kendi söyler
Bağlantısı olan yeni nesil CNC tezgahları, presler, enjeksiyon makineleri ve robotlar sayaçlarını ve alarmlarını doğrudan gönderir.
- Parça sayacı ve program adı
- Alarm ve duruş kodu
- Çevrim süresi
Tablet ya da telefon
Tezgah başındaki tablete ya da operatörün telefonuna iş emri QR kodla gelir. Adet, fire ve duruş nedeni dokunarak girilir.
- Klavye ve bilgisayar gerekmez
- Kağıt formun yerini alır
- Android uygulaması hazır: PakERP One Üretim
Sahada ne olduğunu herkes aynı anda görür
Operatör tezgah başında, üretim şefi atölye panosunda, patron telefonunda. Hepsi aynı sayıya bakar.
Neler toplanır, ne işe yarar?
Her özellik tek bir soruya cevap verir. Hepsi aynı ekrandan açılır, hepsi aynı veriyi kullanır.
Canlı tezgah durumu
Tezgah çalışıyor mu, duruyor mu, ayarda mı? Yeşil, kırmızı, sarı; saniyesiyle ve süresiyle, tek ekranda.
Adet kendiliğinden sayılır
Üretilen parça sayısı tezgahtan gelir. Kimse defter tutmaz, vardiya sonunda sayım yapılmaz.
Duruş nedeni tek dokunuşla
Makine durduğu an kayıt açılır. Operatör "kalıp değişimi", "malzeme yok" gibi nedeni listeden seçer.
OEE kendiliğinden
Tezgahın gerçekte ne kadar verimli çalıştığı tek yüzdeyle görünür; kayıp durdu mu, yavaşladı mı, fire mi, ayrılır.
QR ile doğru iş emri
Operatör iş emri formundaki QR kodu okutur; her parça doğru iş emrine, doğru müşteriye yazılır.
Saatlik hedef takibi
Her saat için hedef ve gerçekleşen yan yana. Geride kalan tezgah vardiya bitmeden fark edilir.
Fire ve kalite kaydı
Hatalı parça nedeniyle girilir; hangi tezgah, hangi vardiya, hangi ürün daha çok fire veriyor görülür.
İzlenebilirlik
Hangi lot, hangi tezgahta, hangi operatörle, ne zaman üretildi; müşteri sorduğunda tek tıkla bulunur.
Atölye televizyon panosu
Sahaya asılan ekranda hedef, gerçekleşen, OEE ve duran tezgahlar. Ekibin tamamı aynı tabloya bakar.
Anında uyarı ve yardım çağrısı
Duruş uzarsa ya da hedef geride kalırsa ilgili kişinin telefonuna haber gider. Operatör "bakım gelsin" der, bakımcı duyar.
Vardiya raporu kendiliğinden
Vardiya bitince adet, fire, duruş ve OEE özeti hazırdır; isteyenlere e-postayla gider.
Telefondan takip
Fabrikada olmasanız da tezgahları, vardiyayı ve açık iş emirlerini cepten izlersiniz.
Ayrıca: çevrim süresi ve küçük duruşlar · kalıp vuruş sayacı ve bakım hatırlatma · enerji tüketimi ve boşta çalışma süresi · duruş nedenlerinin en çok zaman kaybettirenden sıralanması
Dört adımda başlayın
Büyük bir proje değil. Keşifle başlar; tek tezgahla başlayıp beğendikçe diğerlerini eklersiniz.
- Keşif
Fabrikanıza gelip tezgahları birlikte inceliyoruz: hangi tezgah izlenecek, veri hangi yoldan alınacak. Fiyat ve kurulum planı bu keşfe göre çıkar.
- Kurulum
Sensör, makinenin kendi bağlantısı ya da operatör tableti; tezgah başına biri yeter. Tezgahlar programdaki kartlarınıza bağlanır.
- Duruş nedenlerinizi seçin
Hazır liste gelir: kalıp değişimi, malzeme bekleme, arıza, mola, ayar, kalite kontrol. Kendi nedenlerinizi ekleyin.
- Panoyu açın
Atölye televizyonuna, şefin bilgisayarına, patronun telefonuna. İlk duruş, ilk adet, ilk OEE kurulumla birlikte görünür.
Ayrı bir veri toplama yazılımından farkı
Veri toplamak işin yarısıdır. Toplanan verinin iş emrine, stoğa ve maliyete ulaşması diğer yarısı.
| Konu | Kağıt form ve Excel | Ayrı veri toplama yazılımı | PakERP One |
|---|---|---|---|
| Veri ne zaman gelir | Vardiya sonunda, elle | Anında | Anında |
| Duruş nedeni | Hatırlanan kadar | Seçilir | Seçilir, iş emrine bağlanır |
| İş emri ve stok | Ayrıca girilir | ERP'ye aktarım gerekir | Kendiliğinden işler |
| Maliyet | Varsayılan sürelerle | Ayrı raporda kalır | Gerçek makine ve işçilik süresiyle |
| Kullanıcı ve yetki | Yok | İkinci bir kullanıcı listesi | ERP'deki kullanıcı ve roller |
- Pres ve kalıp
- CNC torna ve işleme merkezi
- Plastik enjeksiyon
- Lazer ve abkant
- Kaynak ve montaj hattı
- Tekstil ve dikiş
Neyi ne zaman görürsünüz?
Rakam vaat etmiyoruz; ne göreceğinizi söylüyoruz. Gerisini kendi fabrikanızın verisi anlatır.
Sahanın gerçek fotoğrafı
Hangi tezgah ne kadar çalıştı, ne kadar durdu, kaç adet çıktı. Çoğu zaman ilk sürpriz, kağıtta hiç görünmeyen duruşlardır.
En büyük kayıp
Duruş nedenleri sıralanır: kalıp değişimi mi, malzeme bekleme mi, arıza mı? Hangi tezgah, hangi vardiya öne çıkıyor, bellidir.
Karşılaştırma ve karar
Vardiyalar, tezgahlar ve ürünler yan yana. Termin gerçek kapasiteyle verilir, maliyet gerçek süreyle hesaplanır.
Toplanan veri nerede işe yarar?
Sayı toplamak için değil, karar vermek için. Her rol kendi sorusunun cevabını aynı veriden alır.
Hangi tezgah geride, neden durdu, kim ne üretti; vardiya bitmeden müdahale eder.
Tezgahın gerçek kapasitesiyle termin verir; iş emri ilerlemesini saatlik görür.
Ürün maliyetine varsayılan değil, gerçekten harcanan makine ve işçilik süresi girer.
En çok duran tezgahı ve en sık arıza nedenini bilir; bakımı çalışma saatine göre planlar.
Fabrikanın bugünkü durumunu telefonda görür; aylık raporu beklemez.
Konuyla ilgili rehberler
Veri toplamaya başlamadan önce okumanızı önerdiğimiz yazılar.
Başlangıç
Neyi, nereden ve nasıl toplamalı?
Takip ve rapor
Toplanan veriden karar çıkarmak.
Sık sorulanlar
Üretimden veri toplama nedir?
Makinelerim eski, yine de veri toplanır mı?
Veri toplama ücretli mi?
Kurmak ne kadar sürer?
İnternet kesilirse veri kaybolur mu?
Makineye bağlanmak için PLC ya da teknik bilgi gerekir mi?
Başlamak için neler gerekir?
Operatörler kullanmakta zorlanır mı?
OEE nedir ve nasıl hesaplanır?
Toplanan veriler nerede saklanır?
Fabrikanızı birlikte inceleyelim
Keşifte tezgahlarınıza bakıyor, hangi verinin hangi yoldan alınacağını ve fiyatı birlikte belirliyoruz.