Ücretsiz ERP ile OEE hesabı için ayrı bir OEE ekranı gerekmez; üç kayıp zaten üretim bildiriminin içindedir. Duruş kaybı, duruş kayıtlarının süresinden; hız kaybı, rotadaki ideal çevrim süresi ile bildirilen başla-bitir arasındaki farktan; kalite kaybı, iyi ve fire adedinin ayrı girilmesinden çıkar. Vardiya tanımı planlanan süreyi verir; program bu dört veriyi tezgah ve tarih aralığı bazında birleştirip OEE yüzdesini hesaplar.
OEE için ayrı bir program mı gerekir, yoksa eldeki ERP'nin üretim bildirimi yeter mi? Çoğu fabrikada ikincisi doğrudur. OEE'nin üç bileşeni üç ayrı kayıptan beslenir ve bu üç kayıp, operatörün iş emrine girdiği bildirimin içinde zaten vardır: ne zaman başladı, ne zaman bitti, ne kadar durdu, kaç iyi, kaç fire.
OEE'nin tanımı, formülü ve altı büyük kayıp OEE yazısında ayrıntısıyla var. Burada başka bir soruya bakılıyor: ücretsiz ERP programındaki ham kayıtlardan üç kayıp nasıl çıkarılır, rotadaki süre nasıl ideal çevrim süresine dönüşür, hesap Excel'de mi ERP'de mi tutulmalı ve sonuç haftada bir nasıl okunmalı.
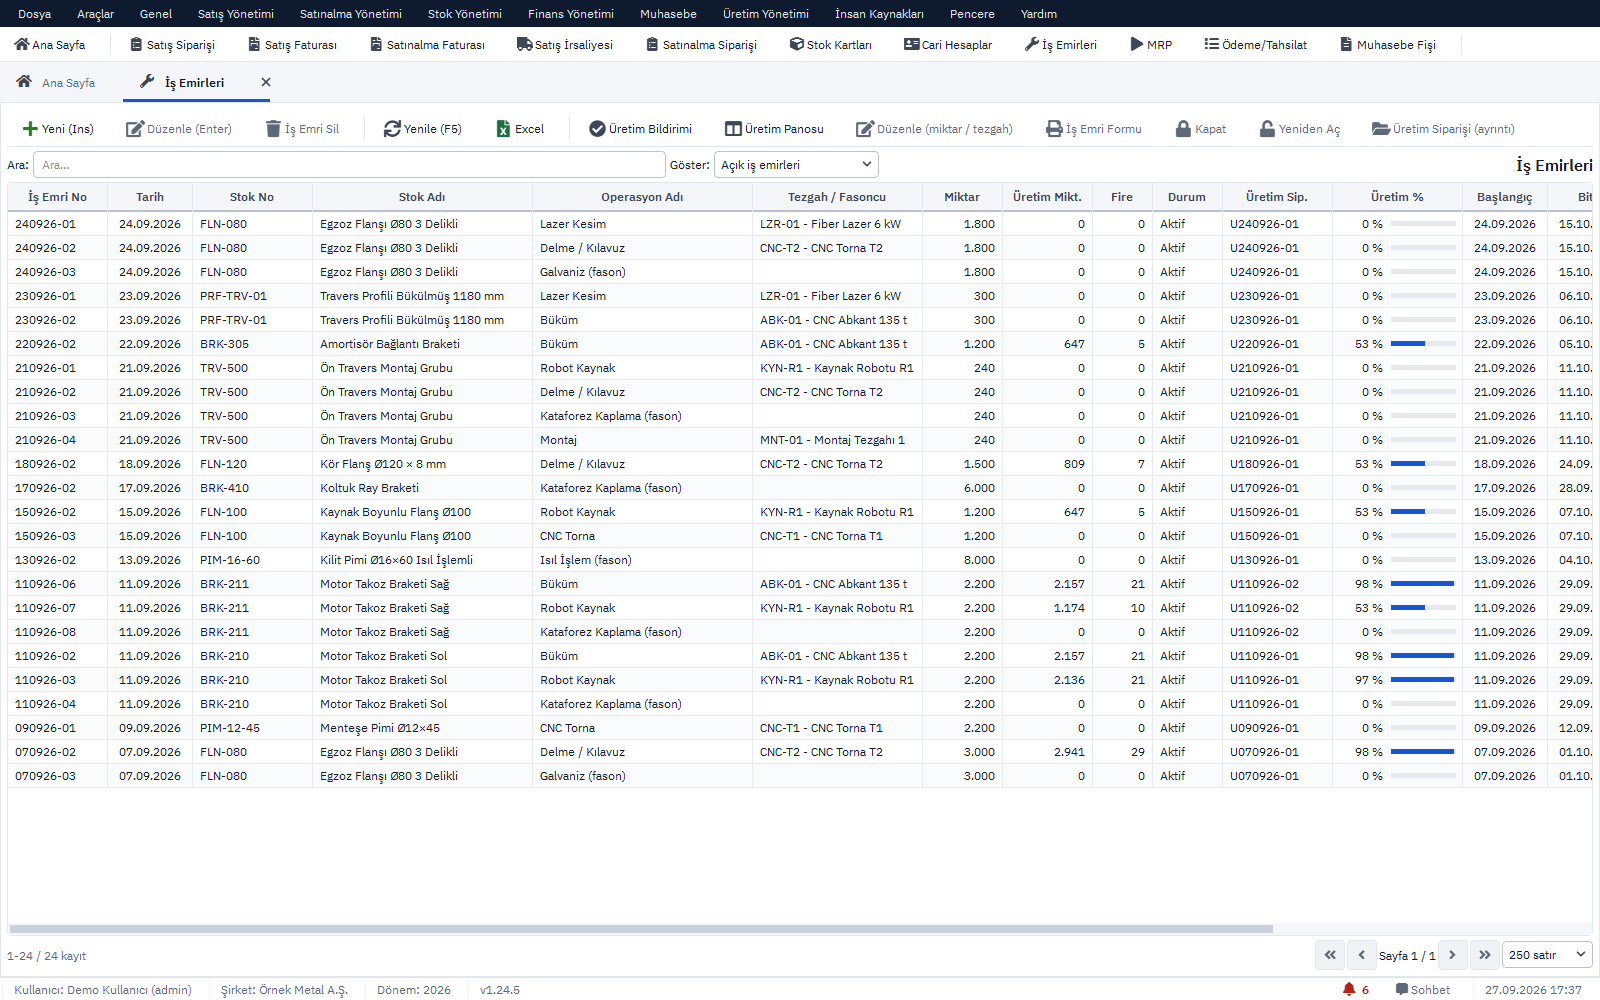 Tam boyut
İçindekiler
OEE'nin üç kaybı ERP'de hangi kayıttan çıkar?
Duruş kaybı duruş kayıtlarından, hız kaybı bildirimdeki başla-bitir saati ile rotadaki ideal süre arasındaki farktan, kalite kaybı iyi ve fire adedinin ayrı girilmesinden çıkar. Dördüncü veri olan planlanan süre ise vardiya tanımından gelir.
| Kayıp | OEE bileşeni | ERP'deki ham kayıt | Kayıt eksikse ne olur |
|---|---|---|---|
| Duruş (makine çalışmadı) | Kullanılabilirlik | Duruş kaydı: tezgah, başlangıç, süre, neden kodu | Duruş süresi hız kaybına karışır, kullanılabilirlik olduğundan iyi görünür |
| Hız (makine yavaş çalıştı) | Performans | Bildirimdeki başla-bitir saati ve üretilen adet; rotadaki ideal çevrim süresi | İdeal süre yanlışsa performans yüzde yüzü aşar ya da çöker |
| Kalite (parça sağlam çıkmadı) | Kalite | Bildirimde iyi adet ve fire adedi ayrı alan; fire nedeni | Yalnız sevke giden adet yazılırsa kalite hep yüzde yüz çıkar |
| Planlanan süre | Payda | Vardiya tanımı: başlangıç, bitiş, molalar | Mola planlanan süreye dahil kalır, her vardiya suçlu görünür |
Bu tablonun önemli sonucu şudur: OEE için operatörden yeni bir şey istenmez. İş emri bildirimi doğru giriliyorsa üç kayıp zaten toplanmıştır. Eksik olan çoğu zaman tek satırdır: duruşun ayrı kaydı. Bildirim başla-bitir saati duruşu da içerir; duruş ayrıca yazılmazsa program kaybın hangisi olduğunu bilemez ve hepsini hız kaybı sayar. Sahada bu kaydın nasıl tutulduğu üretimden veri toplama yazısında.
Zaman merdiveni: vardiyadan değerli süreye
OEE'yi üç oranın çarpımı olarak ezberlemek yerine bir merdiven gibi düşünmek sahada daha iyi anlaşılır. Her basamakta bir dilim düşer; en altta kalan, gerçekten sağlam parça üretilen süredir.
- Vardiya süresi. Vardiya tanımındaki başlangıç ve bitiş arası; örneğin sekiz saat.
- Planlanan üretim süresi. Vardiya süresinden mola ve yemek düşülür. Planlı bakım da buradan düşülür; kalıp değişimi düşülmez, çünkü o iyileştirilecek bir kayıptır.
- Çalışma süresi. Planlanan süreden duruş kayıtlarının toplamı düşülür: arıza, kalıp değişimi, malzeme bekleme, operatör yok.
- Net çalışma süresi. Çalışma süresinde üretilen toplam adet ile ideal çevrim süresi çarpılır. Çalışma süresiyle arasındaki fark hız kaybıdır: küçük duruşlar, yavaş vuruş, yeni operatör.
- Değerli süre. Net çalışma süresinden fire adedinin ideal süreyle çarpımı düşülür. Kalan, sağlam parça için harcanan süredir.
OEE, değerli sürenin planlanan üretim süresine oranıdır. Merdivenin güzelliği, her basamağın bir ekibe ait olmasıdır: ikinci basamak planlamanın, üçüncüsü bakım ve kalıphanenin, dördüncüsü üretim şefinin, beşincisi kalitenin. Ücretsiz ERP raporunda yüzde yerine dakikaya bakmak bu yüzden daha işe yarar; "OEE yüzde altmış iki" cümlesi kimseye iş vermez, "bu hafta preste dört yüz dakika kalıp değişimi var" cümlesi verir.
OEE raporu ilk açıldığında en çok tartışılan şey yüzde değil, kalıp değişiminin planlı mı plansız mı sayılacağıdır. Planlı sayan fabrikada kullanılabilirlik hemen yükselir ve iyileştirilecek en büyük kalem tablodan silinir. Plansız sayan fabrikada ilk ay rakam kötü görünür, ikinci ay kalıphane işe karışır.
İdeal çevrim süresi rotadan mı alınır?
Başlangıç için evet, ama rotadaki süre çoğu zaman ideal değil, teklif süresidir. Teklife pay eklenmiş, yıllardır güncellenmemiş bir süre performansı ya olduğundan iyi gösterir ya da yüzde yüzün üzerine çıkarır.
Doğru ideal süre, o parçanın o tezgahta sürekli ve sağlam üretildiği en iyi hızdır. Bunu bulmanın pratik yolu ERP'nin kendi verisidir: son üç ayın bildirimlerinde en kısa dakika/adet değerini veren vardiyalar. Kalıp değişimi ve arıza duruşları düşüldükten sonra tekrarlanan en iyi değer, rotaya ideal süre olarak yazılır. Bir kerelik rekor değil, tekrarlanan en iyi.
Bu iş parça × tezgah bazında yapılır. Aynı parça iki ayrı preste basılıyorsa ve presler farklı tonajdaysa ideal süre de farklıdır. Ürün ağacında operasyon kutusuna tezgah bazında süre yazılabiliyorsa bu ayrım korunur; yazılamıyorsa en çok kullanılan tezgahın süresi esas alınır ve rapor okunurken bu bilinir. Rotanın nasıl kurulduğu ürün ağacı yazısında anlatılıyor.
Sürelerin ilk ayı
Rotadaki süreler düzeltilene kadar OEE raporu güvenilmez, ama işe yaramaz değildir. Performansı yüzde yüzü geçen her satır bir sürenin yanlış olduğunu söyler; rapor ilk ay kendi düzeltme listesini üretir.
OEE Excel'de mi, ERP'de mi hesaplanmalı?
Tek makine ve tek vardiya için Excel yeter; üç tezgah ve iki vardiyadan sonra ERP'nin kendi raporu daha az iş ve daha az hata demektir. Fark hesabın zorluğunda değil, verinin nerede durduğundadır.
| Ölçüt | Excel tablosu | Ücretsiz ERP raporu |
|---|---|---|
| Veri girişi | Bildirim ERP'ye, ikinci kez Excel'e | Bildirim bir kez, rapor kendiliğinden |
| Vardiya ve mola | Her sayfada elle düşülür | Vardiya tanımından gelir |
| İdeal süre | Ayrı bir listede, unutulur | Rotada, parça bazında |
| Tarih aralığı değiştirmek | Yeni sayfa, yeni formül | Filtre |
| İş emri ve siparişle bağ | Yok | Aynı iş emri numarası |
| Kim değiştirdi | Belli olmaz | Kullanıcı ve saat kayıtlı |
| Ücret | Ofis lisansı | Lisans ücreti yok |
Excel'in bir avantajı vardır: esneklik. İlk iki ay, hangi kaybın nasıl sınıflanacağı otururken Excel'de denemek makuldür. Sınıflama oturduktan sonra aynı hesabı ERP'de tutmak, her hafta tablo yeniden kurma işini bitirir. Raporun PDF ve Excel'e çıkması, ikisini birlikte kullanmayı da mümkün kılar: ERP hesaplar, Excel'de üstüne grafik çizilir. Rapor tarafının geneli raporlama yazısında ayrıca anlatılıyor.
OEE raporu haftada bir nasıl okunur?
Yüzdeye değil kayıp dakikalarına bakılır; tezgah bazında en büyük tek kalem seçilir ve o hafta yalnız onun için bir iş açılır. Toplantı on beş dakikayı geçmez.
- Darboğaz tezgah seçilir. Fabrikanın ortalama OEE'si anlamsızdır; siparişi bekleten tezgahın OEE'si anlamlıdır.
- Üç kayıp dakikaya çevrilir. Duruş dakikası, hız kaybı dakikası, fire dakikası (fire adedi × ideal süre). Üçü yan yana konur.
- En büyük kayıp neden koduna açılır. Duruşsa hangi neden, hızsa hangi parça, fireyse hangi fire nedeni.
- Bir iş, bir sorumlu, bir tarih. "Kalıp değişimini kısaltalım" değil; "bu kalıbın bağlantı civataları önceden hazırlanacak, kalıphane, gelecek çarşamba".
- Geçen haftanın işi kapatılır. Yeni iş açılmadan önce eski işin kayıp dakikaya etkisi rapordan okunur.
Ay sonunda aynı tezgahın dört haftalık çizgisine bakılır. Yüzde bir puan oynaması gürültüdür; kayıp kaleminin yer değiştirmesi haberdir. Kalıp değişimi ilk sıradan düştüyse ve yerine malzeme bekleme geldiyse sorun bakımdan planlamaya geçmiştir. Bu okuma, duruş nedenleri takibinin düzgün kurulmasına bağlıdır.
ERP verisiyle OEE hesabında sık çıkan hatalar
Formül hatası nadirdir; hata hep veride çıkar. Aşağıdakiler ilk aylarda en sık görülenlerdir.
- Aynı tezgahta iki iş emri aynı saatte açık. Operatör birini bitirmeden ötekine başlamışsa çalışma süresi iki kez sayılır ve performans şişer. Bildirimde bitir saati zorunlu tutulmalı.
- Gece vardiyası tarihi. Bitiş saati başlangıçtan küçükse program bunu ertesi güne sarkma olarak anlamalı; anlamıyorsa gece vardiyası eksi süre üretir.
- Mola planlanan sürede kalmış. Vardiya tanımına mola yazılmamışsa her vardiya yarım saat duruşlu görünür.
- Duruş var, neden kodu "diğer". Rapor hesaplanır ama kaybın adı yoktur; "diğer" oranı birkaç yüzdeyi geçince kod listesi gözden geçirilir.
- Fire yalnız kalite kontrolde sayılıyor. Tezgah başında ayıklanan parça bildirime girmezse kalite kaybı kaybolur ve malzeme tüketimi de tutmaz.
- Fasona giden operasyon OEE'ye karışıyor. Kaplama ya da ısıl işlem fasonda yapılıyorsa o operasyonun süresi tezgah OEE'sine girmemelidir; iş emrinin fason adımı ayrı tutulur.
Bu hataların hepsi raporda kendini belli eder: yüzde yüzü aşan performans, eksi süre, her vardiyada aynı duruş dilimi. Rapor ilk ay bir denetim aracıdır, ölçü aracı olması ikinci aydan sonradır.
PakERP One'da OEE hesabı
PakERP One ücretsiz ERP programıdır; OEE için ayrı veri girişi yoktur, üç kayıp günlük üretim bildirimlerinden hesaplanır.
- 8107 Ürün Ağacı: operasyon kutusunda hazırlık ve işleme süresi tutulur; performans hesabının ideal süresi buradan gelir, parçaya göre düzeltilir.
- 8120 İş Emirleri: her operasyon ayrı iş emri numarasıyla açıldığı için pres, kaynak ve montaj süreleri birbirine karışmaz; fason adımı ayrı iş emridir.
- 8121 Üretim Bildirimleri: iyi adet, fire adedi ve fire nedeni ayrı alanlarda; başla ve bitir saati bildirimin içinde. Bitiş başlangıçtan küçükse gece vardiyası olarak ertesi güne sarkar.
- Duruş kayıtları ve neden kodları: her duruş nedenine OEE kayıp türü (arıza, hazırlık, ikmal bekleme) atanır; planlı ve plansız ayrımı rapora taşınır. Tezgah durumu ve duruş nedenlerinin sahadan toplanması üretimden veri toplama sayfasında anlatılıyor. Otomatik veri toplama (sensör, makine bağlantısı), canlı TV panosu ve bildirim kuralları fabrikada yapılan keşiften sonra ayrıca fiyatlandırılır.
- OEE / Verimlilik raporu: Raporlar ▾ altında, seçilen tarih aralığında tezgah bazında planlanan süre, duruş dakikası, iyi ve fire adedi, kullanılabilirlik, performans, kalite ve OEE yüzdesi; PDF ve Excel.
- PakERP One Üretim (Android): iş emri QR'ı okutulup iyi/fire adet ve başla-bitir sahada girilir; OEE verisi vardiya sonunu beklemez.
Masaüstü program ve bulut sunucu ücretsizdir; kullanıcı sınırı olmadığı için her tezgahın operatörü kendi hesabıyla bildirim girer. Üretim modülünün tamamı üretim modülü sayfasında.
Konuyla ilgili: TPM Nedir? Toplam Verimli Bakım ve Otonom Bakım, Pareto Analizi Nasıl Yapılır? Duruş ve Hata Örneği, OEE Hesaplama: Kullanılabilirlik, Performans, Kalite.
Makineden canlı üretim verisi: tezgah durumu, adet, duruş ve OEE
Canlı üretim panosu ve OEE, operatör tableti, hedef ve gerçekleşen, duruş bildirimi ve verinin iş emrine, stoğa ve maliyete işlenmesi.
Diğer videolar: PakERP One YouTube kanalı