SMED (Single Minute Exchange of Die), kalıp ya da ürün değişimini on dakikanın altına indirmeyi hedefleyen yöntemdir. Değişimdeki her iş ikiye ayrılır: makine dururken yapılması zorunlu iç ayar ve makine çalışırken yapılabilen dış ayar. Önce dış ayar işleri makine durmadan önceye ya da sonraya taşınır, sonra iç ayar kısaltılır: hızlı bağlama, sabit referans, ayarsız merkezleme. Kazanılan süre kapasite olarak ya da daha küçük partiler olarak geri döner.
Bir kalıp değişimini baştan sona videoya çekip izleyin. Çoğu atölyede ilk izleyişte aynı şey görülür: makine durduktan sonra usta forklift aramaya gider, yeni kalıbın cıvataları kutuda eksik çıkar, kalıp yerine konunca yükseklik ayarı için üç deneme vuruşu yapılır, ilk parça kalite onayı için yarım saat bekler. Asıl söküp takma işi toplam sürenin küçük bir kısmıdır.
SMED, Shigeo Shingo'nun Toyota ve başka fabrikalarda geliştirdiği bu gözlemi sistemli hale getirir. Adı "tek haneli dakikada kalıp değişimi" demektir; hedef on dakikanın altıdır, ama asıl kazanç yolun kendisindedir. Aşağıda yöntemin adımlarını, bir sac pres hattından temsili sayılarla örneği ve plastik enjeksiyon için uygulamaları anlatıyoruz.
 Tam boyut
İçindekiler
- SMED nedir, iç ayar ve dış ayar ne demek?
- SMED adım adım nasıl uygulanır?
- Örnek: pres hattında kalıp değişimi 92 dakikadan nasıl düşer?
- Plastik enjeksiyonda kalıp değişimi nasıl hızlanır?
- Değişim süresi kısalınca parti büyüklüğü nasıl değişir?
- Kalıp değiştirme süresi nasıl ölçülür ve izlenir?
- Sık yapılan hatalar
- PakERP One'da hazırlık süresi ve kalıp değişimi kaydı
- Sık sorulan sorular
SMED nedir, iç ayar ve dış ayar ne demek?
SMED, değişim süresini işleri sınıflandırıp yeniden düzenleyerek kısaltan bir yöntemdir. Temelinde tek bir ayrım vardır:
- İç ayar: makine durmadan yapılamayan işler. Eski kalıbın sökülmesi, yeni kalıbın bağlanması, strok ya da kalıp yüksekliği ayarı.
- Dış ayar: makine çalışırken yapılabilen işler. Kalıbın depodan getirilmesi, cıvata ve takımların hazırlanması, bir sonraki işin malzemesinin hazırlanması, enjeksiyon kalıbının ön ısıtılması.
Çoğu atölyede dış ayar işleri makine durduktan sonra yapılır; çünkü kimse bunları önceden yapmayı görev olarak tanımlamamıştır. SMED'in ilk kazancı neredeyse hiç yatırım gerektirmez: bu işleri makine durmadan önceye almak.
Değişim süresi, son iyi parçadan bir sonraki işin ilk iyi parçasına kadar geçen süredir. İlk iyi parça, kalite onayı alınmış parçadır; deneme vuruşları ve onay beklemesi değişim süresinin içindedir.
SMED adım adım nasıl uygulanır?
SMED dört aşamada uygulanır; her aşama bir öncekinin çıktısını kullanır.
- Mevcut durumu kaydedin: bir değişimi videoya çekin ya da kronometreyle izleyin. Her işi sırasıyla, süresiyle ve kimin yaptığıyla yazın. Yürüme ve arama süreleri de ayrı satırdır.
- İç ve dış ayarı ayırın: listedeki her iş için sorun: bu iş makine çalışırken yapılabilir mi? Yapılabilenler dış ayardır.
- İç ayarı dış ayara çevirin: bazı işler bugün iç ayardır ama küçük değişiklikle dışarı alınabilir. Kalıbı ön ısıtma, kalıp yüksekliğini ara plakayla standart hale getirme, bağlama elemanını kalıba önceden takma gibi.
- Kalan iç ayarı kısaltın: cıvata yerine hızlı bağlama, deneme yerine sabit referans, sırayla değil paralel çalışma (iki kişi), ayar yerine pim ve merkezleme.
Son olarak dış ayar işleri de düzenlenir: kalıp arabası, kalıp yanında takım panosu, bir sonraki kalıbın kontrol listesi. Yeni yöntem tek sayfalık standarda yazılır ve makinenin yanına asılır.
SMED çalışmalarında video, kronometreden çok daha fazlasını gösterir. Ustalar kendi değişimlerini ilk kez izlediklerinde, iyileştirme önerilerinin çoğunu kendileri getirir: "bu cıvatayı neden her seferinde sökmüşüz", "bu kutuyu neden en arka rafa koymuşuz". Ekibin kendi videosunu izlemesi, dışarıdan gelen bir öneri listesinden daha kalıcı sonuç verir.
Örnek: pres hattında kalıp değişimi 92 dakikadan nasıl düşer?
Örnek (temsili rakamlarla): 250 tonluk eksantrik preste progresif kalıp değişimi. Mevcut durum kaydı ve SMED sonrası:
| İş | Önce (dk) | Tür | Sonra (dk) | Ne değişti? |
|---|---|---|---|---|
| Yeni kalıbı depodan getirme, forklift arama | 15 | Dış | 0 | Kalıp arabasıyla iş bitmeden prese yanaştırılıyor |
| Takım ve cıvata toplama | 8 | Dış | 0 | Kalıp başına hazır takım kutusu |
| Eski kalıbı sökme | 14 | İç | 7 | İki kişi paralel, aynı boy cıvata |
| Yeni kalıbı yerleştirme ve hizalama | 12 | İç | 5 | Tablaya merkezleme pimi |
| Kalıp yüksekliği ayarı, deneme vuruşları | 18 | İç | 6 | Kalıplar ara plakayla aynı kapalı yüksekliğe getirildi |
| Rulo besleme ayarı | 10 | İç | 6 | Besleme değerleri kalıp kartında yazılı |
| İlk parça kalite onayı bekleme | 15 | İç | 4 | Kontrolcüye 15 dakika önceden haber, ölçüm aparatı prese yakın |
| Toplam makine duruşu | 92 | 28 |
Hesap: önceki toplam 15 + 8 + 14 + 12 + 18 + 10 + 15 = 92 dakika. Bunun 23 dakikası (forklift ve takım) hiç makine durdurmadan yapılabilecek dış ayardı. Sonra toplam 7 + 5 + 6 + 6 + 4 = 28 dakika.
Pres günde ortalama 3 kalıp değişimi yapıyorsa günlük kazanç 3 × (92 - 28) = 192 dakika, yani üç saatten fazla. Bu süre iki şekilde kullanılabilir: aynı parti büyüklüğüyle daha fazla üretim ya da daha sık değişimle daha küçük partiler ve daha az ara stok. İkinci yol, kanban ve küçük parti üretimin ön koşuludur.
28 dakika henüz on dakikanın altında değildir. Hedefe ulaşmak çoğunlukla hidrolik bağlama ve standart kalıp yüksekliği gibi yatırımlar ister; o noktada hesap, kazanılan dakikanın değeriyle yatırımın karşılaştırılmasına döner.
Plastik enjeksiyonda kalıp değişimi nasıl hızlanır?
Enjeksiyonda değişim süresinin büyük kısmı ısınma, soğutma bağlantıları ve malzeme değişiminde geçer. En çok sonuç veren uygulamalar:
- Kalıp ön ısıtma: yeni kalıp, değişimden önce ayrı bir ısıtıcıyla çalışma sıcaklığına getirilir; iç ayardaki en uzun bekleme dışarı çıkar.
- Hızlı su bağlantıları ve çoklu bağlantı blokları: tek tek hortum yerine tek hamlede bağlanan soğutma devresi; hortumlar renk ve numarayla işaretli.
- Malzemenin önceden kurutulması: bir sonraki işin hammaddesi kurutucuda hazır bekler; huni temizliği planlanmış sırayla yapılır.
- Renk sırası: açıktan koyuya iş sırası, renk geçişinde atılan malzemeyi ve temizlik süresini azaltır. Bu, değişim süresini planlama ile kısaltmanın bir örneğidir; bkz. üretim çizelgeleme.
- Proses parametrelerinin kayıtlı olması: kalıp başına onaylı parametre seti; ilk parçaya deneme yanılmayla değil kayıtlı ayarla ulaşılır.
- Standart bağlama: kalıpların bağlama plakası ve merkezleme halkası standarda getirilir; mümkünse manyetik ya da hidrolik bağlama.
Değişim süresi kısalınca parti büyüklüğü nasıl değişir?
Değişim süresi kısaldıkça aynı kayıp oranıyla daha küçük partiler üretilebilir. Çoğu planlamacı, değişim kaybının üretim süresinin belli bir yüzdesini geçmemesini ister; bu kural doğrudan parti süresini verir.
Formül: en kısa parti süresi = değişim süresi / kabul edilen değişim kaybı oranı.
Örnek (temsili rakamlarla): planlamacı değişim kaybını %5 ile sınırlıyor.
- Değişim 92 dakikayken en kısa parti süresi = 92 / 0,05 = 1.840 dakika, yaklaşık 30,7 saat; 7,5 saatlik vardiyayla 4 vardiya.
- Değişim 28 dakikaya inince en kısa parti süresi = 28 / 0,05 = 560 dakika, yaklaşık 9,3 saat; 1,2 vardiya.
Aynı kayıp oranıyla parti süresi dörtte birinden biraz fazlasına iner. Bu, bir parçanın stokta haftada bir değil birkaç günde bir yenilenmesi, depodaki ara stokun ve sevkiyattan önce bekleyen mamulün azalması demektir. Ara stokun akış üzerindeki etkisini görmek için değer akış haritası iyi bir araçtır.
Kalıp değiştirme süresi nasıl ölçülür ve izlenir?
Her değişim, duruş kaydı olarak nedeni "kalıp değişimi" seçilerek başlangıç ve bitiş saatiyle girilir. Haftalık ortalama, makine ve kalıp bazında izlenir.
İzlenecek üç sayı vardır:
- Ortalama değişim süresi: makine bazında. SMED çalışmasının ana sonucu.
- Değişim süresinin dağılımı: aynı kalıpta bir gün 25, bir gün 70 dakika sürüyorsa standart uygulanmıyordur.
- Toplam değişim süresi / planlanan süre: değişim kaybının kapasiteden ne kadar yediği. OEE hesabında kullanılabilirlik kaybının bir parçasıdır.
Ölçülen ortalama süre, rotadaki hazırlık süresiyle de karşılaştırılmalıdır. Rotada 60 dakika yazıyor, sahada 90 dakika sürüyorsa planlama hep gerçeğinden iyimser termin verir; SMED sonrası 30 dakikaya düştüyse rota güncellenmezse kazanılan süre planda görünmez. Rota ve hazırlık süresi tanımı için rota ve operasyon tanımı yazısına bakabilirsiniz.
Sık yapılan hatalar
- Doğrudan yatırımla başlamak: hidrolik bağlama alınır ama forklift hâlâ makine durduktan sonra aranır. Önce dış ayar dışarı alınmalı.
- Değişimi son parçada başlatıp ilk parçada bitirmemek: kalite onayı beklemesi ölçüme girmezse en büyük kayıp görünmez.
- Tek ustanın becerisine dayanmak: standart yazılmazsa süre ustanın vardiyasına göre değişir.
- Kazanılan süreyi kullanmamak: parti büyüklükleri aynı kalır, rota güncellenmez; SMED kâğıtta başarılı, planda görünmez olur.
- Kalıp değişimini arıza olarak kaydetmek: hazırlık kaybı ile arıza kaybı karışır, hangi iyileştirmenin işe yaradığı ayırt edilemez.
PakERP One'da hazırlık süresi ve kalıp değişimi kaydı
PakERP One bir SMED analiz aracı değildir; değişim süresinin planlandığı ve ölçüldüğü kayıtlar ise programdadır:
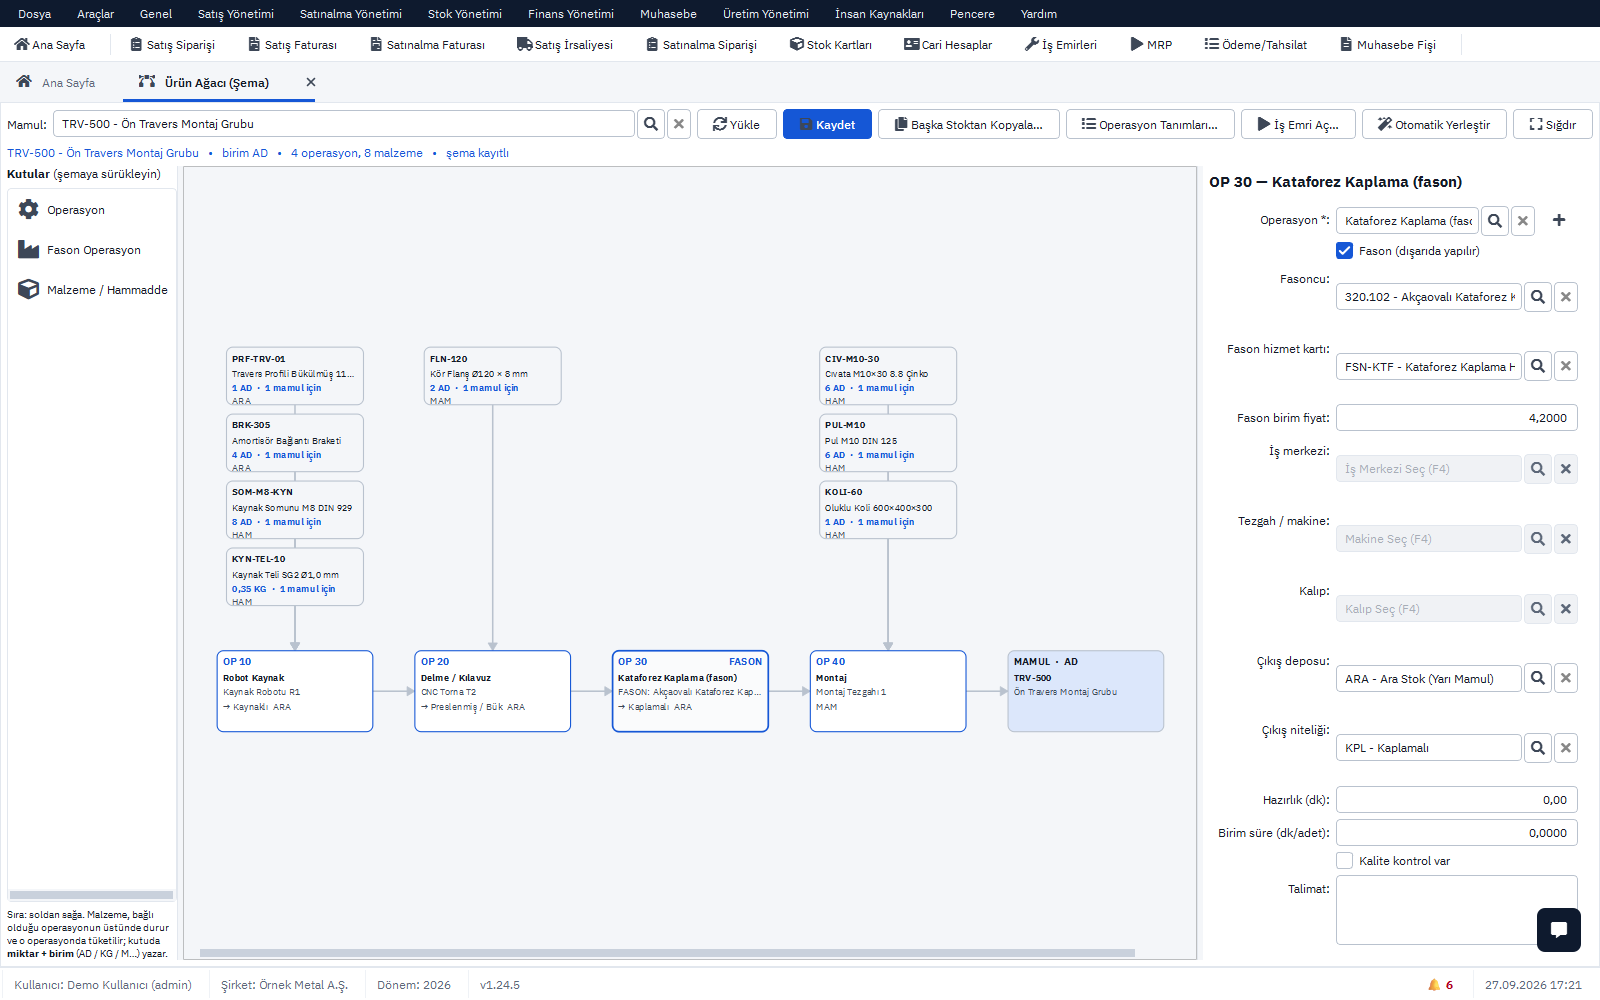
- 8107 Ürün Ağacı: şemadaki her operasyon kutusunda tezgah, kalıp, hazırlık süresi ve birim süre tutulur. SMED sonrası hazırlık süresi buradan güncellenir; iş emri açılırken rota bu değerlerle gelir.
- 8164 Fire ve Duruş Nedenleri: "kalıp değişimi" ayrı neden olarak tanımlanır ve OEE kayıp türü olarak "hazırlık" atanır; arızayla karışmaz.
- 8129 Duruş Kayıtları: her değişim tezgah, iş emri, başlangıç, bitiş ve operatörle kaydedilir. Sahada Android "PakERP One Üretim" uygulamasında duruş, bildirimin altına başla ve bitir saatiyle eklenir.
- Duruş Analizi raporu (Raporlar ▾): "kalıp değişimi" nedeninin tezgah bazında toplam süresi ve adedi; Excel'e alınıp ortalama ve dağılım hesaplanır, SMED öncesi ve sonrası karşılaştırılır.
- 8120 İş Emirleri: her operasyon ayrı iş emri numarasıyla açılır; iş emri düzenlenirken operasyonun tezgahı ve kalıbı değiştirilebilir. Yazdır ▾ ile alınan iş emri formunda elle doldurulacak duruş satırları vardır.
Program ve bulut sunucu ücretsizdir. Rota ve ürün ağacı için üretim modülü sayfasına bakabilirsiniz.
Konuyla ilgili: İlk Parça Onayı Nasıl Yapılır? Hazırlık Sonrası Kontrol, Yalın Üretimde 7 İsraf (Muda) Nedir, Nasıl Bulunur?.