Rota, bir parçanın hammaddeden mamule kadar hangi operasyonlardan, hangi sırayla ve hangi tezgahlarda geçtiğini gösteren listedir. Her operasyon satırında operasyon adı, iş merkezi ya da tezgah, hazırlık süresi, birim süre ve fason olup olmadığı yazar. Ürün ağacı neyin kullanılacağını, rota işin nasıl yapılacağını söyler. İş emri, kapasite planı ve maliyet hesabı rotadaki bu bilgilerden çıkar.
Ürün ağacı bir parçanın neyden yapıldığını söyler: 0,42 kg sac, iki somun, bir kaplama. Rota ise nasıl yapıldığını: önce kesme, sonra büküm, sonra kaynak, sonra fasonda kaplama. İkisi birlikte bir ürünün üretim tarifini oluşturur ve iş emri bu tariften açılır.
Rotası olmayan bir fabrikada iş emri sadece "şundan şu kadar yap" der; hangi tezgahta, kaç saatte, hangi sırayla yapılacağı ustabaşının hafızasındadır. Aşağıda rota ve operasyon tanımının ne olduğu, rota satırına hangi bilgilerin yazılacağı, sürelerin nasıl belirleneceği ve bir rotanın adım adım nasıl kurulacağı anlatılıyor. Ürün ağacının kendisi için Ürün Ağacı (BOM) rehberine bakabilirsiniz.
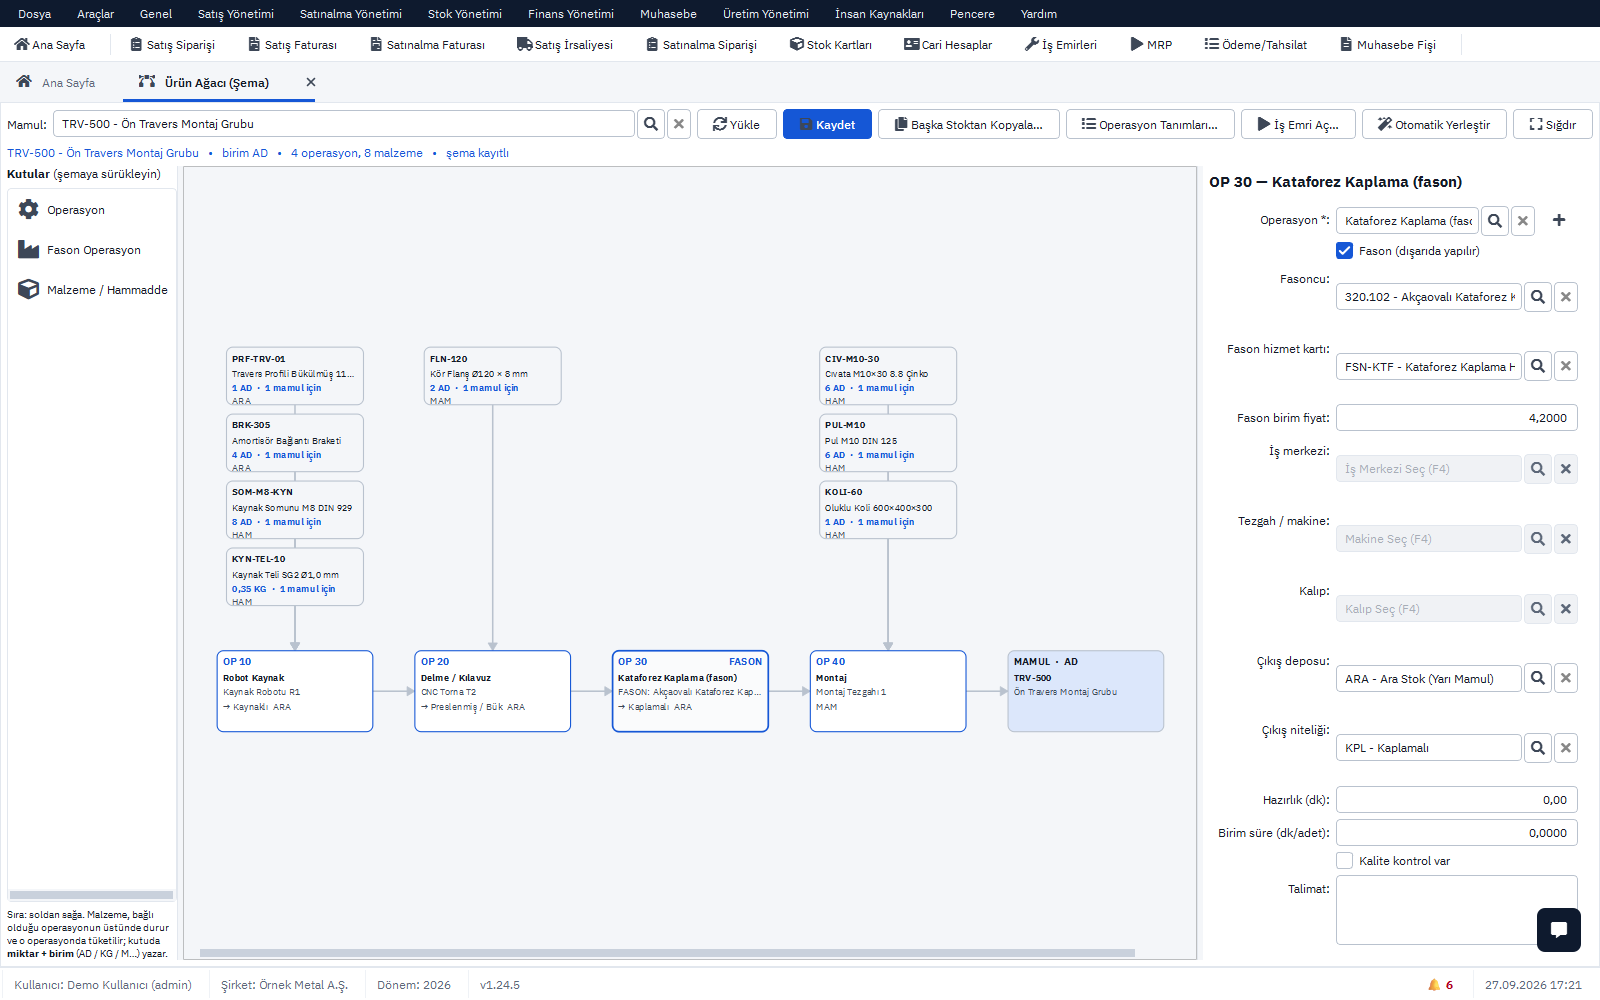 Tam boyut
İçindekiler
- Rota nedir, operasyon nedir?
- Operasyon numaraları neden 10'ar 10'ar verilir?
- Operasyon adı neden serbest yazılmamalı?
- İş merkezi mi yazılmalı, tezgah mı?
- Hazırlık süresi ve birim süre nasıl hesaplanır?
- Fason operasyon rotada nasıl gösterilir?
- Bir rota adım adım nasıl kurulur?
- Sık yapılan hatalar
- PakERP One'da rota: 8107 Ürün Ağacı şeması
- Sık sorulan sorular
Rota nedir, operasyon nedir?
Rota, bir ürünün üretiminde sırayla yapılan operasyonların listesidir; operasyon ise bu listedeki tek bir iş adımıdır. Operasyon genellikle tek bir iş merkezinde ya da tezgahta, tek seferde yapılan iştir: kesme, delme, büküm, kaynak, ısıl işlem, boya, montaj, paketleme.
Örnek bir sac braket rotası:
| Op no | Operasyon | İş merkezi / tezgah | Hazırlık (dk) | Birim süre (dk) | Not |
|---|---|---|---|---|---|
| 10 | Kesme | Giyotin makas | 15 | 0,10 | Rulo sacdan şerit |
| 20 | Pres | P-02, 200 ton | 45 | 0,30 | Kalıp K-118 |
| 30 | Kaynak | Robot kaynak hücresi | 20 | 0,80 | Somun kaynağı |
| 40 | Kaplama | Fason | - | - | Kataforez, 5 gün |
| 50 | Final kontrol | Kalite masası | 0 | 0,15 | Numune ölçüm |
Bu tablodaki sayılar örnektir; ama bir rota satırının neye benzediğini gösterir. Aynı parça farklı müşteriler için farklı kaplamayla çıkıyorsa iki ayrı rota değil, çoğu zaman iki ayrı stok kartı açmak daha temizdir. Rota tek bir ürünün tek bir yapılış biçimini anlatmalıdır; "bazen fasona gider, bazen içeride yapılır" gibi durumlar iş emri düzeyinde çözülür, rota her seferinde değiştirilmez.
Operasyon numaraları neden 10'ar 10'ar verilir?
Araya yeni operasyon eklenebilsin diye. Pres ile kaynak arasına sonradan bir çapak alma adımı gerekirse ona 25 numarası verilir; diğer operasyonların numarası değişmez.
Numara değişmemesi önemlidir, çünkü numaraya bağlı başka kayıtlar vardır: iş emri formları, kalite planındaki kontrol noktaları, operatörlerin alıştığı sıra. Operasyonları 1, 2, 3 diye numaralandıran firmalar, ilk değişiklikte bütün rotayı ve bağlı kayıtları yeniden numaralandırmak zorunda kalır.
Bazı firmalar büyük adımlar için 100, 200, 300 kullanır ve ara adımları 110, 120 diye verir. Hangisi seçilirse seçilsin, fabrikada tek bir kural olmalı ve bütün rotalarda aynı biçimde uygulanmalıdır.
Rotası yeni yazılan fabrikalarda ilk ay en çok düzeltilen alan birim süredir. Kağıda yazılan süre genellikle en iyi operatörün en iyi günündeki süredir; bildirimlerden gelen gerçek ortalama çoğu zaman bundan uzundur. Rota ile gerçek arasındaki bu farkı birkaç hafta izleyip rotayı gerçeğe çekmek, planın tutması için gereklidir.
Operasyon adı neden serbest yazılmamalı?
Çünkü raporlar operasyon adına göre toplar. Bir rotada "Kesme", diğerinde "kesim", üçüncüsünde "KESME-LAZER" yazıyorsa, kesme bölümünün toplam yükünü görmek için üç ayrı satırı elle birleştirmek gerekir.
Çözüm, rotadan önce bir operasyon tanımları listesi kurmaktır. Her tanımda şunlar bulunur:
- Kod ve ad (örneğin OP001 Kesme).
- Varsayılan iş merkezi ve tezgah.
- Varsayılan hazırlık ve birim süre.
- Fason operasyon olup olmadığı.
- Kalite kontrol gerekip gerekmediği.
Rota kurulurken operasyon bu listeden seçilir, varsayılan değerler kendiliğinden gelir, ürüne özgü farklar rotada düzeltilir. Yeni bir rota yazmak dakikalar alır ve raporlar tutarlı kalır.
İş merkezi mi yazılmalı, tezgah mı?
İkisi de. İş merkezi aynı işi yapabilen tezgahların grubudur (örneğin 100-250 ton presler); tezgah ise o gruptaki tek bir makinedir. Kapasite ve maliyet iş merkezi düzeyinde, günlük sıralama tezgah düzeyinde planlanır.
Rotaya asıl tezgah yazılır; gerektiğinde iş emrinde aynı iş merkezindeki başka bir tezgaha kaydırılır. Burada bir tuzak vardır: aynı iş merkezindeki tezgahlar gerçekte eşdeğer değilse, örneğin biri 200 ton, diğeri 100 tonsa, o iş merkezi ikiye ayrılmalıdır. Yoksa planlama 200 tonluk işi 100 tonluk prese verebilir ve kimse fark etmez.
Kalıp da benzer biçimde rotaya yazılmalıdır. Pres operasyonunda hangi kalıbın kullanıldığı rotada yoksa, kalıbın hangi işlerde kaç kez kullanıldığı sonradan bulunamaz; kalıp bakımını planlamak da tahmine kalır.
Hazırlık süresi ve birim süre nasıl hesaplanır?
Hazırlık süresi, işe başlamadan önce bir kez harcanan süredir (kalıp bağlama, ayar, ilk parça onayı). Birim süre, her bir parça için harcanan süredir. Operasyonun toplam süresi ikisinden hesaplanır.
Formül: operasyon süresi = hazırlık süresi + miktar × birim süre.
Örnek: pres operasyonunda hazırlık 45 dakika, birim süre 0,30 dakika; iş emri 1.000 adet.
- Çalışma süresi = 1.000 × 0,30 = 300 dakika.
- Toplam = 45 + 300 = 345 dakika, yani 5 saat 45 dakika.
- Aynı iş 200 adetlik beş ayrı iş emrine bölünürse hazırlık beş kez yapılır: 5 × 45 + 300 = 525 dakika.
Son adım, küçük partili üretimin neden pahalı olduğunu da gösterir. Birim süreyi belirlemenin en sağlam yolu, kronometreyle en az 20 çevrim ölçüp ortalamasını almak ya da üretim bildirimlerindeki başlama ve bitiş saatlerinden gerçekleşen süreyi hesaplamaktır. Çevrim süresinin ölçümü Çevrim Süresi ve Takt Zamanı yazısında ayrıntılı. Bu süreler bir de maliyete girer: tezgahın saat ücretiyle çarpılır. Hesabı Makine Saat Ücreti yazısında.
Fason operasyon rotada nasıl gösterilir?
Fason operasyon da rotada kendi sırasında ayrı bir satırdır; tek farkı tezgah yerine fasoncunun yazılmasıdır. Kaplama, ısıl işlem ya da galvaniz dışarıda yapılıyorsa rotadan çıkarılmamalıdır; yoksa iş emri kaplamayı hiç bilmez ve parça fasondayken "bitti" görünür.
Fason satırında şunlar bulunmalıdır: fasoncu, fasoncuya ödenecek hizmetin kartı ve birim fiyatı, beklenen dönüş süresi. Fasona giden ve gelen parçanın takibi Fason Üretim Takibi rehberinde.
Fason satırındaki dönüş süresi planlama için önemlidir. Kaplamacı partiyi beş iş gününde geri veriyorsa, bu beş gün iş emrinin toplam süresine eklenir; müşteriye verilen termin de buna göre hesaplanır. Aynı operasyonu birden fazla fasoncu yapabiliyorsa rotaya asıl fasoncu yazılır, diğeri iş emrinde değiştirilir.
Bir rota adım adım nasıl kurulur?
- Ürünün resmini ve varsa kontrol planını önünüze alın; ustabaşıyla birlikte parçanın gerçekte geçtiği adımları sırayla yazın.
- Her adımı operasyon tanımları listesinden seçin; listede yoksa önce tanımı açın.
- Her operasyona iş merkezini ve asıl tezgahı yazın; varsa kullanılan kalıbı ekleyin.
- Hazırlık ve birim süreleri girin; bilinmiyorsa geçici bir değer yazıp ilk üretimden sonra düzeltin.
- Fason adımları fasoncu ve hizmet fiyatıyla ekleyin.
- Ürün ağacındaki malzemeleri, tüketildikleri operasyona bağlayın: sac kesmeye, somun kaynağa.
- İlk iş emrini açın, gerçek süreleri rotayla karşılaştırıp rotayı güncelleyin.
Benzer ürünlerde sıfırdan başlamak yerine en yakın ürünün rotasını kopyalayıp farkları düzeltmek, hem zaman kazandırır hem tutarlılığı korur.
Rota yazıldıktan sonra kimin güncelleyeceği de belirlenmelidir. Genellikle bu iş üretim mühendisliğinde ya da planlamada bir kişiye verilir; tezgah değişikliği, yeni kalıp ya da süre düzeltmesi ona bildirilir. Sahibi olmayan rota birkaç ay içinde gerçekle bağını kaybeder.
Sık yapılan hatalar
- Rotayı bir kez yazıp bırakmak: tezgah değişir, kalıp yenilenir, rota eski kalır; planlama gerçek dışı olur.
- Hazırlık süresini birim süreye gömmek: küçük partilerde süre az, büyük partilerde fazla hesaplanır.
- Fason adımı rotaya yazmamak: fasondaki parça görünmez.
- Kontrol adımını atlamak: kalite kontrol süre ve kapasite harcar; rotada yoksa planda da yoktur.
- Tüm malzemeyi ilk operasyona bağlamak: somun kesmede tüketilmiş görünür, yarı mamul stoğu yanlış çıkar.
- Darboğazı rotada ayırmamak: aynı iş merkezindeki farklı güçte tezgahlar tek satırda toplanırsa yük dağılımı görülmez. Ayrıntı: Darboğaz Makine Nasıl Bulunur?
PakERP One'da rota: 8107 Ürün Ağacı şeması
PakERP One'da ürün ağacı ve rota aynı ekranda, 8107 Ürün Ağacı şemasında kurulur. Soldaki paletten operasyon, fason operasyon ve malzeme kutuları sürüklenip bırakılır; operasyonlar soldan sağa sıralanır, malzemeler tüketildikleri operasyonun üstüne bağlanır, oklar kendiliğinden çizilir.
- Operasyon tanımları: operasyon adı elle yazılmaz, tanım listesinden seçilir; tanımdaki varsayılan tezgah, süreler, kalite kontrol ve fason bilgisi kutuya gelir.
- Kutu ayrıntısı: iş merkezi, tezgah, kalıp, çıkış deposu, çıkış niteliği, hazırlık ve birim süre, talimat; fason kutusunda fasoncu, hizmet kartı ve fiyat.
- Operasyon bazlı stok: nitelikli kartlarda her operasyonun çıktısı ayrı nitelik (örneğin KESME, ISIL İŞLEM) ve ayrı lot olur; nitelikler 326 Nitelikler ekranında. Son operasyonun çıktısı nihai mamuldür.
- Başka stoktan kopyala: benzer ürünün şeması getirilip farklar düzeltilir.
- 8120 İş Emirleri: iş emri açılınca rotadaki her operasyon ayrı iş emri numarası (GGAAYY-NN) alır.
İş merkezi saat ücreti 8150 standart maliyet hesabına girer. Yarı mamul aşamalarının stokta nasıl izlendiği Operasyon Bazlı Stok yazısında.