Operasyon bazlı stok, bir parçanın her operasyondan sonraki halinin ayrı bir stok aşaması olarak izlenmesidir: kesilmiş, ısıl işlem görmüş ve bitmiş parça aynı kartta ama ayrı bakiyelerde durur. Her operasyon bildirimi bir önceki aşamadan düşer, yeni aşamaya yeni lotla giriş yapar. Böylece hangi aşamada kaç adet beklediği, fasonda ne olduğu ve bitmiş parçanın hangi lotlardan geldiği kayıttan okunur.
Müşteri telefonda: "Yarın 2.000 adet çıkabilir mi?" Satış stok ekranına bakıyor, parça kartında 2.300 adet görünüyor ve "çıkar" diyor. Ertesi sabah depoda gerçek ortaya çıkıyor: 2.300 adedin 1.400'ü yalnız kesilmiş, ısıl işleme hiç gitmemiş. Sevk edilebilir parça 900 adet.
Sorun sayımda değil, stoğun nasıl tutulduğunda. Parça fabrikada üç dört aşamadan geçiyor ama kayıtta tek bir sayı var. Operasyon bazlı stok, bu tek sayıyı aşamalara ayırmanın yoludur.
 Tam boyut
İçindekiler
- Operasyon bazlı stok nedir?
- Her aşama için ayrı stok kartı mı açılmalı?
- Hangi operasyonların sonrası stok olarak izlenmeli?
- Aşamalar arası stok hareketi nasıl işler?
- Operasyon bazlı stok fasonla nasıl birleşir?
- Operasyon bazlı stoğa geçiş hangi sırayla yapılır?
- Ara stok ne kadar olmalı, nasıl okunur?
- Sık yapılan hatalar
- PakERP One'da operasyon bazlı stok
- Sık sorulan sorular
Operasyon bazlı stok nedir?
Operasyon bazlı stok, bir parçanın her operasyon sonrasındaki halini ayrı bir stok aşaması olarak tutmaktır. Kesme sonrası, ısıl işlem sonrası ve bitmiş parça aynı ürünün üç ayrı bakiyesidir; her biri kendi deposunda, kendi lotlarıyla durur.
Bu yaklaşım üç soruyu kayıttan cevaplar:
- Hangi aşamada kaç adet bekliyor?
- Fasona hangi aşamada parça gitti, hangi aşamada dönecek?
- Bitmiş bir lot, hangi yarı mamul lotlarından ve hangi hammaddeden geldi?
Tek bir stok rakamı bu soruların hiçbirine cevap vermez. Parça kartında 2.300 adet yazması, 2.300 adedin aynı değerde olduğu anlamına gelmez: kesilmiş parçanın maliyeti bitmiş parçanın yarısı bile olmayabilir, ısıl işlem görmemiş parça ise müşteriye hiç gidemez. Aşamalar ayrı tutulduğunda hem sevk kararı hem stok değerlemesi doğru rakama dayanır.
Yarı mamulün genel takibi ve sayımı yarı mamul stok takibi yazısında; burada operasyon ile stok arasındaki bağa odaklanıyoruz.
Her aşama için ayrı stok kartı mı açılmalı?
Genellikle hayır. Her aşamaya ayrı kart açmak başta kolay görünür ama kart sayısını katlar ve ürün ağacını gereksiz yere çok seviyeli yapar. Daha düzenli yol, tek kartı tutup aşamayı ayrı bir boyut (nitelik) olarak izlemektir.
| Konu | Her aşamaya ayrı kart | Tek kart + aşama boyutu |
|---|---|---|
| Kart sayısı | Parça × aşama sayısı kadar | Parça sayısı kadar |
| Ürün ağacı | Her aşama bir alt seviye | Tek seviye, aşamalar operasyonda |
| Müşteri koduyla arama | Hangi kartın satıldığı karışır | Tek kod, aşama ayrı sütunda |
| Fason dönüşü | Başka karta çıkış ve giriş | Aynı kartta aşama değişimi |
| Uygun olduğu durum | Yarı mamul ayrıca satılıyorsa | Çoğu pres, talaşlı ve kaplama işi |
Ayrı kart, yarı mamulün kendisi başka bir müşteriye satılıyorsa ya da farklı ürünlerde ortak kullanılıyorsa anlamlıdır. Otomotiv yan sanayisinde parça numarası müşteriden gelir ve tektir; aynı numaraya üç ayrı kart açmak, irsaliyede ve müşteri denetiminde hangi kartın asıl ürün olduğu sorusunu doğurur. Tek kart ile aşama boyutu, müşteri numarasını tek tutar.
Operasyon bazlı stoğa yeni geçen fabrikalarda ilk sayımda aşama bakiyeleri çoğunlukla fiziki sayımla tutmaz; bunun başlıca nedeni geçiş öncesinde tezgah başlarında bekleyen, hiçbir aşamaya yazılmamış parçalardır. Geçiş günü her aşamayı bir kez sayıp açılış kaydıyla başlamak, sonraki ayların farklarını küçültür.
Hangi operasyonların sonrası stok olarak izlenmeli?
Her operasyonun sonrası değil; yalnız parçanın beklediği, yer değiştirdiği ya da dışarı çıktığı noktalar. Aynı tezgahta art arda yapılan iki işlem arasında stok tutmak, gereksiz bildirim yükü getirir.
Bir operasyonun sonrasını stok aşaması yapmak için ölçüt:
- Parça o noktada saatlerce ya da günlerce bekliyor mu?
- Başka bir depoya, başka bir binaya ya da fasona gidiyor mu?
- Bu aşamadaki parça müşteriye ya da başka bir ürüne gidebiliyor mu?
- Planlama "bu aşamada kaç var" sorusunu sık soruyor mu?
Tipik bir pres parçasında kesme, ısıl işlem (fason) ve bitmiş hal yeterlidir; çapak alma ile yıkama, bekleme yoksa tek aşamada birleşebilir. Operasyonların kendisinin nasıl tanımlandığı rota ve operasyon tanımı yazısında.
Aşamalar arası stok hareketi nasıl işler?
Her üretim bildirimi iki hareket yapar: bir önceki aşamadan düşer, yeni aşamaya giriş yapar. İlk operasyon hammaddeden, son operasyon bitmiş parçaya çıkar.
- Kesme (op 10): 1.000 adet bildirilir. 850 kg sac düşer, "kesilmiş" aşamasına 1.000 adet yeni lotla girer.
- Isıl işlem (op 20, fason): 980 adet fasona gider, döner. "Kesilmiş" aşamasından 980 düşer, "ısıl işlem görmüş" aşamasına yeni lotla girer; yeni lot kesme lotuna bağlıdır.
- Son kontrol ve paketleme (op 30): 970 adet bildirilir. Önceki aşamadan 970 düşer, bitmiş parça olarak mamul deposuna girer.
Bu üç bildirimden sonra bakiyeler şöyle okunur (örnek rakamlar):
| Aşama | Giren | Çıkan | Kalan | Anlamı |
|---|---|---|---|---|
| Kesilmiş | 1.000 | 980 | 20 | Fasona gitmemiş parça |
| Isıl işlem görmüş | 980 | 970 | 10 | Son kontrol bekleyen |
| Bitmiş | 970 | 0 | 970 | Sevk edilebilir |
Baştaki telefon sorusunun cevabı artık tek bakışta: sevk edilebilir olan son satırdır.
Operasyon bazlı stok fasonla nasıl birleşir?
Fason, aşamalar arasında yer değiştiren bir operasyondur: parça bir aşamada fasoncuya gider, bir sonraki aşamada döner. Operasyon bazlı stokta bu hareket iki kayda ayrılır.
- Sevk: "kesilmiş" aşamasındaki parça, aşaması ve lotu değişmeden kendi deposundan fasoncu deposuna transfer edilir. Toplam stok aynı kalır, yalnız yeri değişir.
- Geliş: fasoncu deposundaki "kesilmiş" parça düşer, kendi deposuna "ısıl işlem görmüş" aşamasında, yeni lotla girer. Yeni lot, giden lota bağlıdır.
Böylece "fasonda ne var" sorusu, fasoncu deposunun aşama bazlı bakiyesidir. Ay sonunda bu bakiye fasoncunun kendi listesiyle karşılaştırılır; mutabakat yöntemi fasoncudaki stok takibi yazısında. Fasonu aşama değiştirmeden, satış gibi işleyen bir kayıt düzeninde ise parça fabrikadan çıktığı anda kaybolur ve geri döndüğünde "fazla" stok gibi görünür.
Operasyon bazlı stoğa geçiş hangi sırayla yapılır?
Önce aşamalar, sonra rota, en son açılış sayımı. Bu sıra bozulursa ilk bildirimler eksi bakiyelerle başlar.
- İzlenecek aşamaları parça ailesi bazında belirleyin; her ailede üçü dördü geçmesin.
- Aşama adlarını herkesin aynı kelimeyle kullandığı biçimde tanımlayın (KESME, ISIL İŞLEM, KAPLAMA).
- Rotadaki her operasyona çıkış aşamasını ve çıkış deposunu yazın.
- Geçiş günü tezgah başlarındaki, fasoncudaki ve depodaki yarı mamulü aşama aşama sayın ve açılış kaydı girin.
- İlk iki hafta aşama bakiyelerini her sabah kontrol edin; eksiye düşen bakiye, girilmemiş bir bildirimi gösterir.
Ara stok ne kadar olmalı, nasıl okunur?
Ara stok, bir aşamada bekleyen yarı mamulün sonraki operasyonun kaç günlük ihtiyacını karşıladığıyla okunur. Formül düz metinle: ara stok (gün) = aşamadaki bakiye / sonraki operasyonun günlük tüketimi.
Örnek: ısıl işlem önünde 6.000 adet kesilmiş parça bekliyor, montaj hattı günde 1.500 adet çekiyor. 6.000 / 1.500 = 4 günlük ara stok. Fasonun dönüş süresi 2 gün ise bu stokun yarısı gereksizdir; bağlanan malzeme ve kaplanan alan boşa gider. Tersine, ara stok bir günün altına indiğinde darboğaz makinesi aç kalabilir.
Hedef değer tek bir rakam değildir; tedarik süresine, fason dönüşüne ve makinenin güvenilirliğine göre aşama aşama belirlenir.
Sık yapılan hatalar
- Bildirimi toplu, gün sonunda girmek: gün içinde aşama bakiyeleri eksi görünür, sonraki operasyon "stok yok" uyarısı alır.
- Son operasyon çıkışını bir aşama adıyla girmek: bitmiş parça yarı mamul gibi görünür, satış irsaliyesi onu bulamaz.
- Fasona giden parçayı stoktan düşmek: parça satılmadı; fasoncu deposuna transfer edilmelidir.
- Lot bağını koparmak: yeni aşamaya lotsuz giriş yapılırsa bitmiş parçadan hammaddeye geri izleme kopar.
- Her küçük işlem için aşama açmak: bildirim sayısı artar, operatör kayıt girmekten iş yapamaz.
- Aşama adlarını serbest yazmak: "Isıl işlem", "ISIL", "Islah" üç ayrı aşama gibi görünür; bakiyeler bölünür.
- Sayımda aşamayı yazmamak: sayım fişi yalnız toplam adeti düzeltir, hangi aşamada fark olduğu kaybolur.
Lotun aşamalar boyunca nasıl bağlandığı lot takibi yazısında ayrıca anlatılıyor.
PakERP One'da operasyon bazlı stok
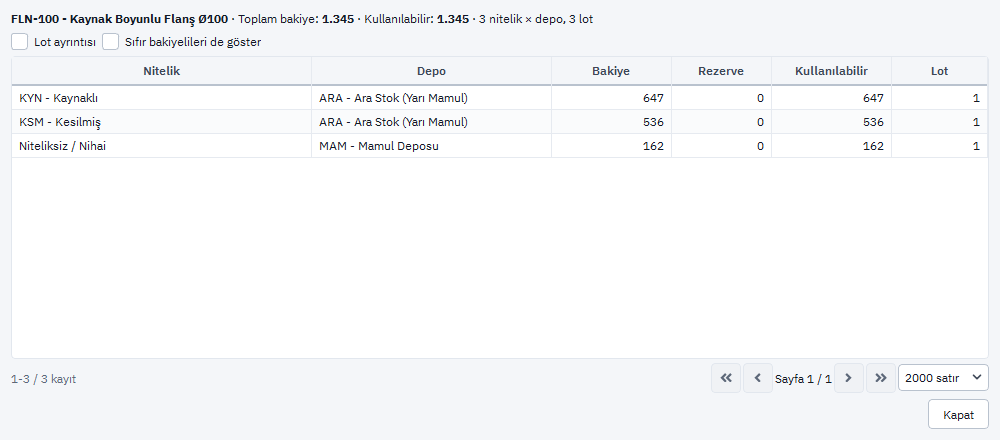
PakERP One'da aşama, stok kartının "nitelik" boyutudur: bakiye stok × depo × lot × nitelik olarak tutulur.
- 326 Nitelikler: KESME, ISIL İŞLEM gibi aşamalar tanımlanır ve ilgili stok kartlarına bağlanır. Nitelik alanı yalnız nitelikli kartlarda görünür.
- 8107 Ürün Ağacı Şeması: her operasyon kutusunda çıkış deposu ve çıkış niteliği seçilir. Son operasyonun çıkışı her zaman nihai (niteliksiz) parçadır.
- 8121 Üretim Bildirimleri: bildirim, önceki operasyonun niteliğinden düşer ve yeni niteliğe ayrı bir lotla girer; lot numarası iş emri numarasıdır (GGAAYY-NN). Adet yazılınca tüketilecek yarı mamul için en eski lot (FIFO) önerilir; "Lot Seç" ile değiştirilir, tablette "Lot Okut" ile etiketten okutulur.
- Fason: fasona giden parça nitelik ve lotu korunarak fasoncu deposuna geçer; dönüşte yeni niteliğe yeni lotla girer.
- Stok Durumu: her ızgarada sağ tık "Stok Durumu" parçanın nitelik × depo toplamını gösterir; 8135 İzlenebilirlik bitmiş lottan hammadde alışına kadar zinciri şema olarak açar.
Program ücretsizdir; ayrıntı için Stok modülü sayfasına bakın.