Lot takibi, aynı koşullarda alınan ya da üretilen bir malzeme partisine tek bir numara verip bu numaranın mal kabulden üretime, fasondan sevkiyata kadar her harekette kaydedilmesidir. Üretimde lot takibi için mal kabulde lot açılır, etiket basılır, üretimde hangi hammadde lotunun hangi iş emrinde tüketildiği yazılır, çıkan ürüne yeni lot verilir ve sevk irsaliyesine lot no işlenir. Böylece bir şikâyette hangi partinin nereye gittiği dakikalar içinde bulunur.
Lot, aynı gün aynı tedarikçiden gelen ya da aynı iş emrinde, aynı hammaddeyle üretilen ve bu yüzden aynı özellikleri taşıdığı kabul edilen malzeme grubudur. Lot takibi ise bu gruba verilen numaranın her stok hareketinde yanında taşınmasıdır. Tanım basit; zor olan, numaranın zincirin hiçbir halkasında düşmemesi.
Bir pres atölyesini düşünün: sabah üç rulo sac gelir, ikisi aynı dökümden, biri farklı. Öğleden sonra bu rulolardan kesilen parçalar ısıl işleme gider, iki hafta sonra müşteriye sevk edilir. Müşteri bir kasada çatlak parça bulduğunda "hangi rulo?" sorusunun cevabı ya kayıtta vardır ya da hiçbir yerde yoktur. Bu yazı o cevabı kayda geçirmenin yolunu anlatıyor; kavramın daha geniş çerçevesi lot izlenebilirlik rehberinde.
 Tam boyut
İçindekiler
- Lot takibi nedir, parti takibinden farkı var mı?
- Lot takibi neden gerekir?
- Üretimde lot takibi nasıl yapılır? 7 adım
- Hangi malzemeler lot takibine alınmalı?
- Lot kaydında hangi bilgiler tutulur?
- Lot büyüklüğü nasıl belirlenir?
- Lot takibinde sık yapılan hatalar
- PakERP One'da lot takibi
- Sık sorulan sorular
Lot takibi nedir, parti takibinden farkı var mı?
Lot takibi ile parti takibi aynı işi anlatır; sahada iki kelime de kullanılır. İkisinde de amaç, bir malzeme grubunu tek tek parçalara inmeden bir kimlikle izlemektir. Gıda ve kimyada "parti", metal ve otomotivde "lot" daha yaygındır.
Lot takibinin üç temel sorusu vardır:
- Bu lot nereden geldi? Tedarikçi, irsaliye, tarih, tedarikçinin kendi lot numarası.
- Bu lot neye dönüştü? Hangi iş emrinde, hangi operasyonda, hangi yarı mamule ya da mamule girdi.
- Bu lot nereye gitti? Hangi müşteriye, hangi irsaliyeyle, ne kadar.
Üç soruya da kayıttan cevap verebiliyorsanız lot takibi çalışıyor demektir. Birine "sanırım" diye başlayan bir cevap veriyorsanız zincirde kopuk bir halka vardır.
Lot takibi neden gerekir?
Lot takibi, bir sorun çıktığında etkilenen miktarı küçültmek için gerekir. Lot yoksa bir hatalı hammaddenin etkisi "o ay üretilen her şey" olur; lot varsa "şu iki iş emri, şu üç sevkiyat" olur.
Sahada lot takibini zorunlu hâle getiren durumlar genelde şunlardır:
- Otomotiv ve beyaz eşya müşterilerinin tedarikçi şartnameleri, parça üzerinde ya da kasada lot bilgisi ister.
- Malzeme sertifikası (döküm raporu) ile üretilen parça arasında bağ kurulması istenir.
- Isıl işlem, kaplama gibi fason operasyonlarda hangi partinin hangi fırın ya da banyodan geçtiği sorulur.
- Raf ömrü olan malzemelerde (yapıştırıcı, boya, kauçuk hamuru) eski partinin önce kullanılması gerekir.
- İç kalite: fire bir lotta yoğunlaşıyorsa sorun büyük olasılıkla hammaddededir, makinede değil.
Lot takibine yeni geçen atölyelerde ilk haftalarda en çok aksayan yer üretim bildirimidir: operatör adet yazmaya alışkındır, lot yazmaya değil. Lotun elle yazılması yerine en eski lotun önerilmesi ve etiketteki barkodun okutulması, bu alışkanlığı kurmanın en hızlı yoludur.
Üretimde lot takibi nasıl yapılır? 7 adım
Üretimde lot takibi, lotun doğduğu yerden (mal kabul) öldüğü yere (sevkiyat ya da tüketim) kadar her harekette aynı numaranın yazılmasıyla yapılır. Pratikte yedi adım yeterlidir:
- Kural belirleyin. Hangi stok kartları lotlu olacak, lot numarası nasıl verilecek, bir lot kaç birim olabilir? Numara biçimleri için lot numarası verme yöntemleri yazısına bakın.
- Mal kabulde lot açın. Alış irsaliyesi girilirken her rulo, her palet, her big-bag için ayrı lot açılır. Tedarikçinin kendi lot numarası ve varsa döküm no aynı satıra yazılır.
- Etiketleyin. Lot numarası ve barkodu olan etiket malzemenin üstüne yapıştırılır. Etiketsiz malzeme depoya girmez.
- Kalite kararını lota bağlayın. Uygun, şartlı kabul ya da red kararı lotun durumuna işlenir. Karantinadaki lot üretime çıkmaz.
- Üretimde tüketilen lotu yazın. Üretim bildirimi girilirken hangi hammadde lotundan ne kadar harcandığı kaydedilir. En sık kopan halka budur.
- Çıkan ürüne lot verin. Her iş emri ya da her vardiya çıktısı yeni bir lot alır; bu yeni lot, tüketilen lotlara bağlanır. Böylece soy ağacı oluşur.
- Sevkiyatta lotu irsaliyeye işleyin. Hangi mamul lotunun hangi müşteriye gittiği irsaliye satırında durur.
Fason operasyon varsa lot, fasoncuya giderken ve dönerken de yazılır. Fasonda lot korunmazsa zincir tam ortadan kırılır; bu konu fason üretim takibi yazısında ayrıca ele alınıyor.
Hangi malzemeler lot takibine alınmalı?
Her şeyi lota almak gerekmez; müşterinin sorduğu, kaliteyi etkileyen ve partiden partiye farklılık gösteren malzemeler lota alınır. Kaba bir ayrım:
| Malzeme | Lot gerekir mi? | Neden |
|---|---|---|
| Rulo sac, profil, çubuk | Evet | Döküm no ve sertifika parçaya bağlanır |
| Plastik granül, boya, kimyasal | Evet | Parti farkı renk ve mukavemeti etkiler, raf ömrü var |
| Yarı mamul (kesilmiş, preslenmiş parça) | Evet | Fason ve sonraki operasyonda iz sürmek için |
| Mamul | Evet | Müşteri şikâyetinde kapsamı daraltmak için |
| Standart vida, somun, pul | Duruma göre | Müşteri istiyorsa ya da kritik montajdaysa |
| Sarf (eldiven, zımpara, kesme yağı) | Hayır | Ürün kalitesine doğrudan bağı yok |
| Ambalaj (kasa, palet, streç) | Genelde hayır | Müşteri özel ambalaj istemiyorsa |
Karar verirken şu soruyu sorun: bu malzemede bir sorun çıksa, etkilenen ürünü bulmam gerekir mi? Cevap evetse lotlu olmalıdır.
Lot kaydında hangi bilgiler tutulur?
Bir lot kaydında kimlik, köken, durum ve miktar bilgisi tutulur. Asgari liste:
- Lot numarası ve stok kodu
- Giriş tarihi, kaynak belge (alış irsaliyesi ya da iş emri)
- Tedarikçi ve tedarikçinin lot numarası (karşı lot), metalde döküm no
- Miktar; sac ve telde ikinci birim olarak kg
- Depo ve raf yeri
- Kalite durumu: serbest, karantina, bloke
- Varsa son kullanma tarihi
- Üretim lotlarında iş emri, operasyon, makine ve operatör
Tedarikçi lotunun neden ayrı tutulduğu karşı lot ve döküm no yazısında anlatılıyor.
Lot büyüklüğü nasıl belirlenir?
Lot büyüklüğü, bir sorun çıktığında geri toplamayı göze alabileceğiniz miktara göre belirlenir. Lot ne kadar büyükse kayıt o kadar kolay, sorun anında etkilenen miktar o kadar fazladır. Lot küçüldükçe tersi olur.
Bir örnek hesapla bakalım (şirket verisi değil, örnek): bir pres hattı günde iki vardiyada 12.000 parça basıyor ve her gün ortalama iki rulo sac tüketiyor.
- Lot = bir gün: günde 1 lot, ayda yaklaşık 22 lot. Bir rulo hatalı çıkarsa etkilenen 12.000 parça.
- Lot = bir vardiya: günde 2 lot, ayda 44 lot. Etkilenen en fazla 6.000 parça.
- Lot = bir rulo: günde 2 lot ama rulo vardiya ortasında değişiyorsa etiket de o anda değişir. Etkilenen yalnız o rulodan çıkan parçalar.
Metal parçada çoğu firma için doğru sınır "hammadde lotu değişince yeni lot" kuralıdır. Bu kural hem hammaddeyle bağı korur hem de etiket sayısını makul tutar. Hammadde lotu değiştiğinde operatörün yeni kasaya geçmesi yeterlidir.
Lot takibinde sık yapılan hatalar
Lot takibi çoğu zaman tasarımda değil, günlük alışkanlıkta bozulur. Sahada en sık görülenler:
- Üretimde lot yazılmaması. Mal kabulde lot açılır, sevkiyatta lot yazılır ama aradaki üretim bildiriminde "hangi rulodan" sorusu boş geçilir. Zincirin ortası kopar.
- Karışık kasa. Vardiya sonunda iki lotun parçaları aynı kasaya konur, etikette tek lot yazar.
- Etiketin sonradan basılması. Malzeme depoya girer, etiket "akşam basarız" diye bekler; iki palet yer değiştirir.
- Sayım farkının lotsuz düzeltilmesi. Sayımda çıkan fark stok kartına yazılır ama hangi lottan olduğu belirtilmez.
- Fasonda lotun kaybolması. Fasoncuya giden irsaliyede lot var, dönen irsaliyede yok.
- Tatbikat yapılmaması. Sistem kurulur ama hiç denenmez. Yılda iki kez rastgele bir mamul lotu seçip geriye doğru izlemek, kopuk halkayı gerçek şikâyetten önce gösterir.
İki yönlü izlemenin nasıl sınandığı geriye ve ileriye izlenebilirlik yazısında adım adım var.
PakERP One'da lot takibi
PakERP One, lotu mal kabulde açar ve sevkiyata kadar taşır. Program ücretsizdir; lot takibi için ayrı bir modül ya da kullanıcı sınırı yoktur.
- 202 Alış İrsaliyesi: satırda lot no, karşı lot ve döküm no girilir. "Çoklu Lot Girişi" ile bir satırda birden çok lot açılır, her lota ayrı karşı lot yazılır. Her lot için 100×120 mm mal kabul etiketi basılır; etikette lot barkodu ve UYGUN / ŞARTLI KABUL / RED kutuları vardır.
- Lot durumu: lot serbest, karantina ya da bloke olarak işaretlenir (317).
- 8121 Üretim Bildirimleri: adet yazılınca her hammadde ve yarı mamul için en eski lot önerilir; "Lot Seç" ile değiştirilir. Android tablette mal kabul etiketindeki barkod "Lot Okut" ile okutulur.
- Üretim lotu: operasyon bazlı stokta her operasyonun çıktısı ayrı lot alır ve lot no iş emri numarasıdır (GGAAYY-NN).
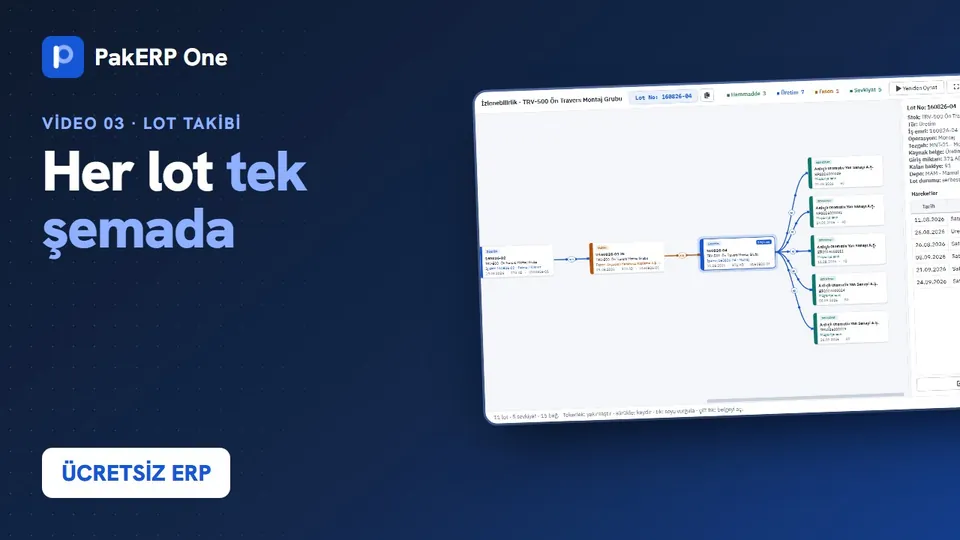
- 313 Lot İzleme ve 8135 İzlenebilirlik: lot no ya da iş emri no yazılınca hammadde alışından müşteri sevkiyatına kadar soy ağacı şeması açılır.
Ekranların ayrıntısı Stok, Lot ve Nitelik modülü sayfasında.
Konuyla ilgili: Ayakkabı Üretiminde Stok ve Seri Takibi Nasıl Yapılır?.
Lot takibi ve izlenebilirlik: hammaddeden müşteriye her lot tek şemada
Lot ve döküm numaralı stok hareketleri, nitelik ve depo kırılımı, sevkiyatta lot seçimi ve FIFO, lot numaralı irsaliye, lot soy ağacı ve izlenebilirlik şeması.
Diğer videolar: PakERP One YouTube kanalı