Yarı mamul, en az bir operasyondan geçmiş ama henüz mamul olmamış parçadır. Takip için her operasyon çıkışı ayrı bir stok aşaması olarak kayda alınır: ya her aşamaya ayrı stok kartı açılır ya da tek kart üzerinde aşama bilgisi (nitelik) tutulur. Üretim bildirimi girildikçe parça bir aşamadan çıkıp diğerine girer; fasona giden parça fasoncu deposunda izlenir. Böylece hangi operasyonda kaç parçanın beklediği ve değeri her an görülür.
Salı sabahı müşteri arıyor: "Geçen hafta söz verdiğiniz 5.000 braket nerede?" Planlamacı iş emrine bakar, kesme bitmiş görünüyor. Büküm operatörü 3.000 bastığını söylüyor. Kalan parçalar ısıl işlem için fasona gitmiş olabilir, belki de kaplama bekliyor. Kimse emin değil; herkes hat boyunca yürüyüp kasaları saymaya çıkar.
Bu tablo, hammadde ve mamulü sıkı izleyen ama aradaki parçaları kayıtsız bırakan firmalarda sık görülür. Oysa paranın ve zamanın önemli bir kısmı tam da o arada, yarı mamulde durur. Yarı mamul takibi, parçanın hangi operasyonda, hangi depoda, kaç adet ve hangi değerle beklediğini kayda bağlama işidir.
 Tam boyut
İçindekiler
- Yarı mamul nedir, mamulden farkı ne?
- Yarı mamul stoku hangi yöntemlerle takip edilir?
- Yarı mamul hareketleri nasıl kayda alınır?
- Yarı mamulün değeri nasıl hesaplanır?
- Fasondaki yarı mamul nasıl izlenir?
- Kontrol listesi: yarı mamul takibi düzgün kurulmuş mu?
- Sık yapılan hatalar
- PakERP One'da yarı mamul ve ara stok
- Sık sorulan sorular
Yarı mamul nedir, mamulden farkı ne?
Yarı mamul, hammaddeden en az bir işlem görmüş ama müşteriye gönderilecek son hâline gelmemiş üründür. Kesilmiş ama bükülmemiş sac, dökülmüş ama işlenmemiş gövde, dikilmiş ama ütülenmemiş parça yarı mamuldür.
İki türü birbirinden ayırmak gerekir. Birincisi akış içindeki yarı mamul: operasyonlar arasında kısa süre bekleyen, aynı gün ya da aynı hafta bir sonraki işleme geçen parça. İkincisi stoklanan yarı mamul: birden fazla mamulde kullanılan ya da siparişi beklemek üzere belirli bir aşamada bırakılan parça. Örneğin aynı kesilmiş plaka üç farklı brakete bükülebiliyorsa, plaka stoklanan yarı mamuldür.
Muhasebede ikisi de stoktur ve dönem sonunda değerlenir. Sahada ise ikisinin takibi farklıdır: akış içindeki parçada önemli olan ilerleme, stoklanan parçada önemli olan bakiyedir.
Yarı mamul stoku hangi yöntemlerle takip edilir?
Üç yaygın yöntem vardır ve seçim, operasyon sayısına ve aşamaların ne kadar stoklandığına bağlıdır.
| Yöntem | Nasıl işler | Artısı | Eksisi |
|---|---|---|---|
| Her aşamaya ayrı stok kartı | Kesilmiş plaka, bükülmüş braket, ısıl işlem görmüş braket ayrı kodlarla açılır; her operasyon bir kartı tüketip diğerini üretir | Anlaşılır, her programda yapılır | Kart sayısı operasyon sayısıyla katlanır, ürün ağacı çok katmanlı olur |
| Tek kart, aşama bilgisi (nitelik) | Parça tek stok koduyla izlenir; bakiye "KESME", "BÜKÜM", "ISIL İŞLEM" gibi aşamalara bölünür | Kart kalabalığı yok, aşama geçişleri tek parça üzerinde görülür | Programın bu boyutu desteklemesi gerekir |
| Yalnız iş emri ilerlemesi | Stok kaydı tutulmaz; iş emrinin hangi operasyonda kaç adet tamamlandığı izlenir | En az kayıt | Stok değeri görülmez, fasondaki mal ve ara stok kaybolur |
Üçüncü yöntem kısa, tek parça akışlı üretimde yeterlidir. Operasyonlar arasında gün ya da hafta bekleyen, fasona giden, birden fazla mamulde ortak kullanılan parçalar varsa ilk iki yöntemden biri gerekir. Aşamaları tek kart üzerinde izleme konusunu operasyon bazlı stok yazısında ayrıntılı anlattık.
Yarı mamulü kayda almaya başlayan firmalarda ilk sayım genellikle beklenmedik bir tablo çıkarır: hat kenarlarında ve fasoncularda, kimsenin sistemde görmediği ciddi miktarda parça bekliyordur. Bu parçaların bir kısmı açık iş emirlerine aittir, bir kısmı ise kapanmış iş emirlerinden artmış ve unutulmuştur.
Yarı mamul hareketleri nasıl kayda alınır?
Her operasyonun sonunda girilen üretim bildirimi, yarı mamulü bir aşamadan çıkarıp bir sonrakine sokar. Kayıt ne kadar operasyona yakın girilirse bakiye o kadar doğrudur.
- Kesme: 1.000 adetlik iş emri için sac tüketilir, 1.000 adet "kesilmiş" yarı mamul stoka girer.
- Büküm: 980 adet iyi, 20 adet fire bildirilir. Kesilmiş aşamadan 1.000 adet çıkar, "bükülmüş" aşamaya 980 adet girer.
- Isıl işlem (fason): 980 adet fason irsaliyesiyle fasoncuya sevk edilir. Mal stoktan düşmez, fasoncu deposuna geçer.
- Fasondan dönüş: gelen 975 adet "ısıl işlem görmüş" aşamaya girer; eksik 5 adet fasoncuyla mutabakatta konuşulur.
- Son operasyon: kaplama sonrası parça mamul deposuna girer ve sevke hazırdır.
Her adımda lot bilgisinin taşınması izlenebilirlik için şarttır: mamul lotundan geriye bakıldığında hangi sac lotunun kullanıldığı görülebilmelidir. Bildirimin sahada nasıl toplanacağı üretim bildirimi yazısında.
Yarı mamulün değeri nasıl hesaplanır?
Yarı mamulün değeri, içindeki hammadde maliyeti ile tamamlanan operasyonların işçilik, makine ve genel gider payının toplamıdır. Fire, sağlam kalan parçaların maliyetine yüklenir.
Örnek hesap (rakamlar örnektir): 1.000 adet braket için sac maliyeti adet başına 12,00 TL. Kesme operasyonunun makine ve işçilik payı adet başına 1,50 TL.
- Kesme sonrası: 1.000 x (12,00 + 1,50) = 13.500 TL, adet başına 13,50 TL.
- Büküm: büküm payı 1.000 adet için 2.000 TL. Toplam 15.500 TL.
- Fire etkisi: bükümde 20 adet fire çıktı, 980 sağlam parça kaldı. 15.500 / 980 = adet başına yaklaşık 15,82 TL.
- Fason ısıl işlem: fasoncu adet başına 3,00 TL fatura etti, 980 x 3,00 = 2.940 TL. Toplam 18.440 TL, adet başına yaklaşık 18,82 TL.
Fireyi ayrı bir gider olarak yazmak da bir yöntemdir, ama o zaman parça maliyeti gerçeğinden düşük görünür. Hangi yöntemi seçerseniz seçin, her dönem aynı yöntemi kullanın.
Fasondaki yarı mamul nasıl izlenir?
Fasona giden parça satılmış değildir; sizin stokunuzdur ve fasoncu adına açılmış ayrı bir depoda izlenmelidir. Fason irsaliyesi malı bu depoya transfer eder, dönüş irsaliyesi geri alır.
Fasoncu deposu ayrı tutulmazsa üç sorun çıkar: bilançoda stok eksik görünür, fasoncuda ne kadar malınız olduğu bilinmez, eksik ya da fire dönen parçalar kimsenin fark etmediği bir kayba dönüşür. Ayda bir fasoncuyla karşılıklı sayım yapmak ve farkları yazılı kapatmak iyi bir alışkanlıktır. Konu fasoncudaki stok takibi yazısında ayrıntılı.
Fasondan dönen parçanın aşaması da değişir. Isıl işleme giden "bükülmüş" braket, "ısıl işlem görmüş" braket olarak geri gelir; dönüş kaydı bu dönüşümü yapmazsa sistemde hâlâ bükülmüş parça görünür ve bir sonraki operasyon yanlış aşamadan tüketim yapar. Fasoncunun iade ettiği fire ve hurda da ayrı satırda kayda alınmalıdır. Fasonda uzun süre bekleyen mal için bir sınır belirleyin: örneğin otuz günü geçen her sevk haftalık toplantıda tek tek konuşulsun. Unutulan fason sevkleri yıllar sonra sayımda eksik olarak ortaya çıkar ve o gün artık kimse izini süremez.
Kontrol listesi: yarı mamul takibi düzgün kurulmuş mu?
- Her operasyon çıkışının hangi aşama ya da stok kodu olduğu tanımlı mı?
- Üretim bildirimleri vardiya bitmeden giriliyor mu?
- Fire adedi ve nedeni bildirimle birlikte kaydediliyor mu?
- Fasona giden mal, fasoncu adına açılmış depoda mı izleniyor?
- Yarı mamul lotları mamul lotuna bağlanıyor mu?
- Ara stok alanları (hat kenarı, ara depo) sistemde bir depo olarak var mı?
- Yarı mamul sayımı en az dönem sonunda aşama aşama yapılıyor mu?
- Yarı mamulün devir hızı ayrıca izleniyor mu?
Bu sorulardan birine "hayır" cevabı veriliyorsa, müşteri telefonundaki o sabah sahnesi er ya da geç tekrarlanır.
Sık yapılan hatalar
- Bildirimi gün sonunda toplu girmek: gün içinde bakiye yanlış görünür, bir sonraki operasyon olmayan parçayı tüketir.
- Fireyi bildirmemek: kâğıtta 1.000 adet ilerler, rafta 950 vardır; fark sayımda ortaya çıkar ve kimse nedenini bilmez.
- Her aşamaya kart açıp ürün ağacını kurmamak: kartlar vardır ama tüketim bağları yoktur; stok iki yerde birden görünür.
- Fasondaki malı stoktan düşmek: fason sevki satış gibi kaydedilirse mal kaybolur, dönüşte ikinci kez girer.
- Hat kenarını depo saymamak: operatörün yanındaki kasalar hiçbir depoda görünmez ve sayımda "bulunmuş" stok olarak ortaya çıkar.
PakERP One'da yarı mamul ve ara stok
PakERP One'da yarı mamul tek stok kartı üzerinde nitelik boyutuyla izlenir: her operasyonun çıktısı ayrı nitelik ve ayrı lot olarak stoka girer. Program ve bulut sunucu ücretsizdir.
- 326 Nitelikler: KESME, BÜKÜM, ISIL İŞLEM gibi aşamalar nitelik olarak tanımlanır. Nitelikli kartta bakiye stok x depo x lot x nitelik anahtarıyla tutulur.
- 8107 Ürün Ağacı (Şema): operasyonlar, her operasyonun çıkış deposu ve çıkış niteliği şema üzerinde belirlenir; son operasyonun çıktısı nihai (niteliksiz) mamuldür.
- 8121 Üretim Bildirimleri: bildirim girilince önceki operasyonun çıktısı tüketilir, bu operasyonun çıktısı yeni nitelik ve yeni lotla stoka girer; lot no iş emri numarasıdır (GGAAYY-NN). Hangi yarı mamul lotunun tüketileceği en eski lot önerisiyle gelir, "Lot Seç" ile değiştirilir. Android tablette aynı bildirim QR okutularak sahada girilir.
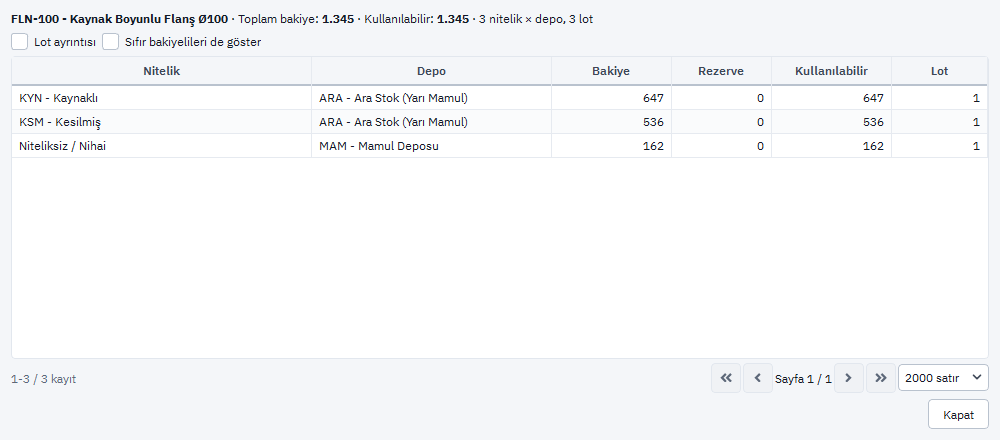
- Stok Durumu (sağ tık): kalemin bakiyesini nitelik x depo toplamı olarak gösterir; hangi aşamada kaç adet beklediği tek pencerede görülür.
- Üretim Panosu (8120'den açılır): "Ara stok" görünümü nitelikli bakiyeleri aşama sütunlarında, "Fasonda" görünümü fasoncu bazında bekleyen malı ve kaç gündür orada olduğunu gösterir.
- 8127 Fason Stok Mutabakatı ve Lotlu Fason Depo Durumu raporu: fasoncu deposundaki yarı mamul lot lot listelenir.
- 8135 İzlenebilirlik: lot ya da iş emri no yazılır; hammadde alışından yarı mamul aşamalarına ve sevkiyata kadar soy ağacı şema olarak açılır.
Akışın tamamı Üretim ve İş Emri sayfasında.
Konuyla ilgili: Siparişe Montaj (ATO) Nedir, Ayrışma Noktası Nasıl Seçilir?.