Siparişe montaj (ATO), ürünün ortak parçalarının ya da yarı mamulünün tahmine göre önceden üretilip stokta tutulduğu, son montaj, kaplama, renk veya paketleme gibi müşteriye özel adımların ise sipariş gelince yapıldığı üretim stratejisidir. Stoğun tutulduğu yere ayrışma noktası denir. Bu nokta, müşterinin kabul ettiği teslim süresine sığacak kadar geç, ürün çeşitlenmeden önceki kadar erken seçilir.
Satış müdürü telefonu kapatıp üretime iniyor: müşteri gri yerine siyah kaplamalı braket istiyor, 3.000 adet, gelecek hafta. Rafta 4.000 adet gri kaplı braket var, siyah yok. Sac kesimden başlarsak iki hafta sürer. Oysa kaplama öncesi ham braket stoğu olsaydı iş üç günde biterdi.
Bu durum, üretimin hangi aşamasında stok tutulacağına karar verilmemiş olmasından doğar. Siparişe montaj (ATO, assemble to order) bu kararı bilinçli verir: ortak kısım önceden, müşteriye özel kısım siparişle yapılır. Stoğa ya da siparişe üretimin genel karşılaştırması MTO ve MTS yazısında var; burada ara yolun nasıl kurulacağına, stoğun nerede ve ne kadar tutulacağına bakıyoruz.
 Tam boyut
İçindekiler
Siparişe montaj (ATO) nedir?
Siparişe montaj, ürünün bir kısmının stoğa, kalanının siparişe yapıldığı yöntemdir. Hammaddeden başlayan akış belli bir aşamaya kadar tahminle ilerler; o aşamada ürün yarı mamul olarak rafta bekler. Sipariş geldiğinde yalnız son adımlar çalışır.
Adındaki "montaj" kelimesi yanıltmasın. Yöntem yalnız parçaları birleştiren montaj hatları için değildir. Kaplama rengi, ısıl işlem sonrası taşlama ölçüsü, etiket, ambalaj ya da kumaşın kesimden sonra dikilmesi de son adım olabilir. Ortak olan şey şudur: ürün çeşitlenmeden önce stok tutulur.
Dört strateji, stoğun durduğu yere göre ayrılır:
| Strateji | Stok nerede durur? | Müşteri ne kadar bekler? | Stok riski |
|---|---|---|---|
| Siparişe tasarım (ETO) | Stok yok, tasarım bile siparişle | En uzun | En düşük |
| Siparişe üretim (MTO) | Hammadde | Uzun | Düşük |
| Siparişe montaj (ATO) | Yarı mamul, ortak parça | Orta, yalnız son adımlar kadar | Orta |
| Stoğa üretim (MTS) | Mamul | Hemen | En yüksek |
Ayrışma noktası nasıl seçilir?
Ayrışma noktası, müşterinin beklemeye razı olduğu süreye sığan en geç aşamadır. Seçim için akışı sondan başa doğru okuyun: son operasyondan geriye giderek süreleri toplayın, toplam müşterinin kabul ettiği teslim süresini aştığı yerde durun. Stok bu noktanın hemen önünde tutulur.
Süre tek ölçüt değildir. Şu dört soru birlikte cevaplanmalı:
- Ürün nerede çeşitleniyor? Kesme ve pres sonrası tek tip olan braket, kaplamada altı renge ayrılıyorsa doğal aday kaplama öncesidir.
- Müşteri ne kadar bekliyor? Talep edilen termin beş iş günü, kaplama ve paketleme üç gün sürüyorsa aday uygundur.
- Yarı mamul ne kadar dayanır? Pas tutan sac, nem çeken granül ya da raf ömrü olan kimyasal varsa bekleme süresi sınırlanır.
- Son adımların kapasitesi yeter mi? Bütün siparişler kaplamaya yığılırsa darboğaz ayrışma noktasının arkasına taşınır.
Bir üründe birden fazla ayrışma noktası olabilir. Talaşlı imalatta ham döküm stokta durur, işlenmiş ama yüzey işlemi yapılmamış parça da ikinci bir tampon olur.
Ayrışma noktası genellikle bir kriz sonrası konuşulmaya başlanır: bir müşteri kısa terminli sipariş verir ve rafta yanlış renkte mamul durur. Ardından ilk yapılan iş, hangi parçanın hangi aşamadan sonra çeşitlendiğini kağıda dökmektir; çoğu fabrikada tek bir operasyon, örneğin boya ya da kaplama, çeşitlerin büyük kısmını üretir.
Ayrışma noktasında ne kadar yarı mamul tutulur?
Yarı mamul stoğu, son adımların tüketim hızı ile yarı mamulün yenilenme süresinden hesaplanır: hedef stok = günlük ortalama tüketim × yenileme süresi (gün) + emniyet stoku.
Örnek hesap (rakamlar örnektir): ham braket altı renkte kaplanıyor ve üç ambalaj tipinde paketleniyor; toplam 18 mamul çeşidi. Altı rengin toplam günlük tüketimi ortalama 900 adet. Ham braketin kesme ve presle yeniden üretilmesi 5 iş günü sürüyor.
- Dönemsel ihtiyaç: 900 × 5 = 4.500 adet.
- Emniyet payı: talep dalgalanmasına göre 1.500 adet seçilmiş.
- Hedef stok: 4.500 + 1.500 = 6.000 adet ham braket.
Aynı hizmet düzeyini mamul stoğuyla sağlamak isteseydiniz 18 çeşidin her biri için ayrı emniyet stoku gerekirdi. Her çeşit için 300 adet ayrılsa toplam 5.400 adet olur; üstelik hangi rengin satılacağını bilmeden. Yarı mamulde talepler birbirini dengeler: bir renk az satarken öteki çok satar, tek havuz yeter. Emniyet stokunun formülle hesabı için emniyet stoku hesaplama yazısına bakabilirsiniz.
Ürün ağacı ATO'ya göre nasıl kurulur?
Ürün ağacında ayrışma noktasındaki yarı mamul ayrı bir kod ya da ayrı bir aşama olarak görünmelidir. Ham braket mamulün içinde kaybolursa ne stoğu sayılır ne de planı yapılır.
İki kurgu kullanılır. Birincisinde yarı mamul ayrı stok kartıdır; her renk mamulünün ağacında bu kart malzeme olarak yer alır. İkincisinde tek kart vardır, aşamalar operasyon bazlı stokla ayrılır: preslenmiş, kaplanmış, paketlenmiş. Çeşit sayısı çoksa ve son adım yalnız renk ya da ölçü değiştiriyorsa varyant yapısı (model kartı altında renk ve beden birleşimleri) işi sadeleştirir. Aşamaların stokta nasıl izleneceği yarı mamul stok takibi ve operasyon bazlı stok yazılarında anlatılıyor.
Planlamada iki ayrı tetik çalışır. Yarı mamulün üretimi stok seviyesine ya da tahmine bağlanır; son adımlar sipariş satırına. Siparişi alırken satış ekibinin baktığı rakam mamul stoğu değil, ayrışma noktasındaki serbest yarı mamul miktarıdır.
Hangi ürünler siparişe montaja uygundur?
Ortak gövdesi olan, son adımda çeşitlenen ve müşterisinin birkaç günlük beklemeyi kabul ettiği ürünler uygundur. Fabrikada sık görülen örnekler:
- Metal: aynı sacdan kesilip preslenen, farklı renkte toz boyanan ya da farklı kaplamaya giden parçalar.
- Plastik: tek kalıptan çıkan gövdenin farklı etiket, baskı ya da aksesuarla tamamlanması.
- Tekstil ve ayakkabı: kesilmiş ve hazırlanmış parçaların renk ve beden siparişine göre dikilmesi.
- Makine ve ekipman: standart alt montajların stokta tutulup müşteri seçimine göre son montajın yapılması.
- Kimya: baz ürünün stokta tutulup renk ya da katkıyla siparişe göre hazırlanması.
Uygun olmayan durumlar da var. Her siparişte ölçüsü değişen, teknik resmi müşteriyle birlikte çizilen ürün ETO'dur; önceden yarı mamul üretmek boşa stok demektir. Tek çeşitli, sürekli satan bir ürün ise doğrudan stoğa üretilir.
Yöntemin işe yaradığı nasıl anlaşılır?
Geçişten sonra üç rakam ay ay izlenir. Birincisi siparişten sevke geçen ortalama gün sayısıdır; ATO doğru kurulduysa son adımların süresine yaklaşır. İkincisi ayrışma stoğunun kaç günlük tüketimi karşıladığıdır; hedefin çok üstündeyse para rafta bekliyordur. Üçüncüsü hiç hareket görmeyen yarı mamul miktarıdır; bu kalem büyüyorsa ya revizyon kaçırılmıştır ya da tahmin şişirilmiştir. Müşteriye verilen sözün bu yeni süreye göre nasıl hesaplanacağı doğru termin verme yazısında.
Sık yapılan hatalar
- Ayrışma noktasını çok erken seçmek: stok hammaddede kalır, teslim süresi kısalmaz, yöntem MTO'dan farksız olur.
- Çok geç seçmek: stok mamule yaklaşır, çeşit sayısı artar, eskiyen stok büyür.
- Yarı mamulü kayıtta görünmez bırakmak: rafta 6.000 adet ham braket durduğu bilinmez, satış eksik termin verir.
- Son adımın kapasitesini hesaplamamak: boyahane günde 2.000 adet çıkarıyorsa 6.000 adetlik sipariş yine üç gün bekler.
- Revizyonu takip etmemek: müşteri parça çizimini değiştirince eski yarı mamul hurdaya döner. Revizyon gelince ayrışma stoğu hemen gözden geçirilmeli.
- Hedef stoğu yılda bir belirlemek: tüketim mevsime göre değişir; hedef her ay ya da en geç çeyrekte bir yeniden hesaplanmalı.
PakERP One'da siparişe montaj nasıl kurulur?
PakERP One'da ayrışma noktası ayrı bir ayar değil, ürün ağacı ve stok yapısıyla kurulur. Program ücretsizdir ve planlama ekranları buna dahildir.
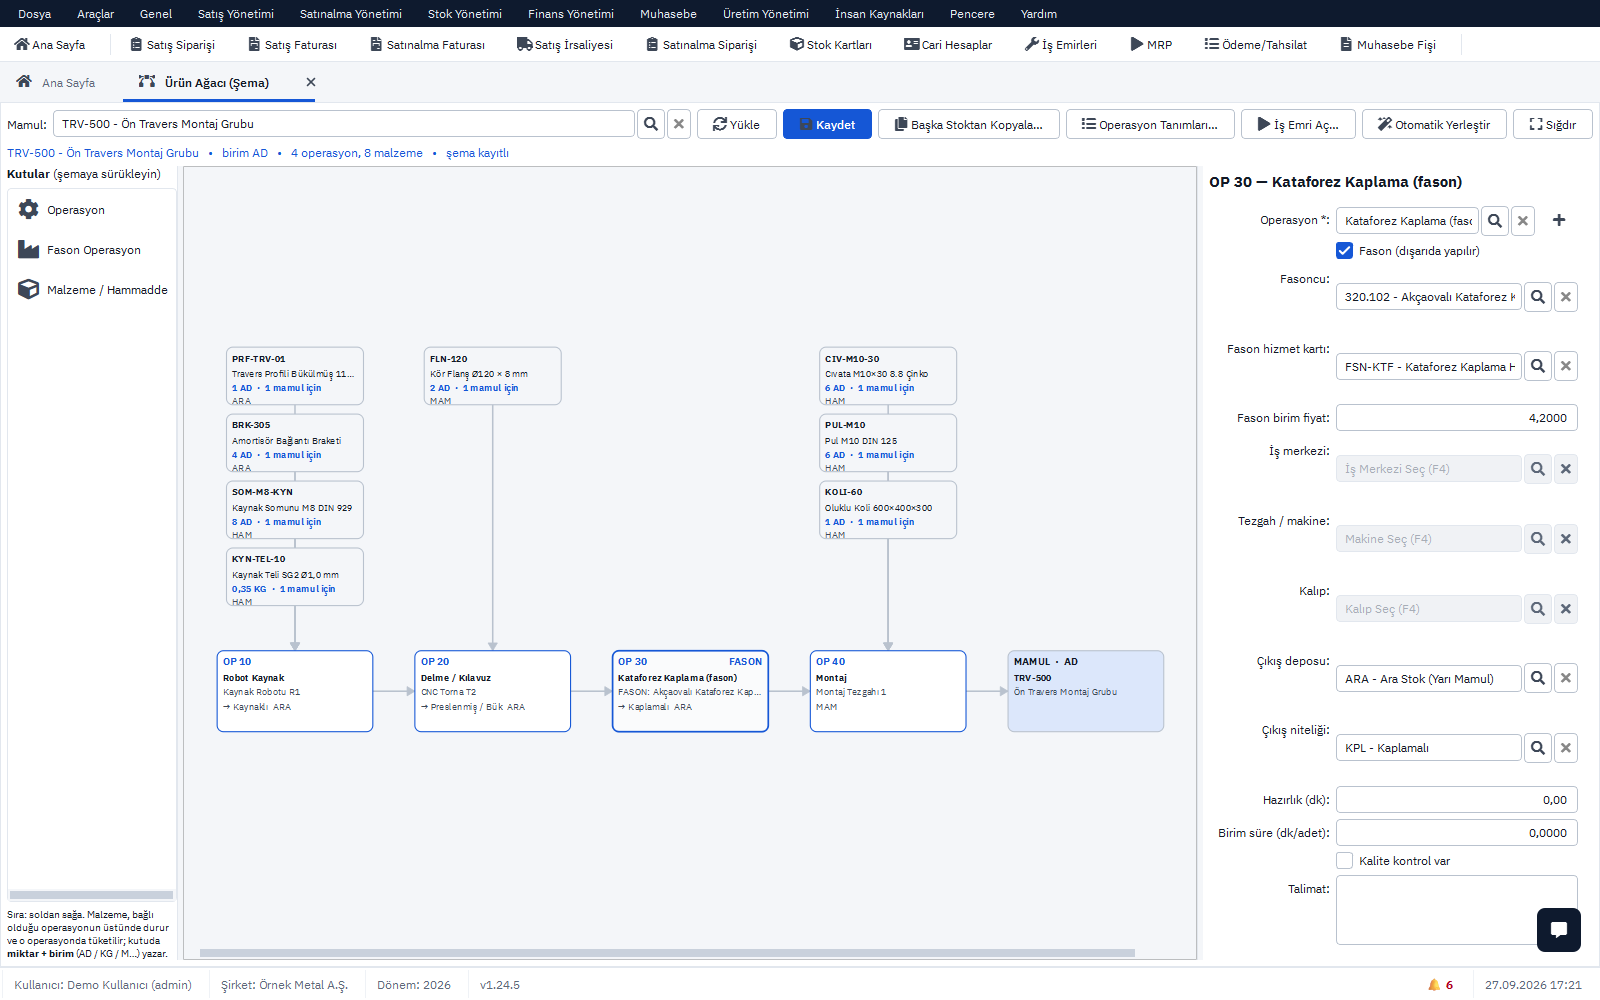
- 8107 Ürün Ağacı (şema): operasyonlar sürükle-bırakla dizilir; ayrışma noktasındaki yarı mamul ayrı stok kartıysa her mamulün ağacına malzeme olarak eklenir, "Başka Stoktan Kopyala" ile renk çeşitlerinin ağacı hızlı çoğaltılır.
- 326 Nitelikler ve operasyon bazlı stok: tek kartla çalışılıyorsa her operasyonun çıktısı ayrı nitelik ve ayrı lot olarak tutulur; preslenmiş ama kaplanmamış braket stokta kendi niteliğiyle görünür.
- Üretim Panosu, Ara stok görünümü: 8120 İş Emirleri ekranından açılan panoda nitelik sütunlarında ara stok bakiyesi listelenir; ayrışma tamponunun ne kadar dolu olduğu buradan izlenir. 301 Stok Kartları'nda Stok Durumu nitelik ve depo toplamını verir.
- 103 Satış Siparişleri: son adımlar sipariş satırından tetiklenir; satır bazlı teslim takibinde geciken satır kırmızı, 7 gün kalan sarı görünür.
- 8120 İş Emirleri: yeni iş emrinde eldeki malzemeyle üretilebilir miktar gösterilir; ayrışma stoğu siparişi karşılıyor mu, iş emri açılırken görülür.
- 8111 Satış Tahminleri, 8110 MPS ve 8112 MRP: stoğa üretilen kısmın ihtiyacı tahmin ve ürün ağacı üzerinden hesaplanır.
Renk ve beden çeşitliliği fazla olan firmalarda, firmaya açılan renk / beden varyant özelliğiyle (330 Renk, 331 Beden tanımları) model kartının altındaki her birleşim ayrı stok kartı olur; sipariş satırına "Renk / Beden" tablosundan adet yazılır.
Konuyla ilgili: Emniyet Stoku Nasıl Hesaplanır? Formül ve Örnek, Renk ve Beden Takibi: Varyantlı Stok Nasıl Yönetilir?, Müşteriye Doğru Termin Nasıl Verilir? Hesap ve Örnek.