Üretim bildirimi, bir iş emrinin bir operasyonunda ne kadar iyi ve ne kadar fire parça üretildiğini, kimin, hangi tezgahta, hangi vardiyada ve hangi saatler arasında ürettiğini kaydeden işlemdir. Bildirim girilince mamul ya da yarı mamul stoğa girer, kullanılan hammadde stoktan düşer, iş emrinin ilerlemesi güncellenir. Veri kağıt formla, tezgah başındaki tablet ya da telefonla veya makineden otomatik sayımla toplanabilir.
Dün gece vardiyasında 2 numaralı preste kaç parça çıktı, kaçı fireydi, hat neden bir saat durdu? Bu soruların cevabı sabah toplantısında tahminle veriliyorsa, fabrikada üretim bildirimi düzeni ya yok ya da geç işliyor demektir.
Üretim bildirimi, sahada olan biteni sisteme taşıyan kayıttır. Stok, maliyet, termin ve izlenebilirlik bu kaydın doğruluğuna bağlıdır. Aşağıda bildirimde hangi alanların bulunması gerektiği, verinin sahadan hangi yollarla toplanabileceği ve bildirimin stoğa nasıl yansıdığı örnek bir hesapla anlatılıyor. İş emrinin kendisi için İş Emri rehberine bakabilirsiniz.
 Tam boyut
İçindekiler
Üretim bildirimi nedir?
Üretim bildirimi, bir iş emrinin belirli bir operasyonunda yapılan üretimin kaydıdır: ne kadar iyi parça, ne kadar fire, kim, hangi tezgahta, ne zaman. Bazı firmalarda "üretim fişi", "üretim geri bildirimi" ya da "sayım fişi" diye de anılır.
Bildirim tek bir kayıt gibi görünse de arkasında birkaç işlem birden yürür:
- Stok girişi: iyi parçalar mamul ya da bir sonraki operasyona gidecek yarı mamul olarak stoğa girer.
- Malzeme sarfı: ürün ağacına göre kullanılan hammadde stoktan düşer.
- İş emri ilerlemesi: operasyonun tamamlanan miktarı artar, kalan miktar azalır.
- Maliyet: harcanan süre ve malzeme ürün maliyetine yazılır.
- İzlenebilirlik: hangi hammadde lotunun hangi üretim lotuna girdiği kayda geçer.
Bildirim eksik ya da geç girilirse bu beş sonucun beşi de yanlış olur. Depoda görünen stok ile raftaki stok arasındaki farkların önemli bir kısmı bu gecikmeden doğar.
Bir üretim bildiriminde hangi alanlar olmalı?
Bir bildirimde en az iş emri, operasyon, iyi adet, fire adet ile fire nedeni ve operatör bulunmalıdır. Diğer alanlar firmanın neyi ölçmek istediğine göre eklenir.
| Alan | Ne için gerekli | Zorunlu mu? |
|---|---|---|
| İş emri ve operasyon | Üretimin hangi işe ait olduğu | Evet |
| İyi adet | Stok girişi ve ilerleme | Evet |
| Fire adet ve fire nedeni | Kalite ve malzeme kaybı analizi | Evet |
| Operatör | Sorumluluk ve performans | Evet |
| Vardiya | Vardiya karşılaştırması | Önerilir |
| Başlama ve bitiş saati | Gerçek çevrim süresi, maliyet | Önerilir |
| Tezgah | Tezgah yükü, bakım | Önerilir |
| Tüketilen hammadde lotu | İzlenebilirlik | Lot takibi varsa evet |
| Duruşlar ve nedenleri | Kayıp süre analizi | Önerilir |
Fire nedeni serbest metin olmamalıdır. "Çapak", "ölçü dışı", "çizik", "ayar parçası" gibi sabit bir listeden seçilmelidir; yoksa ay sonunda aynı neden yirmi farklı yazılışla karşınıza çıkar.
Tezgah başına ekran konan fabrikalarda ilk hafta genellikle bildirim sayısı artar, üretim adedi düşmüş gibi görünür. Çoğu zaman üretim düşmemiştir; kağıtta yuvarlanan sayılar ve yazılmayan fireler ilk kez görünür olmuştur. Bu dönemde operatörü sayılar yüzünden suçlamamak, düzenin tutması için önemlidir.
Sahadan üretim verisi nasıl toplanır?
Üç temel yol vardır: kağıt form, tezgah başında tablet ya da telefon ve makineden otomatik sayım. Çoğu fabrika bunların karışımıyla çalışır.
Kağıt form ve ofiste giriş
Operatör vardiya boyunca formu doldurur, formlar ertesi gün ofiste sisteme girilir. Kurulumu kolaydır ama veri en az bir gün geç gelir, okunamayan el yazısı ve iki kez girilen form sık görülür.
Tezgah başında tablet ya da telefon
Operatör iş emri formundaki QR kodu okutur, adetleri kendisi girer. Veri anında sisteme düşer, iş emri numarasını yanlış yazma riski kalkar. Başarısı, ekranın sade olmasına ve operatöre birkaç dakikadan fazla iş çıkarmamasına bağlıdır. Tablet ve telefon seçimi üzerine ayrıntılar üretim uygulaması sayfasında.
Makineden otomatik sayım
Pres vuruşu, enjeksiyon çevrimi ya da tezgah sinyali bir sensör veya makinenin kendi kontrol ünitesi üzerinden sayılır. Adet ve duruş süresi insan eli değmeden gelir; fire nedeni ve operatör yine insandan gelir. Bu düzen genellikle MES tarafında konuşulur; ERP ile MES'in ayrımı ERP ile MES Farkı yazısında.
Hangisiyle başlanmalı?
Karar çoğu zaman üretimin ritmine bağlıdır. Günde yüzlerce kısa çevrim yapan bir pres ya da enjeksiyon makinesinde operatörün her parçayı saymasını beklemek gerçekçi değildir; orada adet makineden, fire ve neden insandan gelmelidir. Bir işin saatlerce sürdüğü talaşlı imalat ya da montaj hücresinde ise operatörün iş başında ve sonunda iki dokunuşla bildirim girmesi yeterlidir. Kağıt form, ekrana geçilemeyen tek tük istasyonda ya da elektrik ve internetin olmadığı bir sahada yedek yol olarak kalabilir. Hangi yol seçilirse seçilsin, alanların ve fire nedenlerinin aynı olması gerekir; yoksa üç kaynaktan gelen veri birbiriyle karşılaştırılamaz.
Üretim bildirimi ne zaman girilmeli?
En geç vardiya sonunda girilmelidir; uzun süren işlerde ise vardiya içinde birkaç kısmi bildirim daha doğrudur. İş emri bitince tek seferde girilen bildirim, iş bir hafta sürüyorsa bir hafta boyunca stoğu ve ilerlemeyi yanlış gösterir.
Kısmi bildirim şu durumlarda özellikle gereklidir:
- Yarı mamul bir sonraki operasyona parça parça geçiyorsa. Kaynakçı, presten gelen ilk 500 parçayı beklemeden işe başlayabilmelidir.
- Parçalar kasa kasa fasona ya da sevkiyata gidiyorsa.
- Aynı iş emri farklı vardiyalarda farklı operatörlerce yürütülüyorsa.
İyi bir kural: her operatör, vardiyasını bitirmeden kendi ürettiğini bildirir. Bir sonraki vardiyaya devredilen bildirim, çoğu zaman hiç girilmez.
Gece vardiyasında saat ayrıca dikkat ister. 22.00'de başlayıp 06.00'da biten bir işin bitiş saati başlangıçtan küçük görünür; sistem bunu ertesi güne sarkan bir süre olarak anlamalıdır, yoksa süre eksi çıkar ya da kayıt reddedilir.
Bildirim stoğu ve hammadde sarfını nasıl etkiler?
İyi parçalar stoğa girer, kullanılan hammadde ise ürün ağacındaki birim miktara göre stoktan düşer. Bu otomatik düşüme geri akışlı sarf (backflush) denir.
Formül: sarf = (iyi adet + fire adet) × birim malzeme miktarı. Fire parça da malzeme harcar; yalnız iyi adet üzerinden sarf yapılırsa hammadde stoğu kağıt üzerinde fazla görünür.
Örnek (temsili rakamlarla): bir braket için ürün ağacında 0,42 kg sac yazıyor. Vardiya sonunda 1.000 iyi, 30 fire parça bildiriliyor.
- Toplam üretilen = 1.000 + 30 = 1.030 adet.
- Sarf = 1.030 × 0,42 = 432,6 kg sac.
- Stoğa giren: 1.000 adet braket.
- Yalnız iyi adet üzerinden hesaplansaydı sarf 420 kg olurdu; aradaki 12,6 kg her vardiya birikip sayımda "kayıp" olarak ortaya çıkardı.
Fire oranının nasıl hesaplanıp izleneceği Fire Oranı Nasıl Hesaplanır? yazısında ayrıca anlatılıyor.
Bildirim düzenine nasıl geçilir?
Geçişi tek bir hat ya da tek bir tezgah grubuyla başlatmak, bütün fabrikayı aynı gün değiştirmekten daha sağlıklıdır. Önerilen sıra:
- Fire ve duruş nedenlerini 10-15 maddelik sabit bir listeye indirin.
- İş emri formuna QR ya da barkod ekleyin; operatör numara yazmasın.
- Pilot hatta iki hafta hem kağıt hem ekran kullanın, sayıları karşılaştırın.
- Farklar kapanınca kağıdı o hatta kaldırın, sonraki hatta geçin.
- Her sabah bir önceki günün bildirimlerini vardiya şefiyle beş dakika gözden geçirin.
Pilot dönemde operatörlerin sorularını toplayan tek bir kişi belirlemek de geçişi hızlandırır; aynı soru her vardiyada yeniden sorulmaz.
Sık yapılan hatalar
- Bildirimi iş bitince girmek: stok ve ilerleme günlerce yanlış kalır.
- Fireyi yazmamak: sarf eksik düşer, fire oranı olduğundan iyi görünür.
- Serbest metinli fire nedeni: analiz yapılamaz.
- Başka birinin adına bildirim: operatör performansı ve sorumluluk karışır.
- Hammadde lotunu seçmemek: müşteri şikayetinde hangi sacın kullanıldığı bulunamaz. Lot mantığı için Lot Takibi Nedir?
- Duruşu bildirimden ayrı tutmak: üretim düşük görünür ama nedeni bilinmez.
PakERP One'da üretim bildirimi
PakERP One'da her operasyon ayrı bir iş emridir ve iş emri numarası (GGAAYY-NN) iş emri formunun sol üstünde QR olarak basılır. Bildirim iki yerden girilir:
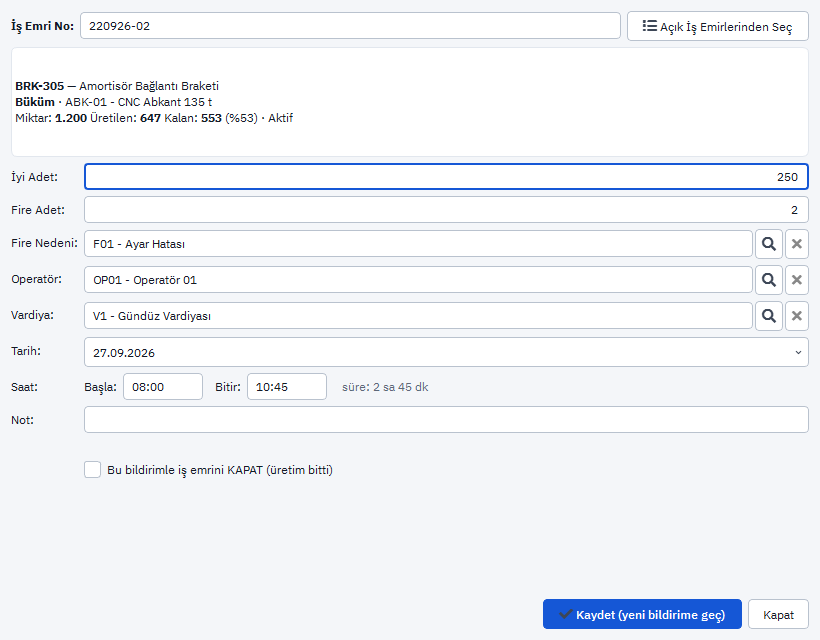
- 8121 Üretim Bildirimleri: PC'de hızlı bildirim penceresi. İş emri no yazılır ya da açık iş emirlerinden seçilir; iyi adet, fire adet, fire nedeni, operatör, vardiya, başla ve bitir saati girilir, istenirse "bu bildirimle kapat" işaretlenir.
- PakERP One Üretim (Android): tablette ya da telefonda iş emri formundaki QR okutulur, aynı alanlar sahada girilir; bildirimin altına duruşlar ve nedenleri eklenebilir. Uygulama ücretsizdir.
Adet yazılınca her hammadde ve yarı mamul için en eski lot (FIFO) önerilir; "Lot Seç" ile değiştirilir, tablette mal kabul etiketindeki lot barkodu "Lot Okut" ile okutulur. Üretim çıktısının lot numarası iş emri numarasıdır. Fire ve duruş nedenleri 8164, duruş kayıtları 8129 ekranındadır; seçilen lotlar 8135 İzlenebilirlik şemasına işlenir, açık işler Üretim Panosunda görünür.
Makineden sensörle otomatik adet ve duruş sayımı ise programın parçası değildir; Üretimden Veri Toplama adıyla ayrı ücretlendirilen, fabrikada keşif sonrası kurulan bir hizmettir.