Kaizen, işi yapan çalışanların katılımıyla küçük ve sürekli iyileştirmeler yapma yaklaşımıdır. Büyük yatırım beklemek yerine her hafta ölçülebilir bir sorun seçilir, nedeni bulunur, ucuz bir çözüm denenir, sonuç ölçülür ve tutan çözüm standart hale getirilir. Fabrikada en iyi sonuç; duruş, fire ve hazırlık kayıtlarından seçilen konularda, kaizen kartıyla ve haftalık kısa toplantıyla alınır.
Kaizen kelimesi Japoncada "daha iyiye doğru değişim" anlamına gelir. Fabrikada karşılığı ise çok daha somuttur: kalıp ustasının her değişimde aradığı anahtarın kalıp arabasına asılması, operatörün iki adım yürümek yerine parçayı önüne alan bir kayar raf yapılması, irsaliye kesilirken her seferinde elle yazılan açıklamanın şablona dönüştürülmesi.
Tek başına bakıldığında bunların hiçbiri büyük iş değildir. Kaizenin gücü, bu küçük işlerin her hafta, her bölümde ve işi yapan kişilerin önerisiyle tekrarlanmasından gelir. Aşağıda kaizenin ne olduğu, büyük projelerden farkı, adım adım nasıl uygulanacağı, bir kaizen kartının nasıl doldurulacağı ve çalışmaların neden birkaç ay sonra sönüp gittiği anlatılıyor.
 Tam boyut
İçindekiler
- Kaizen nedir?
- Kaizen ile yatırım projesi arasındaki fark nedir?
- Kaizen adım adım nasıl uygulanır?
- Kaizen konusu nereden seçilir?
- Kaizen kartı nasıl doldurulur? Örnek ve kazanç hesabı
- Kaizen etkinliği birkaç günde nasıl yapılır?
- Çalışanlardan öneri nasıl toplanır?
- Kaizen neden söner? Sık yapılan hatalar
- PakERP One'da kaizen için veri
- Sık sorulan sorular
Kaizen nedir?
Kaizen, mevcut işin küçük adımlarla ve sürekli olarak iyileştirilmesidir; iyileştirmeyi yöneticiden çok işi yapan kişiler önerir ve uygular. Temel fikir, sorunun en iyi o işi her gün yapan kişi tarafından görüldüğüdür.
Sahada iki biçimde görülür. Birincisi günlük kaizendir: operatör, ustabaşı ya da depo görevlisi bir aksaklık fark eder, önerir, küçük bir değişiklik yapılır. İkincisi kaizen etkinliğidir: belirli bir hatta ya da süreçte, üç beş günlük yoğun bir çalışma yapılır; ekip veriyi toplar, düzeni değiştirir, sonucu ölçer ve yeni standardı yazar.
İki biçimin de ortak noktası ölçmektir. "Daha düzenli oldu" kaizen sonucu değildir; "hazırlık süresi 48 dakikadan 22 dakikaya indi" kaizen sonucudur. Ölçülmeyen iyileştirme, birkaç hafta sonra eski alışkanlığa döner ve kimse farkına bile varmaz.
Kaizen ile yatırım projesi arasındaki fark nedir?
Kaizen az parayla ve hızlı yapılır, yatırım projesi çok parayla ve uzun sürede. İkisi birbirinin yerine geçmez; ama çoğu fabrikada kaizenle çözülebilecek sorunlar yatırım beklerken yıllarca bekler.
| Ölçüt | Kaizen | Yatırım projesi |
|---|---|---|
| Bütçe | Çok az ya da hiç | Yüksek, onay gerektirir |
| Süre | Saatler, günler | Aylar |
| Kim yapar? | İşi yapan ekip | Proje ekibi, tedarikçi |
| Kazancın büyüklüğü | Tek tek küçük, toplamda büyük | Tek seferde büyük |
| Risk | Düşük, kolay geri alınır | Yüksek |
| Örnek | Kalıp arabası, kayar raf, renkli etiket | Yeni pres hattı, robot hücresi |
Yatırım kararı verilmeden önce aynı sorun için bir kaizen denemesi yapmak iyi bir alışkanlıktır. Darboğaz sanılan bir tezgahın kaybının büyük kısmı bekleme ve hazırlıktan geliyorsa, yeni makine yerine birkaç küçük değişiklik aynı sonucu verebilir.
Kaizenin tuttuğu fabrikalarda ortak bir alışkanlık görülür: haftalık toplantı kısa ve ayakta yapılır, gündem kaizen panosundaki kartlardır. Kaizenin sönüp gittiği yerlerde ise toplantı uzun, kartlar ise güncel değildir. Haftada on beş dakika, aylık iki saatlik toplantıdan daha fazla sonuç verir.
Kaizen adım adım nasıl uygulanır?
Kaizen, Planla, Uygula, Kontrol et, Önlem al (PUKÖ) döngüsüyle uygulanır. Her döngü küçük tutulur; bir hafta içinde başlayıp bitecek bir konu seçmek, aylarca süren bir çalışmadan iyidir.
- Sorunu ölçerek tanımlayın: "pres hazırlığı uzun" değil, "son dört haftada ortalama hazırlık 48 dakika".
- Mevcut durumu yerinde görün: ekip tezgahın başına gider, işi baştan sona izler, süreleri tutar.
- Kök nedeni bulun: neden beş kez sorulur; arama, yürüme, bekleme ayrı ayrı sayılır.
- Çözüm fikirlerini toplayın: en ucuz ve en hızlı uygulanabilir olanla başlanır.
- Deneyin: çözüm bir tezgahta ya da bir vardiyada denenir.
- Sonucu ölçün: aynı ölçüt, aynı yöntemle yeniden ölçülür.
- Standartlaştırın: tutan çözüm talimata, kontrol listesine ve eğitime yazılır.
- Yaygınlaştırın: benzer tezgahlara ve vardiyalara taşınır.
Kök neden adımı için 5 neden analizi yazısındaki yöntem kullanılabilir. Standartlaştırma atlanırsa iyileştirme kişiye bağlı kalır ve o kişi izne çıktığında kaybolur.
Kaizen konusu nereden seçilir?
Kaizen konusu en çok kayıp yaratan yerden, yani kayıtlardan seçilir. Hisle seçilen konu genellikle en çok konuşulan sorundur; en çok kaybettiren sorun başka olabilir.
- Duruş kayıtları: hangi tezgah, hangi nedenle, ayda kaç saat durdu?
- Fire ve yeniden işlem: hangi parçada, hangi hata en sık?
- Hazırlık süreleri: hangi kalıp değişimi en uzun sürüyor?
- Bekleyen ara stok: hangi operasyonun önünde iş birikiyor?
- Operatör önerileri: sahadan gelen ve tekrar eden şikâyetler.
- Müşteri şikâyetleri: dışarıya kaçan hataların içerideki kaynağı.
Kayıtlar toplandıktan sonra nedenler büyükten küçüğe sıralanır; ilk iki üç neden çoğu zaman kaybın yarısından fazlasını oluşturur. Bu sıralamanın nasıl yapılacağı pareto analizi yazısında, kayıpların türlere ayrılması ise yalın üretimde 7 israf yazısında anlatılıyor.
Kaizen kartı nasıl doldurulur? Örnek ve kazanç hesabı
Kaizen kartı, bir iyileştirmenin öncesini, sonrasını ve kazancını tek sayfada gösteren kayıttır. Kart hem takip için hem de iyileştirmeyi yapanın emeğinin görünmesi için tutulur.
| Alan | Örnek içerik |
|---|---|
| Konu | 250 ton pres kalıp değişim süresi |
| Öncesi | Ortalama 48 dakika; anahtar ve bağlama elemanları aranıyor, kalıp vinçle tek tek geliyor |
| Yapılan | Kalıp arabası, araba üzerinde sabit takım panosu, bağlama elemanları renkli kutuda |
| Sonrası | Ortalama 22 dakika (dört haftalık ölçüm) |
| Maliyet | Atölyede yapılan araba ve pano |
| Öneren / uygulayan | Kalıp ustası ve gece vardiyası operatörü |
Kazanç hesabı (örnek değerler): pres günde ortalama 3 kalıp değişimi yapıyor, yılda 250 iş günü çalışıyor.
- Değişim başına kazanç: 48 − 22 = 26 dakika
- Günlük kazanç: 3 × 26 = 78 dakika
- Yıllık kazanç: 78 × 250 = 19.500 dakika, yani 325 saat
- Pres darboğazsa bu 325 saat, doğrudan satılabilecek üretim süresidir
Hazırlık süresinin sistemli kısaltılması ayrı bir yöntemle yapılır; ayrıntılar SMED yazısında.
Kaizen etkinliği birkaç günde nasıl yapılır?
Kaizen etkinliği, tek bir hat ya da süreç için 3-5 günlük, sınırları önceden çizilmiş yoğun bir çalışmadır. İlk gün ölçülür, ikinci gün kök neden bulunur, üçüncü ve dördüncü gün değişiklik yapılıp denenir, son gün yeni standart yazılıp sonuç sunulur.
Ekip küçük tutulur: o hattın operatörü, ustabaşı, bakımcı, kaliteden bir kişi ve süreci dışarıdan gören biri. Dışarıdan gelen kişi genellikle başka bölümden bir çalışandır; "bu niye böyle" sorusunu en rahat o sorar. Etkinlikten önce hedef rakamla yazılır: örneğin kaynak hücresinde parça başı süreyi yüzde on beş kısaltmak ya da hücredeki ara stoğu yarıya indirmek.
Etkinliğin bitiminde açık kalan işler bir listeye yazılır, her birine sorumlu ve tarih verilir. Bu liste otuz gün içinde kapanmazsa etkinlikte kazanılan sonuç da kaybolmaya başlar. Bir ay sonra aynı ölçüm yeniden yapılır ve kaizen kartına eklenir.
Çalışanlardan öneri nasıl toplanır?
Öneri, kolay verilebildiği, hızlı cevaplandığı ve uygulandığı görüldüğü sürece gelir. Öneri kutusu tek başına yetmez; kutuya atılan kâğıt haftalarca cevapsız kalırsa ikinci öneri hiç gelmez.
Sahada işe yarayan düzen şöyledir: öneriler panoya ya da forma yazılır, haftalık on beş dakikalık bir toplantıda bakılır, her öneriye bir hafta içinde "uygulanacak", "denenecek" ya da gerekçesiyle "uygulanmayacak" cevabı verilir. Uygulanan öneriler panoda önceki ve sonraki fotoğrafıyla gösterilir. Ödül küçük olabilir; asıl teşvik, önerinin ciddiye alındığını görmektir. Düzen ve temizlik konusundaki ilk öneriler genellikle 5S çalışmasıyla gelir ve kaizen alışkanlığını başlatmak için iyi bir kapıdır.
Kaizen neden söner? Sık yapılan hatalar
- Ölçmeden başlamak: öncesi ölçülmeyen iyileştirmenin kazancı gösterilemez, yönetim desteği çekilir.
- Büyük konu seçmek: "fabrikanın düzeni" bir kaizen konusu değildir; "kaynak hücresindeki tel makarası değişimi" öyledir.
- Standartlaştırmayı atlamak: çözüm talimata yazılmaz, üç ay sonra eski yönteme dönülür.
- Önerileri cevapsız bırakmak: çalışanlar öneri vermeyi bırakır.
- Yalnız kampanya dönemlerinde yapmak: yılda bir kaizen haftası, günlük alışkanlığın yerini tutmaz.
- Suçlu aramak: kaizen süreci iyileştirir; kişiyi suçlayan bir toplantıda kimse sorununu söylemez.
PakERP One'da kaizen için veri
PakERP One bir kaizen yönetim programı değildir; ama kaizen konusunu seçmek ve sonucu ölçmek için gereken üretim kayıtlarını tutar. Program ücretsizdir.
- 8129 Duruş Kayıtları ve 8164 Fire ve Duruş Nedenleri: tezgah ve nedene göre duruş süreleri; kaizen konusu çoğu zaman bu listenin ilk satırlarından seçilir.
- 8121 Üretim Bildirimleri: iyi, fire ve yeniden işlem adetleri, başla ve bitir saatleri. Kaizen öncesi ve sonrası aynı rapordan karşılaştırılır.
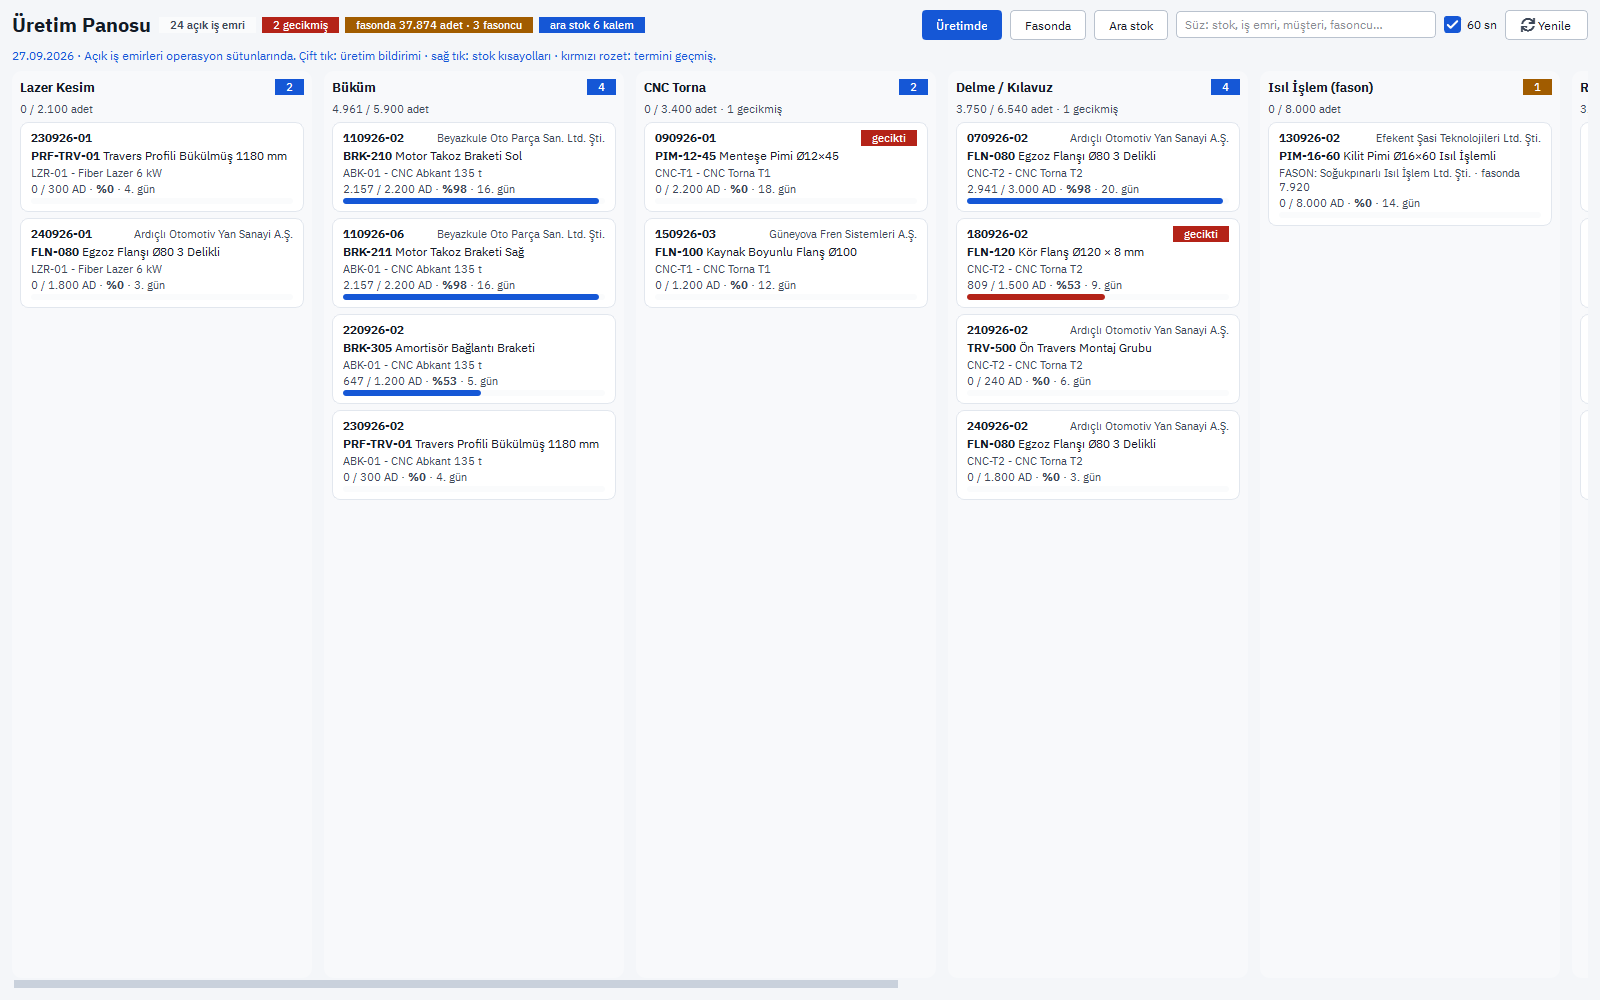
- 8120 Üretim Panosu: hangi operasyonun önünde iş biriktiği; bekleme kaybının görüldüğü yer.
- 327 Hurda Kayıtları: hurda cinsine göre net ağırlık; fire azaltma kaizenlerinin sonucu burada görülür.
- Raporlar ▾: listelerden PDF ve Excel; dört haftalık öncesi ve sonrası tabloları için.
- Çalışma Alanım, Notlarım: kişisel takip notları ve hatırlatmalar; ekip içi haberleşme için program içi sohbet.
Üretim kayıtlarının tamamı üretim modülü sayfasında.
Konuyla ilgili: Değer Akış Haritası (VSM) Nasıl Çıkarılır? Örnek, TPM Nedir? Toplam Verimli Bakım ve Otonom Bakım.