Değer akış haritası (VSM), bir ürün ailesinin hammadde girişinden müşteriye sevkiyatına kadar geçtiği bütün adımları, aradaki stokları ve bilgi akışını tek sayfada gösteren çizimdir. Her proses kutusuna çevrim süresi, hazırlık süresi ve çalışma süresi yazılır; her stok noktası günlük müşteri talebine bölünerek stok gününe çevrilir. Stok günlerinin toplamı toplam teslim süresini, proses sürelerinin toplamı katma değerli süreyi verir. İkisi arasındaki fark, iyileştirmenin nereden başlayacağını gösterir.
Bir bobin sacın fabrikaya girdiği gün üzerine tarih yazın ve o bobinden çıkan bir braketin müşteriye sevk edildiği günü bekleyin. Çoğu pres ve kaynak atölyesinde bu süre haftalarla ölçülür. Oysa braketin üzerinde gerçekten bir işlem yapılan süre, yani kesilmesi, basılması, kaynaklanması ve kaplanması, toplamda bir saati bulmaz.
Değer akış haritası bu iki süreyi aynı sayfaya koyar. Mike Rother ve John Shook'un "Learning to See" kitabıyla yaygınlaşan yöntem, karmaşık çizim araçları gerektirmez; kalem, kağıt, kronometre ve sahada geçirilmiş bir gün yeterlidir. Aşağıda bir otomotiv yan sanayi atölyesinden temsili bir ürün ailesiyle haritanın nasıl çıkarıldığını, stok günlerinin ve katma değerli sürenin nasıl hesaplandığını anlatıyoruz.
 Tam boyut
İçindekiler
Değer akış haritası nedir, ne işe yarar?
Değer akış haritası, bir ürünün fabrikadaki malzeme ve bilgi akışının basit sembollerle çizilmiş resmidir. Haritanın amacı tek tek makineleri değil, akışın bütününü görmek ve beklemelerin nerede biriktiğini bulmaktır.
Haritada üç şey birlikte görünür:
- Malzeme akışı: tedarikçiden müşteriye, proses kutuları ve aralarındaki stok üçgenleri.
- Bilgi akışı: müşteri siparişinin, tahminin ve üretim emirlerinin kimden kime, nasıl ve ne sıklıkla gittiği.
- Zaman çizgisi: haritanın altında, stokta bekleme günleri ile proses sürelerinin yan yana yazıldığı basamaklı çizgi.
İki harita çizilir: bugünkü durum ve hedeflenen gelecek durum. Bugünkü durum ne kadar dürüst çizilirse, gelecek durum o kadar gerçekçi olur.
Haritaya hangi ürünle başlanır?
Bir ürün ailesiyle başlanır: aynı ya da çok benzer proses adımlarından geçen parçalar. Bütün fabrikanın tek haritası çizilmez; çizilirse okunmaz.
Ürün ailesini bulmak için parçalar satırlara, prosesler sütunlara yazılır ve her parçanın geçtiği adımlar işaretlenir. Aynı adımlardan geçen parçalar bir ailedir. Temsili örneğimizde aile, bir koltuk iskeleti için üretilen dört braketten oluşuyor: hepsi pres, kaynak, fason kataforez kaplama ve montaj-paketleme adımlarından geçiyor.
İlk haritada en yüksek cirolu ya da en çok şikayet gelen aile seçilir. Sınırlar da baştan çizilir: "kapıdan kapıya", yani malzemenin fabrikaya girdiği andan çıktığı ana kadar.
Değer akış haritası çıkarılan atölyelerde en çok şaşırtan kalem genellikle fasondaki stoktur. Fasoncudaki ve yoldaki malzeme fabrikanın içinde görünmediği için kimse sayısını bilmez; harita için fasoncuyla yapılan tek bir mutabakat, birkaç günlük teslim süresinin daha önce hiç hesaba katılmadığını ortaya çıkarabilir.
Haritada her proses kutusuna hangi veriler yazılır?
Her proses kutusunun altına bir veri kutusu çizilir. Veriler masa başında değil sahada, kronometre ve gözle toplanır; sistemdeki standart süreler yalnız karşılaştırma için kullanılır.
| Veri | Anlamı | Nereden alınır? |
|---|---|---|
| Çevrim süresi (C/T) | Bir parçanın o prosesten çıkma aralığı, saniye | Kronometre, birkaç ölçümün ortalaması |
| Hazırlık süresi (C/O) | Kalıp ya da ürün değişim süresi | Duruş kayıtları, gözlem |
| Çalışma oranı | Planlanan sürenin ne kadarında makine çalışıyor | Duruş kayıtları, OEE verisi |
| Operatör sayısı | Prosesteki kişi sayısı | Sahada sayım |
| Vardiya ve net süre | Günlük kullanılabilir süre | Vardiya düzeni |
| Parti büyüklüğü | Bir kalıp bağlamada üretilen miktar | Planlamacı, iş emirleri |
| Fire oranı | Proseste atılan parça | Üretim bildirimleri |
Proses kutularının arasına stok üçgeni çizilir ve içine o gün sayılan miktar yazılır. Sayım haritanın çizildiği gün yapılır; dünkü rapordan alınmaz. Çevrim süresinin nasıl ölçüldüğü ve takt zamanıyla ilişkisi çevrim süresi ve takt zamanı yazısında.
Stok günü nasıl hesaplanır?
Stok günü, bir noktadaki stoğun müşterinin kaç günlük ihtiyacını karşıladığıdır: stok günü = o noktadaki stok miktarı / günlük müşteri talebi.
Hammadde gibi farklı birimdeki stoklar önce parça eşdeğerine çevrilir. Örnek (temsili rakamlarla): braket ailesinin günlük müşteri talebi 1.500 adet, bir braket 0,8 kg sac kullanıyor.
- Bobin sac stoku 16.800 kg. Parça eşdeğeri = 16.800 / 0,8 = 21.000 adet. Stok günü = 21.000 / 1.500 = 14 gün.
- Pres ile kaynak arasında 7.500 adet. Stok günü = 7.500 / 1.500 = 5 gün.
- Kaynak sonrası, fasona sevk bekleyen 3.000 adet = 2 gün.
- Fasoncuda ve yolda 9.000 adet = 6 gün.
- Mamul deposunda 4.500 adet = 3 gün.
- Toplam teslim süresi = 14 + 5 + 2 + 6 + 3 = 30 gün.
Bu 30 gün, bugün fabrikaya giren bobinden çıkacak braketin ortalama olarak yaklaşık bir ay sonra müşteriye gideceği anlamına gelir. Teslim süresinin hesabı stokların ortalama olarak sırayla tükendiği varsayımına dayanır; kesin süre lot bazında izlenerek doğrulanır.
Katma değerli süre nasıl hesaplanır?
Katma değerli süre, parçanın üzerinde müşterinin para ödediği bir dönüşümün yapıldığı sürelerin toplamıdır. Haritada her prosesin çevrim süresi (ya da parçanın o prosesten geçerken işlem gördüğü süre) toplanır.
Aynı örnekte (temsili rakamlarla):
- Pres: 2 saniye (progresif kalıp, vuruş başına bir braket)
- Kaynak: 48 saniye (robot hücresi; iki istasyon paralel çalışıyor)
- Kataforez kaplama: parçanın banyo ve fırında geçirdiği yaklaşık 40 dakika = 2.400 saniye
- Montaj ve paketleme: 30 saniye
Toplam katma değerli süre = 2 + 48 + 2.400 + 30 = 2.480 saniye, yaklaşık 41 dakika.
Akış verimliliği = katma değerli süre / toplam teslim süresi. 30 takvim günü 30 × 24 × 60 = 43.200 dakikadır; 41,3 / 43.200 ≈ %0,1. Parça fabrikada geçirdiği sürenin binde birinde işlem görüyor, kalanında bekliyor.
Bu oran ilk bakışta şaşırtıcıdır ama alışılmadık değildir. Önemli olan sayının kendisi değil, bekleme günlerinin nerede yoğunlaştığıdır: bu örnekte bobin stoku (14 gün) ve fason (6 gün) toplam sürenin üçte ikisini oluşturuyor.
Kaynakta bir kontrol daha yapılır. Takt zamanı = günlük net süre / günlük talep = 2 vardiya × 7,5 saat × 3.600 / 1.500 = 36 saniye. Kaynak çevrimi 48 saniye ama iki istasyon paralel çalıştığı için etkin çevrim 24 saniye; takt zamanının altında. Tek istasyon olsaydı kaynak, akışın darboğazı olurdu.
Gelecek durum haritası nasıl çizilir?
Gelecek durum haritası, bugünkü haritadaki en büyük beklemelere birkaç somut değişiklik uygulanmış halidir. Hayali bir ideal değil, 6 ile 12 ay içinde ulaşılabilecek bir durumdur.
Örnekteki aile için olası değişiklikler:
- Bobin stoku: çelik servis merkeziyle aylık toplu alım yerine haftalık çağrı. 14 gün yerine 6 gün.
- Pres ile kaynak arası: plana göre itme yerine kasa sayısı sınırlı kanban süpermarketi. 5 gün yerine 2 gün. Bunun ön koşulu, pres kalıp değişiminin kısalması ve presin bu ailenin parçalarına daha sık dönebilmesidir.
- Fason sevki: haftada bir yerine haftada üç sevk, fasoncuyla dönüş süresi anlaşması. 2 + 6 gün yerine 1 + 3 gün.
- Mamul: müşterinin sevk çizelgesine göre 3 günden 2 güne.
Gelecek durumda toplam teslim süresi 6 + 2 + 1 + 3 + 2 = 14 güne iner. Katma değerli süre hiç değişmez; bütün kazanç beklemeden gelir. Bu, haritanın en önemli dersidir: teslim süresini kısaltmak için makineleri hızlandırmak çoğu zaman gerekmez.
Her değişiklik bir sorumlu ve tarihle iş listesine yazılır. Harita bu listeyle birlikte asılmazsa birkaç hafta içinde duvardaki bir çizime dönüşür.
Sık yapılan hatalar
- Haritayı masa başında çizmek: sistemdeki standart süreler ve dünkü stok raporu gerçek akışı göstermez. Sahada yürüyün, sayın, ölçün.
- Bütün fabrikayı tek haritaya sığdırmak: okunmaz. Bir ürün ailesi seçin.
- Bilgi akışını atlamak: malzemenin neden beklediği çoğu zaman bilgi akışındadır: haftalık plan, gecikmeli sipariş girişi, fasona tek gün sevk.
- Fason adımını "dışarıda" diye boş bırakmak: fasonda ve yolda geçen günler teslim süresinin büyük parçası olabilir.
- Gelecek durumu iş listesine bağlamamak: harita güzel çizilir, hiçbir şey değişmez.
- Bir kez çizip bırakmak: değişiklikler uygulandıkça bugünkü durum yeniden çizilmelidir.
PakERP One'da haritanın verisi
PakERP One değer akış haritası çizmez; harita kağıtta ya da tabloda çizilir. Haritanın sayılarının önemli bir kısmı ise programdaki kayıtlardan alınabilir:
- 8107 Ürün Ağacı: şemada operasyon sırası, tezgah, fason adımları, hazırlık ve birim süre. Haritanın proses kutuları ve standart süreleri buradan çıkar; sahada ölçülen sürelerle karşılaştırılır.
- Stok Durumu (sağ tık): operasyon bazlı stokta her operasyonun çıktısı ayrı nitelik olarak tutulduğundan, aradaki stok üçgenleri depo ve nitelik kırılımında doğrudan okunur.
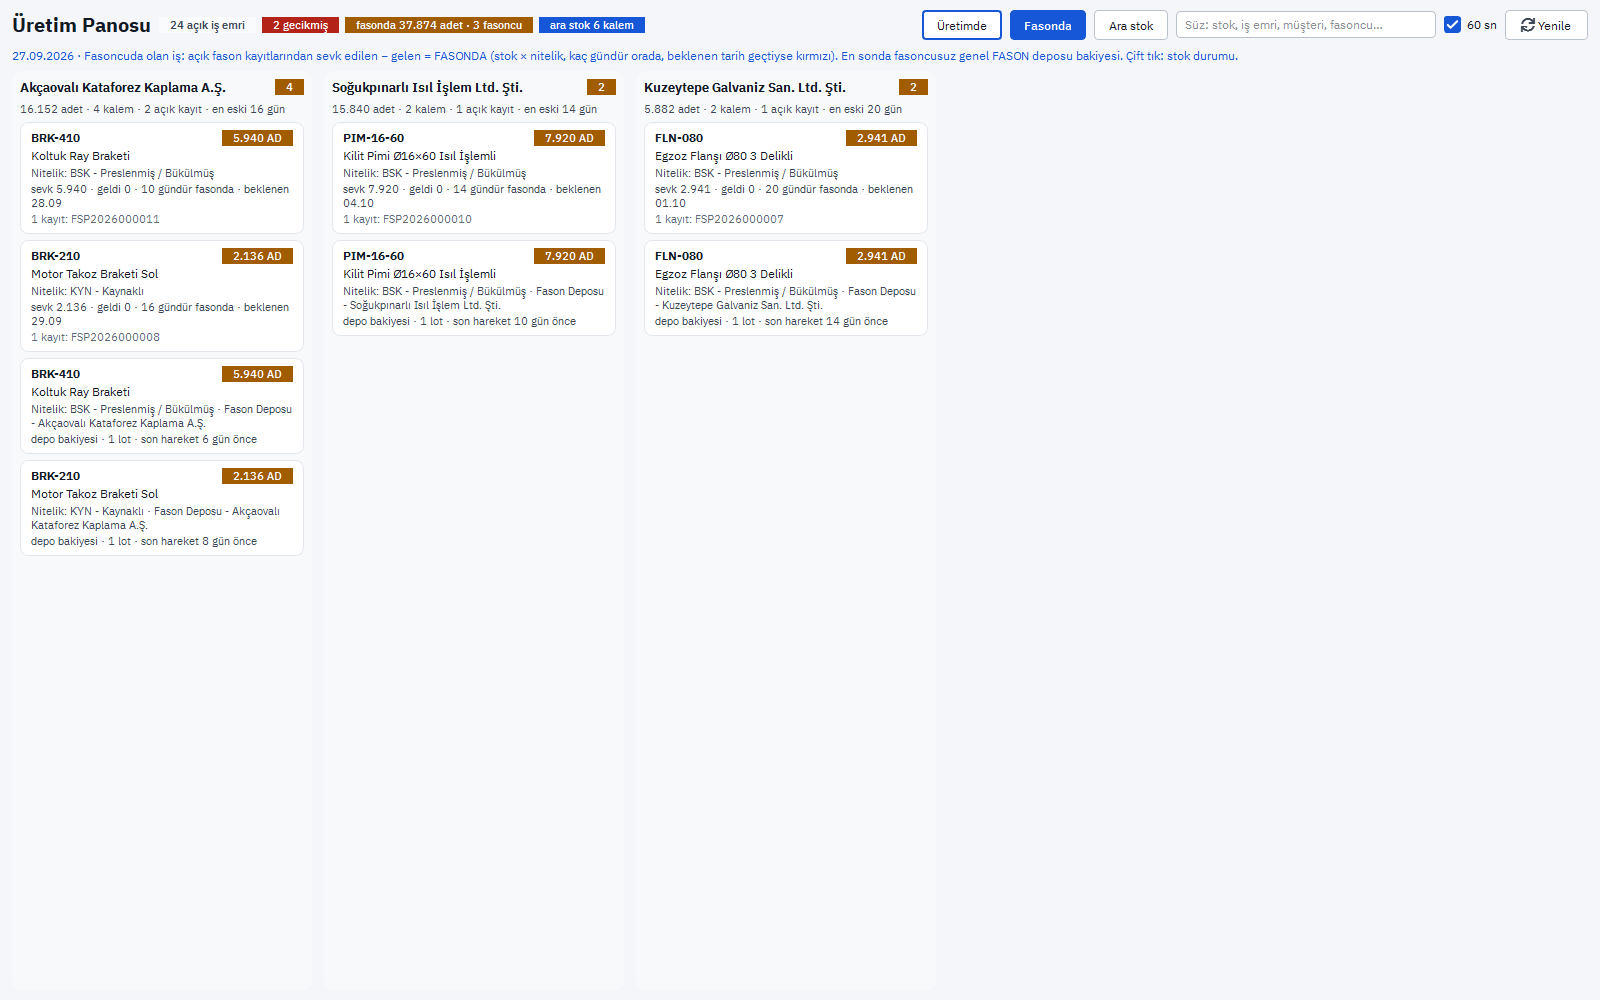
- Üretim Panosu (8120'den açılır): "Ara stok" görünümü fason dışı depolardaki nitelikli yarı mamul bakiyesini, "Fasonda" görünümü fasoncu bazında açık miktarı ve kaç gündür orada beklediğini gösterir.
- 8127 Fason Stok Mutabakatı: fasoncudaki miktarın kayıtla karşılaştırılması; haritadaki fason stok üçgeni için.
- 8135 İzlenebilirlik: bir lot ya da iş emri numarası yazılınca hammadde alışından üretim ve fason aşamalarına, müşteri sevkiyatına kadar soldan sağa şema. Belgelerin tarihleri, tek bir lotun fabrikada gerçekte kaç gün geçirdiğini gösterir; hesaplanan teslim süresinin sağlaması budur.
- 8121 Üretim Bildirimleri: iyi ve fire adet, başla ve bitir saati; fire oranı ve gerçekleşen süreler.
Program ve bulut sunucu ücretsizdir. Fason tarafı için fason takibi sayfasına bakabilirsiniz.
Konuyla ilgili: Yalın Üretimde 7 İsraf (Muda) Nedir, Nasıl Bulunur?.