Kanban, bir sonraki istasyonun tükettiği kadarını üretmeye ya da sipariş etmeye dayanan bir çekme sistemidir. Her kasa ya da kutuya bir kart bağlıdır; kasa boşalınca kart üretici istasyona döner ve yalnız o kart kadar üretim yapılır. Kart sayısı ara stoku sınırlar. Kanban adedi şöyle hesaplanır: N = günlük talep × yenileme süresi (gün) × (1 + emniyet payı) / kasa miktarı. Talebi düzenli, tekrarlı parçalarda iyi çalışır.
Pres bölümü haftalık plana göre üretir, kaynak hattı da önündeki sıraya göre çalışır. İkisi aynı haftalık plandan beslendiği halde aralarındaki alanda her zaman bir şey yanlıştır: bir braketten dokuz kasa birikmiştir, kaynağın şu an beklediği diğer braketten tek parça yoktur. Pres ustası planı yaptığını söyler, kaynak ustası parça beklediğini. İkisi de doğrudur.
Kanban bu sorunu planın değil tüketimin yönettiği bir düzenle çözer: kaynak hattı bir kasa kullanınca pres yalnız o kasayı yeniden doldurur. Aşağıda kanbanın nasıl çalıştığını, kart türlerini, iki kutu sistemini ve en çok sorulan sorunun cevabını, yani kaç kart gerektiğinin hesabını anlatıyoruz.
 Tam boyut
İçindekiler
- Kanban nedir, itme sisteminden farkı ne?
- Kanban kartında neler yazar, kaç tür kart vardır?
- İki kutu sistemi nedir, nasıl kurulur?
- Kanban kartı adedi nasıl hesaplanır?
- Kanban kuralları nelerdir?
- Kanban panosu nasıl okunur?
- Kanban hangi parçalarda uygun değildir?
- Sık yapılan hatalar
- PakERP One'da kanbanı destekleyen kayıtlar
- Sık sorulan sorular
Kanban nedir, itme sisteminden farkı ne?
Kanban, Japonca "kart" ya da "işaret" anlamına gelir ve Toyota üretim sisteminde gelişen bir çekme yöntemidir. Üretim emri plandan değil, tüketen istasyondan gelen karttan doğar.
| Konu | İtme (plana göre üretim) | Çekme (kanban) |
|---|---|---|
| Üretimi ne başlatır? | Haftalık plan, iş emri | Boşalan kasadan dönen kart |
| Ara stok | Planın doğruluğuna bağlı, sınırsız birikebilir | Kart sayısı × kasa miktarı ile sınırlı |
| Talep değişince | Plan yeniden yapılana kadar eski hızla üretilir | Kartlar daha yavaş ya da hızlı döner, üretim kendiliğinden ayarlanır |
| Uygun olduğu yer | Siparişe özel, düzensiz, ilk kez yapılan işler | Düzenli, tekrarlı, standart kasada akan parçalar |
Kanban planlamayı ortadan kaldırmaz. Müşteri talebi, toplam kapasite ve hammadde hâlâ planlanır; kanban yalnız istasyonlar arasındaki günlük "neyi, kaç tane" kararını tüketime bağlar. Siparişe özel üretimle stoğa üretim arasındaki seçim için MTO ve MTS yazısına bakabilirsiniz.
Kanban kartında neler yazar, kaç tür kart vardır?
Kart, bir kasanın kimliğidir. Üzerinde en az şunlar yazar: parça no ve adı, kasa tipi ve kasa miktarı, üreten istasyon, tüketen istasyon, stok adresi ve kart no (ör. 7 / 20).
Üç tür kart yaygındır:
- Üretim kanbanı: üretici istasyona "bu kasayı yeniden doldur" der. Pres önündeki kanban panosuna asılır.
- Çekme (taşıma) kanbanı: tüketen istasyonun, üreticinin önündeki stok alanından kasa almasını sağlar. İki istasyon birbirinden uzaksa kullanılır.
- Tedarikçi kanbanı: satın alınan malzemede kullanılır; boşalan kasanın kartı satınalmaya ya da doğrudan tedarikçiye gider.
Kart numarası önemlidir. Kayıp kart, sistemden sessizce bir kasa eksilmesi demektir; haftalık kart sayımı bu yüzden yapılır.
Kanbana yeni geçen hatlarda ilk ayın en sık görülen sorunu kartların bir çekmecede ya da operatör önlüğünün cebinde unutulmasıdır. Kart panoya dönmediği için pres üretmez, kaynak hattı durur ve suç sisteme atılır. Kart dönüş noktasını herkesin her gün önünden geçtiği yere koymak bu sorunun yarısını çözer.
İki kutu sistemi nedir, nasıl kurulur?
İki kutu sistemi, kartın yerine kutunun kendisinin işaret olduğu en basit kanbandır. Rafta aynı malzemeden iki kutu durur; birinden kullanılır, o boşalınca ikincisine geçilir ve boş kutu yenileme işaretidir.
Vida, somun, perçin, kaynak teli, eldiven, ambalaj bandı gibi ucuz ve sürekli kullanılan malzemede çok iyi çalışır. Ayrı bir sayım ya da sipariş takibi gerektirmez.
Bir kutunun miktarı, yenileme süresi boyunca yetecek kadar olmalıdır. Formül: kutu miktarı = günlük tüketim × (yenileme süresi + emniyet günü).
Örnek (temsili rakamlarla): montaj hattında M8 flanşlı somun günde 600 adet kullanılıyor, tedarikçiden 5 iş günde geliyor, 1 gün emniyet isteniyor. Kutu miktarı = 600 × (5 + 1) = 3.600 adet. Birinci kutu boşaldığında ikinci kutuda 3.600 adet vardır; yeni somunlar 5 gün sonra gelirken ikinci kutuda hâlâ 600 adet kalır.
Boşalan kutunun sipariş noktasına dönüştüğüne dikkat edin: mantık, emniyet stoku ve sipariş noktası hesabının görsel bir halidir.
Kanban kartı adedi nasıl hesaplanır?
Kanban adedi, yenileme döngüsü boyunca tüketilecek parçanın kasa miktarına bölünmesiyle bulunur.
Formül: N = D × L × (1 + α) / C
- D: günlük ortalama talep (adet)
- L: yenileme süresi (gün). Kartın dönüşü, üretici istasyondaki bekleme, kalıp değişimi, üretim ve taşıma toplamı.
- α: emniyet payı; talep ve yenileme süresi dalgalanması için (ör. 0,10)
- C: kasa miktarı (adet)
Örnek (temsili rakamlarla): pres bölümü ile kaynak hattı arasındaki sağ braket.
- Kaynak hattı günde 2.400 adet sağ braket kullanıyor (D = 2.400).
- Kart dönüşü yarım vardiya, pres kuyruğu ve kalıp değişimi 0,5 gün, üretim ve taşıma 0,5 gün; toplam L = 1,5 gün.
- Emniyet payı α = 0,10.
- Kasa 200 adet alıyor (C = 200).
- N = 2.400 × 1,5 × 1,10 / 200 = 19,8; yukarı yuvarlanarak 20 kart.
- En fazla ara stok = 20 × 200 = 4.000 adet; günlük talebin 1,67 katı.
Hesabın en güçlü kaldıracı L'dir. Presteki kalıp değişimi kısalıp pres bu parçaya daha sık dönebilirse L 1 güne iner ve aynı formül 14 kart verir (2.400 × 1 × 1,10 / 200 = 13,2, yukarı yuvarlanarak 14). Ara stok 4.000'den 2.800 adede düşer. Kalıp değişimini kısaltma yöntemi SMED yazısında.
Kanban kuralları nelerdir?
Kanban, birkaç basit kurala herkes uyduğu sürece çalışır. Kurallardan biri delindiğinde sistem sessizce itme sistemine geri döner.
- Kartsız üretim yapılmaz. Pres boş kaldığında "nasılsa lazım olur" diye üretim yapmak, kart sayısının sınırladığı stoku deler.
- Kartsız kasa taşınmaz. Her dolu kasada kartı vardır.
- Kart üzerindeki miktar kadar üretilir; fazlası ya da eksiği yoktur.
- Hatalı parça tüketen istasyona gönderilmez; kanbandaki kasa iyi parça içerir.
- Kartlar sıraya göre işlenir; panoya ilk düşen kart önce üretilir.
- Kart sayısı yalnız belirli aralıklarla ve hesapla değiştirilir; günlük keyfe göre kart eklenmez, çıkarılmaz.
Üçüncü kural en çok pres ve enjeksiyon gibi kalıp değişimi uzun olan yerlerde zorlanır: "kalıp bağlıyken iki kasa fazla basalım" isteği. Bunun cevabı kural esnetmek değil, kalıp değişimini kısaltmaktır.
Kanban panosu nasıl okunur?
Kanban panosu, üretici istasyonun önünde dönen kartların asıldığı yerdir ve sıranın yanında aciliyeti de gösterir. Yaygın düzende her parçanın bir satırı vardır ve satır üç renge bölünür.
- Yeşil bölge: panoda az kart var, sahada kasaların çoğu dolu. Üretici bu parçaya henüz dönmek zorunda değil.
- Sarı bölge: kart sayısı yenileme süresi boyunca tüketilecek miktara yaklaştı; parça sıraya alınmalı.
- Kırmızı bölge: sahada yalnız emniyet payı kadar kasa kaldı; parça öncelikli üretilir.
Yukarıdaki 20 kartlık braket örneğinde kırmızı sınır emniyet payına denk gelen 2 kart, sarı sınır ise yenileme döngüsüne denk gelen 18 kart civarında olur; panoya 18 kart birikmişse sahada iki dolu kasa kalmış demektir. Pres ustası sabah panoya baktığında hangi kalıbı önce bağlayacağını bu renklerden okur. Bir parça sürekli kırmızıda bekliyorsa kart sayısı ya da yenileme süresi yeniden hesaplanmalıdır.
Kanban hangi parçalarda uygun değildir?
Talebi düzensiz, siparişe özel ya da çok düşük adetli parçalarda kanban stok bağlar ama karşılığını vermez. Yılda iki kez gelen bir siparişin parçası için kart döndürmek, o parçayı aylarca rafta tutmak demektir.
Pratik bir ayrım: son altı ayda her hafta çekilen, talebi haftadan haftaya çok oynamayan parçalar kanbana uygundur. Diğerleri sipariş ve ürün ağacından hesaplanan ihtiyaçla, yani MRP ile yönetilir. Aynı fabrikada ikisi yan yana çalışır: sık kullanılan bağlantı elemanları ve tekrarlı yarı mamuller kanbanla, müşteriye özel parçalar iş emriyle.
Sık yapılan hatalar
- Kart sayısını tahminle koymak: çok kart stoku şişirir, az kart hattı durdurur. Hesapla başlayın, gözlemle ayarlayın.
- Talep değişince kartı güncellememek: müşteri adetleri yarıya indiğinde aynı 20 kart, gereğinin iki katı stok demektir.
- Kayıp kartları izlememek: her kayıp kart sistemden bir kasa siler; haftalık kart sayımı yapılmalı.
- Düzensiz talepli parçayı kanbana almak: rafta yaşlanan stok.
- Kanbanı stoğu kaydetmemek için kullanmak: kanban ara stoğu sınırlar, ama kayıt dışı bırakmaz; ara stok sistemde görünmelidir. Ayrıntı yarı mamul stok takibi yazısında.
PakERP One'da kanbanı destekleyen kayıtlar
PakERP One'da kanban kartı basan ya da kart döngüsünü izleyen ayrı bir ekran yoktur; kartlar fiziksel olarak hatta yönetilir. Program, kanbanın çevresindeki stok ve iş emri kaydını tutar:
- 301 Stok Kartları: iki kutu sistemindeki malzeme için kartta emniyet (kritik) stok seviyesi girilir; bu seviye ikinci kutunun miktarı olarak kullanılabilir. Emniyet Stok Raporu seviyenin altına inen kartları listeler.
- 322 Satınalma Talepleri ve 218 Talep Havuzu: tedarikçi kanbanı için boşalan kutunun talebi açılır, satınalmacı havuzdan 203 Satınalma Siparişine çevirir.
- 8120 İş Emirleri: panoya dönen üretim kartı için iş emri açılır; her operasyon ayrı iş emri numarası taşır. Yazdır ▾ ile alınan iş emri formunda barkod ve QR bulunur.
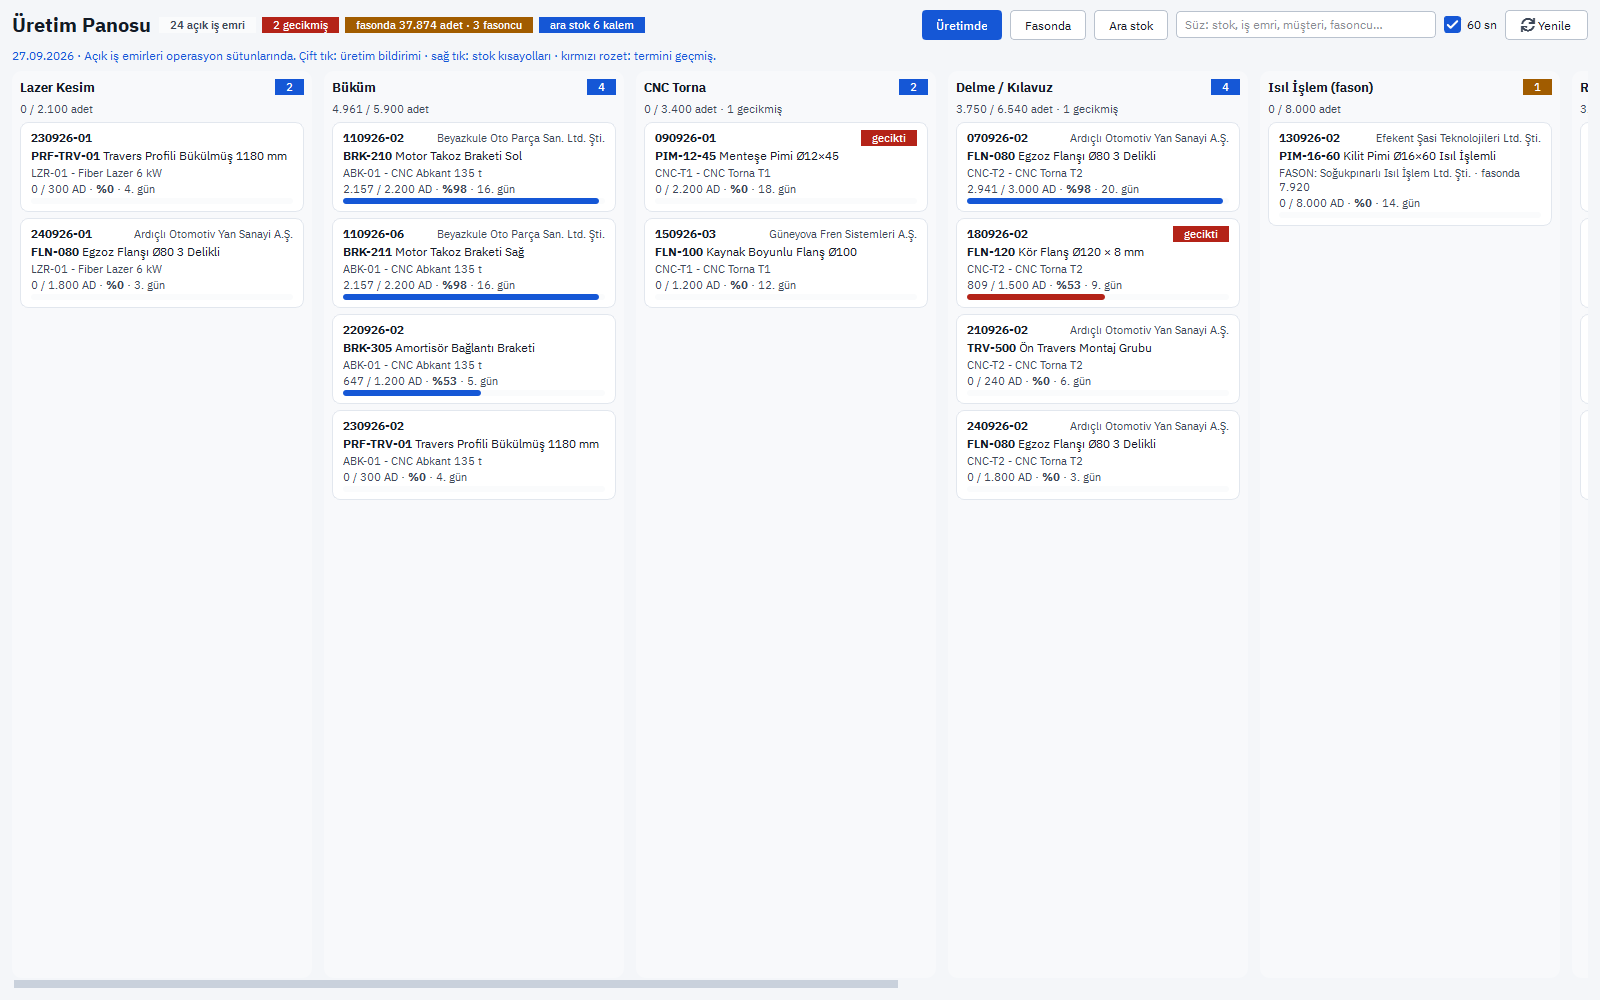
- Üretim Panosu (8120'den açılır): açık iş emirlerini operasyon sütunlarında kart olarak gösterir; "Ara stok" görünümü fason dışı depolardaki nitelikli yarı mamul bakiyesini verir. Bu pano çekme sisteminin kendisi değildir; iş emirlerinin ve ara stoğun görsel özetidir.
- Stok Durumu (sağ tık): parçanın depo ve nitelik kırılımında bakiyesi; kanban alanındaki stoğun sistemdeki karşılığı.
Program ve bulut sunucu ücretsizdir. Ayrıntı üretim modülü sayfasında.
Konuyla ilgili: Yalın Üretimde 7 İsraf (Muda) Nedir, Nasıl Bulunur?.