Kapasite planlama, önümüzdeki günlerde açık iş emirlerinin her tezgahtan kaç saat isteyeceğini, tezgahın o günlerde kaç saat çalışabileceğiyle karşılaştırmaktır. Yük, iş emri miktarı çarpı çevrim süresi artı hazırlık süresinden çıkar; kapasite, vardiya saatinden planlı duruşlar düşülerek bulunur. Ücretsiz bir ERP'de rota, iş emri ve üretim bildirimi varsa bu hesap için gereken veri hazırdır; ayrı çizelgeleme modülü olmadan da tezgah yükü Excel'e alınıp okunabilir.
Yeni bir sipariş geldi: 8.000 adet braket, teslim üç hafta sonra. Kabul edilebilir mi? Bu sorunun cevabı satışta değil, 250 tonluk presin önümüzdeki üç haftada kaç saat boş olduğunda gizlidir. Pres zaten iki müşterinin işiyle doluysa yeni siparişin termini ya kayar ya da başka bir iş geri itilir. Bunu sipariş alınmadan önce bilen firma müşteriye gerçek bir tarih söyler; bilmeyen firma tarihi söyler, sonra üretimde kavga çıkar.
Kapasite planlama bu bilginin adıdır: hangi tezgah, hangi hafta, ne kadar dolu. Hesabı zor değildir, zor olan verinin toplanmasıdır. Aşağıda tezgah yükünün nasıl hesaplandığı, darboğazın nasıl bulunduğu, yük fazlaysa ne yapılacağı ve bir ücretsiz ERP programında bu iş için hangi verinin aranacağı var. Haftalık planın kendisi üretim planlama yazısının konusu; burada yalnız kapasite tarafı anlatılıyor.
 Tam boyut
İçindekiler
- Kapasite planlama nedir, MRP'den farkı ne?
- Tezgah yükü nasıl hesaplanır?
- Darboğaz tezgah nasıl bulunur?
- Sonsuz kapasite mi, sonlu kapasite mi?
- Yük kapasiteyi aşıyorsa ne yapılır?
- Kapasite verisi nereden gelir, nasıl güncel tutulur?
- Ücretsiz ERP'de kapasite planlama için ne aranmalı?
- PakERP One'da tezgah yükü ve kapasite
- Sık sorulan sorular
Kapasite planlama nedir, MRP'den farkı ne?
Kapasite planlama, belirli bir dönemde tezgahlardan istenen iş saatinin, tezgahların o dönemde verebileceği iş saatiyle karşılaştırılmasıdır. MRP malzemeyi sorar: "bu iş emirleri için hangi hammaddeden ne kadar, ne zaman gerekli". Kapasite planlama zamanı ve makineyi sorar: "bu iş emirleri hangi tezgahta kaç saat sürecek, o tezgahın o kadar saati var mı". İkisi birbirini tamamlar; malzemesi hazır ama tezgahı dolu bir iş de, tezgahı boş ama sacı gelmemiş bir iş de üretilemez. MRP tarafı MRP yazısında ayrıntılı anlatıldı.
Kapasite iki düzeyde bakılır. Kaba kapasite, aylık ya da haftalık düzeyde tezgah gruplarına bakar: "pres grubu ekim ayında yüzde kaç dolu". Ayrıntılı kapasite, tek tezgah ve gün düzeyinde bakar: "250 tonluk pres perşembe günü hangi iş emirlerini basacak". Küçük ve orta ölçekli bir atölye için kaba kapasite çoğu zaman yeter; ayrıntılı çizelgeleme, veri düzeni oturmadan denenirse plan ilk gün bozulur.
Tezgah yükü nasıl hesaplanır?
Bir tezgahın yükü, o tezgaha atanmış açık iş emirlerinin kalan miktarı çarpı birim çevrim süresi, artı her iş emri için bir hazırlık süresidir. Kapasitesi ise dönemdeki vardiya saatinden planlı duruşlar (mola, yemek, planlı bakım) düşülerek bulunur. Yükün kapasiteye oranı doluluktur.
| Kalem | Nereden gelir | Örnek |
|---|---|---|
| Kalan miktar | İş emri eksi üretim bildirimleri | 3.000 adet kaldı |
| Çevrim süresi | Rota (operasyon tanımı) | Parça başına 20 saniye |
| Hazırlık süresi | Rota ya da geçmiş iş emirleri | Kalıp değişimi 40 dakika |
| Yük | Hesap | 3.000 × 20 sn + 40 dk = 17,3 saat |
| Kapasite | Vardiya takvimi eksi planlı duruş | Haftada 5 gün × 2 vardiya × 7,5 saat = 75 saat |
| Doluluk | Yük / kapasite | Tüm açık işler 90 saatse yüzde 120 |
Rakamlar örnek içindir; kendi tezgahınızın çevrim ve hazırlık sürelerini rotaya siz yazarsınız. Hazırlık süresini atlamak en yaygın hesap hatasıdır: küçük partilerde kalıp değişimi, basma süresinden uzun sürebilir. Bir tezgahta beş ayrı iş emri varsa beş kalıp değişimi vardır; bunlar toplanmadan doluluk olduğundan düşük görünür.
Fason adımı yük hesabına girer mi?
Kaplama ya da ısıl işlem fasoncudaysa o operasyonun yükü sizin tezgahınıza değil fasoncunun teslim süresine yazılır. Yük tablosunda fason adımı süre olarak (üç iş günü gibi) tutulur, saat olarak değil. Fason tarafı fason takibi yazısında.
Yük tablosunu ilk kez çıkaran atölyelerde en sık görülen sonuç, darboğazın sanıldığı tezgah olmamasıdır. Herkes büyük presi dolu bilir; tablo ise kartların tek ölçüm masasında ya da kaplama dönüşünde biriktiğini gösterir. Bu yüzden ilk tablo, yatırım kararından önce çıkarılmalıdır.
Darboğaz tezgah nasıl bulunur?
Darboğaz, doluluğu en yüksek olan ve önündeki işler yığılan tezgahtır; bütün hattın çıkışını o belirler. Yük tablosu tezgah bazında çıkarıldığında darboğaz kendini gösterir: bir tezgah yüzde 120 doluyken diğerleri yüzde 60'ta kalıyorsa hattın hızı yüzde 120'deki tezgahın hızıdır. Diğer tezgahlara yeni iş vermek üretimi artırmaz, ara stok yığar.
Darboğaz her zaman en pahalı makine değildir. Küçük bir atölyede çoğu zaman tek kaynak robotu, tek kaplama havuzu ya da tek ölçüm masasıdır. Sahada kolay bir işaret vardır: önünde en çok palet bekleyen tezgah darboğazdır. Kayıt varsa aynı şey ilerleme ekranında da görünür, o operasyon sütununda kartlar birikir.
- Darboğaz tezgahta hazırlık süresini kısaltmak, diğer tezgahlara yatırım yapmaktan daha çok çıktı getirir.
- Darboğazın kalite kontrolü tezgahtan önce yapılmalı; hatalı parçayı darboğazda işlemek kapasiteyi boşa harcar.
- Darboğazın mola saati kaydırılarak makine sürekli çalıştırılır, operatör değişir.
- Darboğazdaki duruşlar ilk analiz edilecek duruşlardır; yöntemi OEE yazısında anlatıldı.
Sonsuz kapasite mi, sonlu kapasite mi?
Sonsuz kapasite yaklaşımı, her iş emrini termin tarihinden geriye doğru rotadaki sürelerle yerleştirir ve tezgahın o gün dolu olup olmadığına bakmaz; sonra doluluğu raporlar, çakışmayı planlamacı çözer. Sonlu kapasite yaklaşımı tezgahın boş saatini arar ve işi oraya koyar; çakışma olmaz ama termin kayabilir. Çoğu ERP programı, ücretsiz ERP dahil, birinci yolu kolayca sunar; ikincisi ayrı bir çizelgeleme aracı ister.
Küçük ve orta ölçekli atölye için sonsuz kapasite artı gözle düzeltme genellikle daha iyi sonuç verir. Nedeni basit: sonlu çizelgeleme, rotadaki her sürenin doğru olmasını ister; sürelerden biri yanlışsa bütün çizelge yanlıştır. Sonsuz kapasite ise "perşembe pres yüzde 140 dolu" der, gerisini ustabaşına bırakır. Ustabaşı da hangi işin bir gün kayabileceğini müşteriyi bildiği için planlamacıdan daha iyi bilir.
Yük kapasiteyi aşıyorsa ne yapılır?
Sıra bellidir: önce yükü azaltın, sonra kapasiteyi artırın, en son termini kaydırın. Kapasite artırmak para ister, termin kaydırmak müşteri ister; yük azaltmak çoğu zaman yalnız dikkat ister.
- Öncelik: aynı hafta içinde termini en yakın ve cezası en yüksek iş öne alınır. Stok için üretilen iş emirleri geriye çekilir.
- Parti birleştirme: aynı kalıpla basılan iki iş emri art arda alınır; bir kalıp değişimi kazanılır.
- Alternatif tezgah: rotada ikinci tezgah tanımlıysa iş oraya kaydırılır; daha yavaş olsa da boş duran tezgah darboğazı rahatlatır.
- Fason: kesme ya da kaplama gibi dışarıda yapılabilen adım fasoncuya verilir; fason irsaliyesiyle takip edilir.
- Ek vardiya ya da hafta sonu: yalnız darboğaz tezgah için, geçici olarak.
- Termin görüşmesi: müşteriye kısmi sevk önerilir: ilk 3.000 adet bu hafta, kalan gelecek hafta.
Bu kararlar yük tablosu olmadan da verilir; farkı, tablo varken kararın öğle arasında değil bir hafta önceden verilmesidir.
Kapasite verisi nereden gelir, nasıl güncel tutulur?
Kapasite hesabının üç veri kaynağı vardır: rotadaki süreler, açık iş emirlerinin kalan miktarı ve vardiya takvimi. İlkini bir kez girersiniz, ikincisi üretim bildirimiyle kendiliğinden güncellenir, üçüncüsü ayda bir değişir. Süreler ise zamanla bozulur: yeni kalıp daha hızlı basar, yaşlanan tezgah yavaşlar. Üretim bildiriminde başla ve bitir saati giriliyorsa gerçek çevrim süresi hesaplanır ve rotadaki süre onunla düzeltilir. Bildirim girilmeyen atölyede kapasite planı geçen yılın süreleriyle yapılır. Ücretsiz ERP ile çalışan atölyede de kural aynıdır: bildirimi girilmeyen tezgahın kapasitesi bilinmez.
Tezgah başında girilen veri burada işe yarar; ayrıntısı tezgah başı tablet paneli yazısında. Rotadaki süreler üç ayda bir gerçek bildirimlerle karşılaştırılırsa yük tablosu inanılır kalır.
Ücretsiz ERP'de kapasite planlama için ne aranmalı?
Bir ücretsiz ERP programında ayrı bir çizelgeleme modülü aramak yerine şu dört şeyi aramak daha doğru: operasyon bazlı rota (her adımda tezgah ve süre), iş emrinin operasyon düzeyinde açılması, üretim bildirimiyle kalan miktarın düşmesi ve listelerin Excel'e çıkması. Bu dördü varsa tezgah yükü tablosu Excel'de bir özet tabloyla kurulur ve her hafta yenilenir. Yoksa, ne kadar gelişmiş görünürse görünsün, kapasite hesabı elle yapılır.
Lisans ücreti olmayan programların bir kısmında rota yalnız malzeme listesidir, operasyon ve tezgah alanı yoktur; bu durumda yük hesabı için başlangıç noktası eksiktir. Seçim yaparken sorulacak diğer sorular seçim hataları yazısında.
PakERP One'da tezgah yükü ve kapasite
PakERP One'da ayrı bir sonlu kapasite çizelgeleme modülü yoktur; kapasite planı rota, iş emri, üretim bildirimi ve raporların birlikte kullanımıyla kurulur. Hepsi bu ücretsiz ERP programının içindedir.
- 8107 Ürün Ağacı: reçete ve rota aynı sürükle-bırak şemada; her operasyona tezgah ve fason adımı tanımlanır. Yük hesabının süre tarafı buradan gelir.
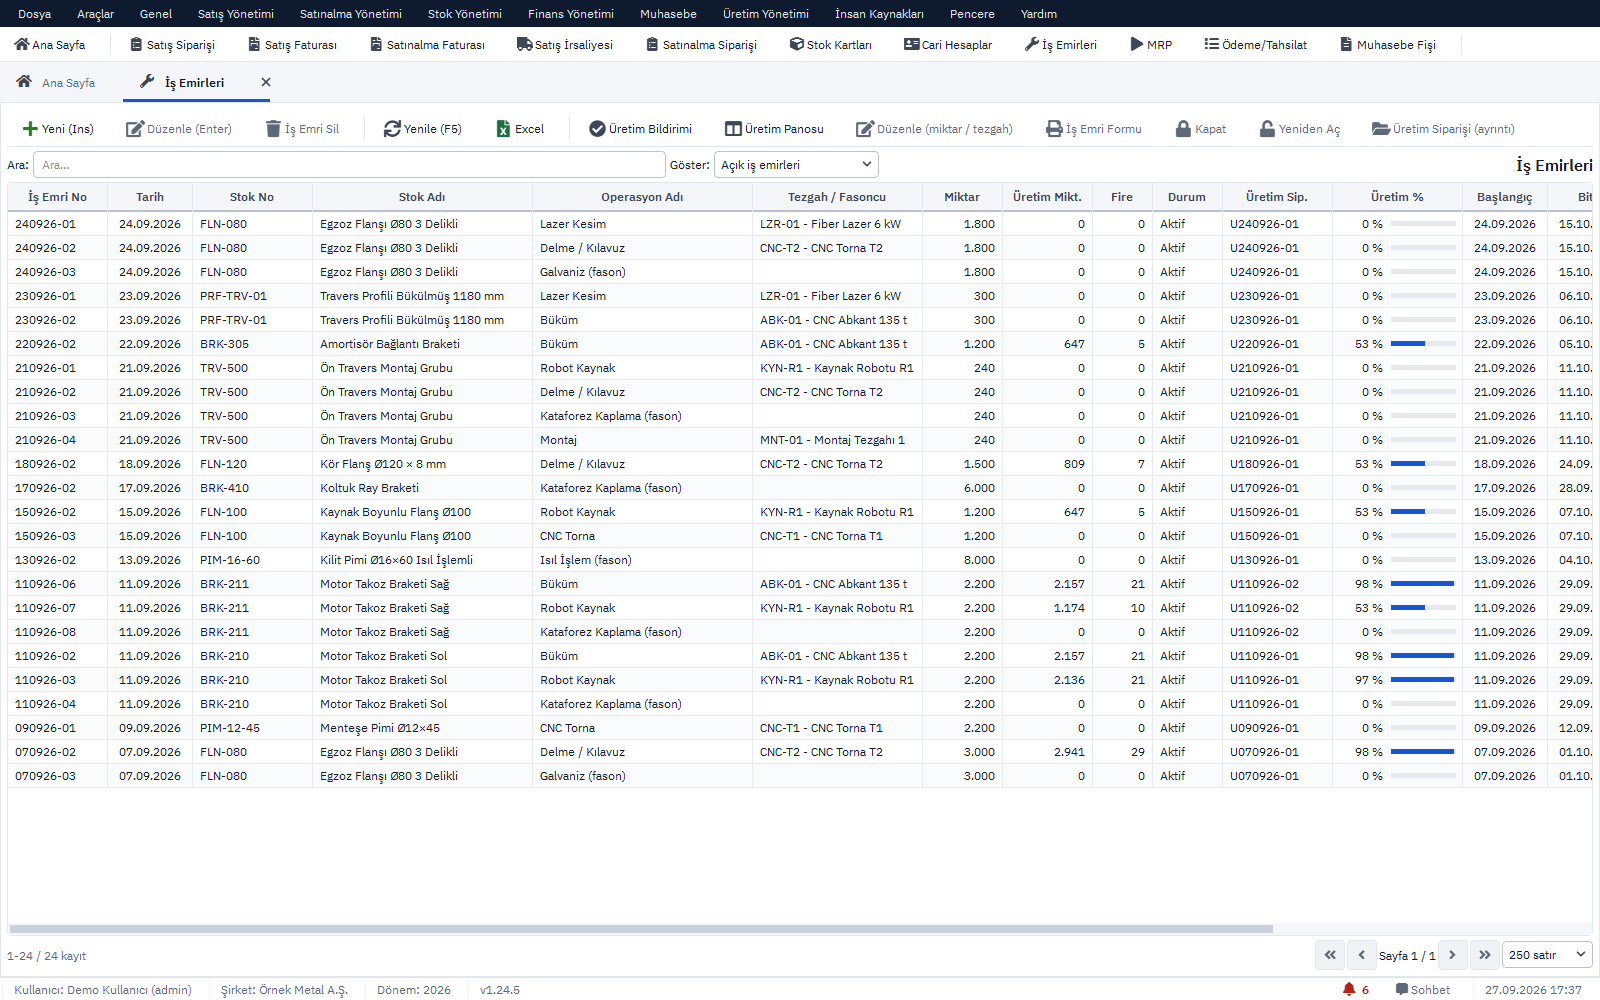
- 8120 İş Emirleri: her operasyon ayrı iş emri numarası alır (GGAAYY-NN); listede tezgah, fasoncu, termin, müşteri ve ilerleme çubuğu sütun olarak durur. Listeyi tezgaha göre sıralayıp "Raporlar ▾" ile Excel'e almak haftalık yük tablosunun ilk adımıdır.
- Yeni İş Emri: mamul ve miktar girilince rota akışı, hammadde ihtiyacı ve eldeki stokla üretilebilir miktar görünür; malzeme ve kapasite aynı anda okunur.
- 8121 Üretim Bildirimleri: iyi ve fire adet, başla ve bitir saati girilir; kalan miktar düşer, gerçek süre rotadaki süreyle karşılaştırılabilir. Sahadan giriş için ücretsiz Android uygulaması kullanılır.
- Üretim Panosu: açık iş emirleri operasyon sütunlarında kart olarak durur; hangi sütunda kart biriktiği darboğazı gösterir. "Fasonda" görünümü dışarıdaki partileri fasoncu bazında, kaç gündür beklediğiyle verir.
- 103 Satış Siparişleri: satır bazlı teslim takibi; geciken satır kırmızı, 7 gün kalan sarı. Yük fazlaysa hangi satırın kaydırılabileceği buradan seçilir.
- Üretimden veri toplama: tezgah durumu, duruş ve OEE aynı kayıtlardan hesaplanır; darboğaz tezgahın kaybı burada okunur.
Üretim modülünün tamamı Üretim & İş Emri sayfasında; ekran adımları üretim kılavuzunda.