Davul-tampon-ip, üretim planını darboğaz makinenin hızına göre kuran yöntemdir. Davul darboğazın çizelgesidir ve bütün hattın ritmini belirler. Tampon, darboğazın önüne konan zaman payıdır; önceki tezgahlardaki aksaklık darboğazı aç bırakmasın diye vardır. İp ise malzemenin hatta ne zaman verileceğini darboğaza bağlar: salım tarihi, darboğazdaki başlangıçtan tampon süresi kadar öncedir.
Pazartesi sabahı planlama masası. Bu hafta yetişmesi gereken 14 iş emri var ve hepsi kesime aynı anda verilmiş. Kesim hızlı; çarşamba öğlene kadar bütün sacları kesip bitiriyor. Sonra kaynak robotunun önünde 40 palet birikiyor, cuma akşamı hâlâ yarısı bekliyor. Kesim çok çalıştı, sevkiyat yine gecikti.
Darboğaz bulunduktan sonra sorulması gereken soru şudur: plan kimin hızına göre yapılacak? Davul-tampon-ip, bu soruya "darboğazın" cevabını veren ve kısıtlar teorisinden gelen bir planlama yöntemidir. Darboğazın nasıl bulunacağı darboğaz makine yazısında anlatıldı; sıradaki adım, bulunan darboğaza göre planı kurmak, tamponu ölçmek ve malzemenin hatta ne zaman verileceğine karar vermektir.
 Tam boyut
İçindekiler
- Davul-tampon-ip yöntemi nedir?
- Davul çizelgesi nasıl kurulur?
- Tampon süresi ne kadar olmalı?
- İp: malzeme hatta ne zaman verilir?
- Tampon renkleri neyi gösterir, ne zaman müdahale edilir?
- Bu yöntemle müşteriye termin nasıl verilir?
- Davul-tampon-ipte sık yapılan hatalar
- PakERP One'da darboğaza göre plan
- Sık sorulan sorular
Davul-tampon-ip yöntemi nedir?
Davul-tampon-ip, bütün fabrikayı darboğazın çizelgesine bağlayan basit bir planlama kuralıdır. Üç parçası vardır ve her biri sahada somut bir şeye karşılık gelir.
- Davul: darboğaz tezgahın iş sırası. Fabrikanın ne kadar ürün çıkaracağını o belirler; diğer tezgahlar onun ritmine uyar.
- Tampon: darboğaza gelecek işin, darboğazın sırası gelmeden önce hazır olması için bırakılan zaman payı. Stok değil, süredir.
- İp: hatta yeni malzeme verilmesini darboğazın tüketimine bağlayan sinyal. Darboğaz bir iş bitirmeden ilk tezgaha yeni iş verilmez.
Klasik planlamada her tezgah kendi kapasitesine göre doldurulur. Sonuç, hızlı tezgahların önünde değil, darboğazın önünde biriken ara stoktur. Davul-tampon-ipte ise hızlı tezgahların boş durmasına bilerek izin verilir; boş duran kesim makinesi kayıp değildir, çünkü kestiği parçayı darboğaz zaten işleyemeyecekti.
Davul çizelgesi nasıl kurulur?
Davul çizelgesi, darboğazın önündeki işlerin termin sırasına ve hazırlık gruplarına göre dizilmesiyle kurulur. Önce yalnız darboğaz planlanır; diğer tezgahlar bu plana göre geriye ve ileriye doğru hesaplanır.
- Darboğazın net kapasitesini yazın: vardiya saati eksi mola, planlı bakım ve ortalama duruş.
- İşleri termin sırasına koyun: darboğazdan sonraki operasyonların süresi de hesaba katılarak, her işin darboğazdan en geç ne zaman çıkması gerektiği bulunur.
- Hazırlıkları gruplayın: aynı kalıbı ya da aparatı kullanan işler, terminleri izin veriyorsa art arda konur.
- Kapasiteyi aşmayın: haftalık toplam süre darboğaz kapasitesini aşıyorsa fazlası ya kaydırılır ya ek vardiyaya ya da fasona gider.
- Çizelgeyi dondurun: önümüzdeki iki üç günlük sıra değiştirilmez; acil iş ancak bilinçli bir kararla araya alınır.
Sıralama kurallarının ayrıntısı üretim çizelgeleme yazısında. Davul çizelgesi aynı zamanda müşteriye verilecek terminin de kaynağıdır: yeni sipariş, darboğazda boş yer bulunduğu tarihe göre söz alır.
Yöntemi deneyen atölyelerde ilk hafta en zor kabul edilen şey, kesim ya da pres operatörünün yarım gün boş beklemesidir. Ustabaşına bu boşluğun bakım, temizlik ve hazırlık için kullanılacağı baştan söylendiğinde direnç azalır. Darboğaz tezgahın yanına günlük iş sırasını gösteren bir liste asmak da ipin kopmasını önleyen en ucuz araçtır.
Tampon süresi ne kadar olmalı?
Tampon süresi, bir işin malzeme salımından darboğazın önüne gelene kadar geçen gerçekçi sürenin biraz üstünde tutulur. Sahada sık kullanılan başlangıç kuralı, bu yoldaki ortalama akış süresinin yaklaşık iki katıdır; sonra gözlemle küçültülür ya da büyütülür.
Örnek: bir saç parça, kesim ve büküm aşamalarından geçip kaynak robotuna (darboğaz) geliyor. Kesim ve bükümdeki işlem süreleri toplam 4 saat; ama bekleme, taşıma ve kalite kontrolle birlikte iş ortalama 1,5 iş gününde robotun önüne ulaşıyor.
- Ortalama akış süresi: 1,5 gün
- Başlangıç tamponu: 1,5 × 2 = 3 gün
- Gözlem: dört hafta boyunca işler robota hiç gecikmeden geldi ve çoğu robotun önünde bir günden fazla bekledi.
- Karar: tampon 2 güne indirilir, ara stok azalır.
Tampon gereğinden kısaysa darboğaz zaman zaman iş bekler ve kaybedilen saat bütün fabrikanın kaybı olur. Gereğinden uzunsa darboğazın önünde palet yığını oluşur ve teslim süresi uzar. Doğru tampon, darboğazı nadiren aç bırakan en kısa süredir.
İp: malzeme hatta ne zaman verilir?
Malzeme, işin darboğazdaki planlanan başlangıcından tampon süresi kadar önce hatta verilir. Formül düz metinle: salım tarihi = darboğaz başlangıç tarihi − tampon süresi.
Tampon 2 iş günü olan bir haftanın salım listesi şöyle çıkar (örnek):
| İş emri | Robotta başlangıç | Tampon | Malzeme salımı |
|---|---|---|---|
| A (braket) | Çarşamba 08:00 | 2 gün | Pazartesi 08:00 |
| B (montaj sacı) | Çarşamba 14:00 | 2 gün | Pazartesi 14:00 |
| C (köşebent) | Perşembe 08:00 | 2 gün | Salı 08:00 |
| D (taşıyıcı) | Cuma 08:00 | 2 gün | Çarşamba 08:00 |
Bu listeye uyulduğunda kesim makinesi pazartesi sabahı hepsini birden kesmez. D işinin sacı çarşamba sabahına kadar rafta kalır. Erken salım yapılmadığı için ara stok küçük, darboğazın önü düzenli kalır. Malzemenin depoda hazır olup olmadığı ise salımdan önce kontrol edilmelidir; MRP hesabı salım tarihlerine göre yapılırsa eksik malzeme önceden görülür.
Tampon renkleri neyi gösterir, ne zaman müdahale edilir?
Tampon üçe bölünür ve her işin tampondan ne kadar tükettiğine göre renk verilir; kırmızıya giren iş hızlandırılır. Böylece "hangi iş acil" sorusu herkesin bağırmasıyla değil, tek bir kuralla cevaplanır.
| Bölge | Anlamı | Yapılacak |
|---|---|---|
| Yeşil (ilk üçte bir) | Tamponun azı harcandı, iş yolunda | Müdahale yok |
| Sarı (ikinci üçte bir) | İş beklenenden yavaş ilerliyor | Nerede beklediği bulunur, takibe alınır |
| Kırmızı (son üçte bir) | Darboğaza zamanında yetişmeyebilir | Öncelik verilir, gerekirse fazla mesai |
| Siyah (tampon bitti) | Darboğaz bu işi bekliyor ya da sıra kaçtı | Neden kaydedilir, plan düzeltilir |
Haftalık toplantıda kırmızıya düşen işlerin nerede beklediği sayılır. Aynı tezgah sürekli öne çıkıyorsa iki ihtimal vardır: ya tampon kısa ya da darboğaz yer değiştiriyor. Bu gözlem, tampon süresinin ayarlanmasında en güvenilir veridir.
Tampon nedenleri nasıl kaydedilir?
Kırmızıya ya da siyaha düşen her iş için tek satırlık bir neden yazılır: malzeme gelmedi, önceki tezgah arızalandı, kalite onayı bekledi, kalıp hazır değildi, fasondan geç döndü. Dört hafta sonra bu satırlar sayıldığında hangi nedenin tamponu en çok yediği ortaya çıkar. Çoğu atölyede ilk sırada beklenmedik bir neden çıkar; örneğin makine arızası değil, kalite onayını bekleyen paletler. İyileştirme çalışması da bu listenin ilk satırından başlar. Neden sayımının yöntemi pareto analizi yazısında.
Bu yöntemle müşteriye termin nasıl verilir?
Termin, yeni siparişin darboğazda boş yer bulduğu tarihe, darboğazdan sonraki operasyonların süresi ve bir sevkiyat payı eklenerek verilir. Fabrikanın toplam yüküne bakmak yerine yalnız darboğazın takvimine bakmak, termin vermeyi hızlandırır.
Örnek: davul çizelgesinde robotun önümüzdeki dokuz iş günü dolu. Yeni sipariş robotta 12 saat tutuyor ve onuncu güne sığıyor. Robottan sonra boya ve paketleme ortalama 2 gün sürüyor, sevkiyat için de 1 gün pay bırakılıyor. Termin: bugünden itibaren 10 + 2 + 1 = 13 iş günü. Malzeme salımı ise robottaki başlangıçtan tampon kadar önce, yani sekizinci gün yapılır.
Bu hesap satış ekibinin elinde de olmalıdır. Satışçı darboğazın dolu olduğunu bilmeden söz verirse davul çizelgesi her hafta bozulur ve tampon yönetimi anlamını yitirir. Termin verme kurallarının ayrıntısı doğru termin verme yazısında.
Davul-tampon-ipte sık yapılan hatalar
- Hızlı tezgahları boş bırakmamak: kesim boş kalmasın diye malzeme erken verilir, ip kopar ve ara stok geri gelir.
- Tamponu stok sanmak: tampon bir süredir; darboğazın önüne her iş için sabit adet koymak yöntemin mantığını bozar.
- Darboğazı mola ve vardiya değişiminde durdurmak: darboğazın kaybettiği her saat fabrikanın satışından düşer.
- Davul çizelgesini her gün değiştirmek: sık değişen sıra, tampondaki işlerin de sürekli yer değiştirmesine yol açar.
- Darboğazdan sonraki tezgahları unutmak: darboğazdan çıkan iş, sonraki boyahane ya da paketlemede beklemeye girerse kazanılan saat sevkiyata yansımaz.
- Fason adımını süreyle ölçmemek: kaplama fasoncusu darboğazsa davul onun sefer takvimidir.
PakERP One'da darboğaza göre plan
PakERP One'da bu yöntemin adıyla ayrı bir ekran yoktur; ancak davul, tampon ve ip için gereken veriler mevcut planlama ve üretim ekranlarından okunur. Program ücretsizdir.
- 8114 Kapasite (CRP): iş merkezlerinin dönem yükünü ve kapasitesini gösterir; darboğaz aday tezgahı buradan seçilir.
- 8115 Çizelge: iş emirlerinin tezgahlardaki sırası; darboğaz tezgahın sırası davul olarak kullanılır.
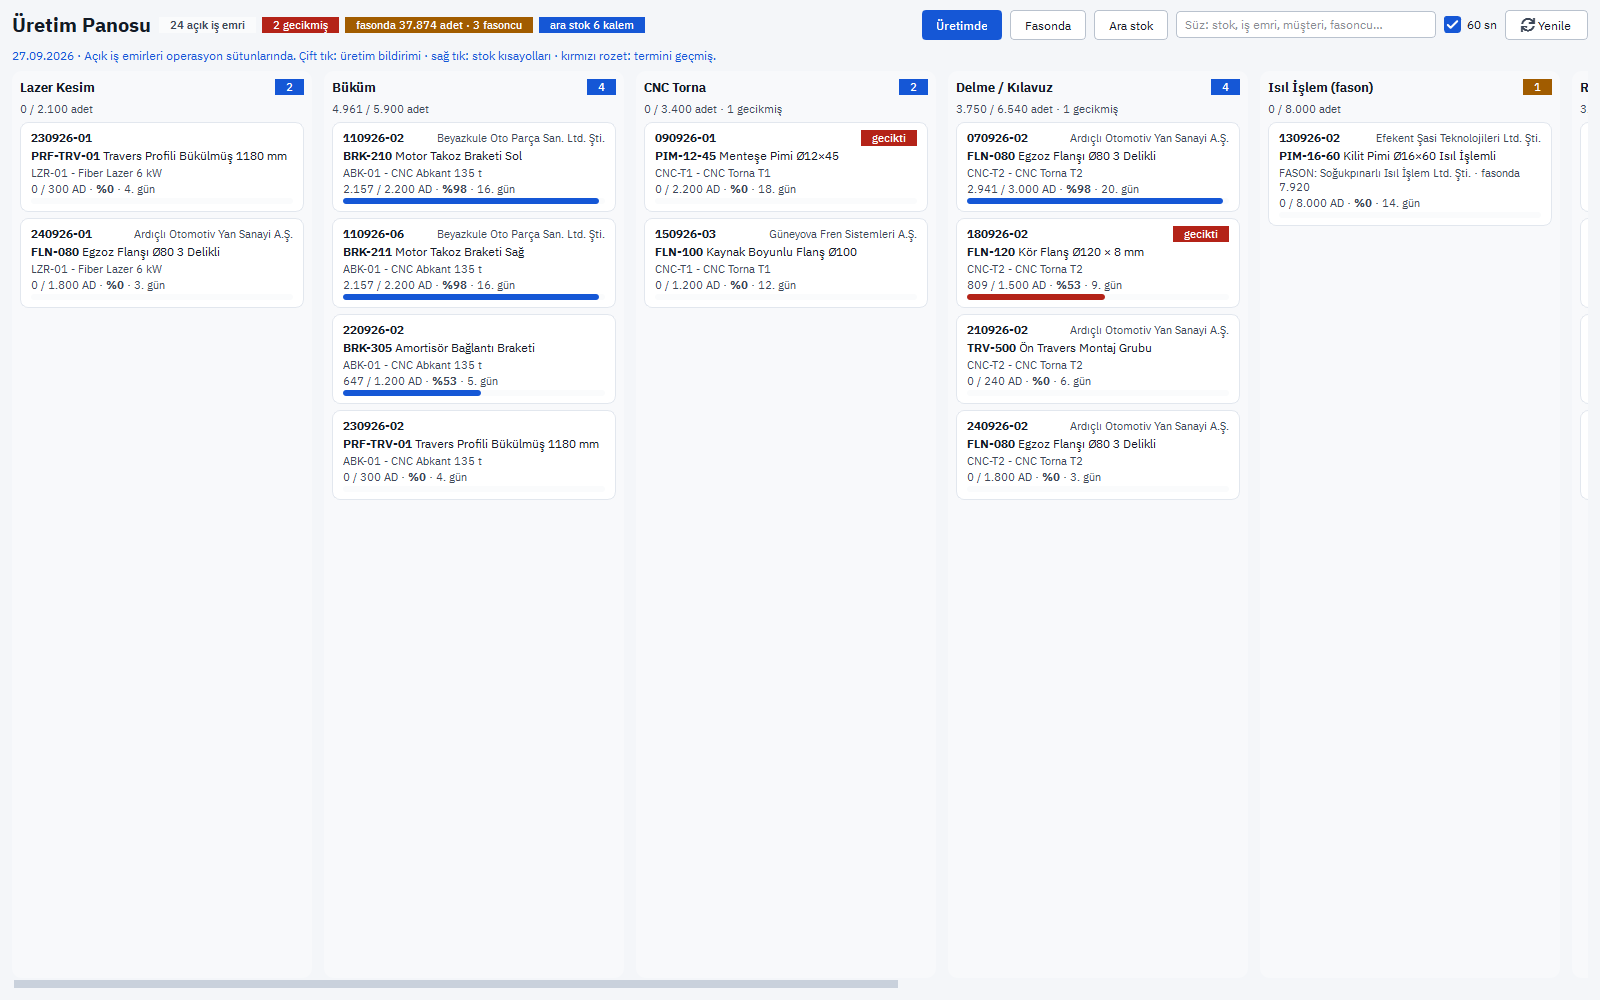
- 8120 İş Emirleri ve Üretim Panosu: her operasyon ayrı iş emri olduğu için darboğaz operasyonun önünde kaç iş beklediği operasyon sütunlarında görülür; geciken işler kartta işaretlenir.
- 8112 MRP: malzeme ihtiyacı iş emri tarihlerine göre hesaplanır; salım öncesi eksik malzeme görülür.
- 8121 Üretim Bildirimleri ve 8129 Duruş Kayıtları: darboğazın gerçek çıkışı ve kaybettiği saatler; tampon ayarı için veri buradan gelir.
- 103 Satış Siparişleri: satır bazlı teslim takibinde geciken satır kırmızı, yedi gün içindeki sarı görünür.
Planlama ekranlarının tamamı üretim modülü sayfasında.
Konuyla ilgili: Müşteriye Doğru Termin Nasıl Verilir? Hesap ve Örnek, OEE Nedir? Toplam Ekipman Etkinliği Nasıl Hesaplanır?.