Üretim planlama, belirli bir dönemde hangi üründen ne kadar, hangi tarihte ve hangi makine, personel ve malzemeyle üretileceğine karar verme işidir. Plan; talebi (sipariş ve tahmin), eldeki stoku, açık iş emirlerini, ürün ağacını ve tezgah kapasitesini birlikte okur. Adımlar sırasıyla talebi toplamak, net ihtiyacı hesaplamak, parti büyüklüğünü seçmek, kapasite ve malzemeyi kontrol etmek, iş emirlerini açıp sıralamak ve gerçekleşeni planla karşılaştırmaktır.
Pazartesi sabahı, saat dokuz. Satış müdürü üç yeni siparişi masaya koyuyor, ustabaşı 250 tonluk presteki kalıp değişimini anlatıyor, depo sorumlusu rulo sacın perşembe geleceğini söylüyor. Kimse yanlış bir şey söylemiyor ama herkes başka bir tabloya bakıyor. Hangi iş önce basılacak? Hangi sipariş bu hafta çıkacak? Hangi hammaddenin siparişi bugün verilmeli? Bu soruların ortak cevabı üretim planıdır.
Üretim planlama çoğu zaman büyük fabrikaların planlama departmanına ait bir iş gibi anlatılır. Oysa 15 kişilik bir pres atölyesinde de her gün yapılıyor; çoğunlukla ustabaşının kafasında ya da beyaz tahtada. Aşağıda planın ne olduğu, hangi veriyle kurulduğu, adım adım nasıl hazırlandığı ve en sık düşülen hatalar var. Ana üretim planı, darboğaz ve çizelgeleme gibi alt konular kendi yazılarına bağlanıyor.
 Tam boyut
İçindekiler
Üretim planlama nedir?
Üretim planlama, bir dönemde hangi üründen ne kadar, ne zaman ve hangi kaynakla üretileceğine önceden karar vermektir. Kaynak derken üç şey kastedilir: makine ve tezgah saati, personel ve malzeme. Plan bu üçünü satışın istediği tarihlerle aynı tabloda buluşturur.
Planın cevapladığı sorular basittir: ne satılacak, ne üretilebilir, ne alınmalı. Zorluk bu soruların birbirine bağlı olmasındadır. Sipariş var ama sac yoksa iş başlamaz; sac var ama pres doluysa iş yine bekler. Plan yapmayan firma da aslında plan yapar, yalnız bunu her sabah telefonla ve acil sipariş kavgasıyla yapar.
Planlama ile çizelgeleme aynı şey değildir. Plan "bu hafta hangi üründen kaç adet" sorusuna cevap verir; çizelge "pres perşembe günü hangi sırayla hangi iş emrini basacak" sorusuna. Sıralama kuralları üretim çizelgeleme yazısında ayrıca anlatılıyor.
Üretim planı hangi düzeylerde yapılır?
Üretim planı tek bir tablo değil, birbirini besleyen birkaç düzeydir. Uzun ufuklu düzey kaba, kısa ufuklu düzey ayrıntılıdır. Küçük bir atölye bunların hepsini ayrı ayrı yapmaz ama her düzeyin sorusunu bir yerde cevaplar.
| Düzey | Ufuk | Cevapladığı soru | Çıktısı |
|---|---|---|---|
| Satış ve operasyon planı | 6-18 ay, aylık | Hangi ürün grubundan ne kadar satıp üreteceğiz, vardiya sayısı yeter mi? | Aylık hacim, vardiya ve yatırım kararı |
| Ana üretim planı (MPS) | 8-12 hafta, haftalık | Hangi mamulden hangi hafta kaç adet? | Mamul bazında haftalık miktar |
| Malzeme planı (MRP) | Haftalık, günlük | Bunun için hangi hammadde ve yarı mamul ne zaman gerekli? | Satınalma ve alt iş emri önerileri |
| Kapasite planı | Haftalık | Tezgahların saati bu yüke yetiyor mu? | Tezgah bazında doluluk |
| Çizelge | 1-3 gün, vardiya | Hangi tezgah hangi sırayla hangi işi yapacak? | Tezgah başına iş sırası |
Mamul bazındaki haftalık plan ana üretim planı (MPS) yazısında örnek tabloyla, malzeme tarafı MRP yazısında anlatılıyor.
Planlamaya yeni başlayan atölyelerde ilk hafta planla gerçekleşen arasındaki fark genellikle büyük çıkar ve bu moral bozar. Fark çoğu zaman planın yanlışlığından değil, rotadaki sürelerin eski olmasından gelir. Birkaç haftalık üretim bildirimiyle süreler düzeltildiğinde plan kendiliğinden tutmaya başlar.
Plan için hangi veriler gerekir?
Plan beş veriyle kurulur: talep, ürün ağacı ve rota, stok, kapasite ve tedarik süreleri. Bunlardan biri eksikse plan ya malzemeyi ya da tezgahı atlar.
- Talep: kesin siparişler (satır bazında miktar ve teslim tarihi) ve henüz sipariş olmamış tahminler.
- Ürün ağacı ve rota: bir mamul için hangi hammaddeden ne kadar gerektiği, hangi operasyonların hangi tezgahta ve kaç saniyede yapıldığı. Ayrıntısı ürün ağacı (BOM) yazısında.
- Stok: eldeki mamul, yarı mamul ve hammadde; yoldaki satınalma siparişleri; başka işe ayrılmış (rezerve) miktarlar.
- Kapasite: vardiya takvimi, tezgah sayısı, planlı bakım günleri, fasoncunun teslim süresi.
- Tedarik süreleri: sacın, boyanın, ambalajın sipariş verildikten sonra depoya kaç günde geldiği.
Verinin güncel olması, çok olmasından daha önemlidir. Sayımı iki yıldır yapılmamış bir depo ya da rotada hâlâ eski kalıbın çevrim süresi yazan bir ürün, en iyi hesap yöntemini bile yanıltır.
Üretim planı adım adım nasıl yapılır?
Haftalık bir üretim planı yedi adımda hazırlanır. Sıra önemlidir: kapasiteye bakmadan malzeme sipariş etmek, malzemeye bakmadan iş emri açmak planı ilk günden bozar.
- Talebi toplayın. Önümüzdeki haftaların sipariş satırlarını ve tahminleri mamul bazında bir araya getirin.
- Net ihtiyacı hesaplayın. Net ihtiyaç = brüt talep − eldeki mamul stoku − açık iş emirlerinde kalan miktar + emniyet stoku.
- Parti büyüklüğünü seçin. Kalıp değişimi uzunsa küçük partiler tezgahı hazırlıkla doldurur; çok büyük partiler depoyu doldurur.
- Kapasiteyi kontrol edin. Her operasyon için yük = miktar × çevrim süresi + hazırlık süresi; bunu tezgahın o haftaki saatiyle karşılaştırın.
- Malzemeyi kontrol edin. Ürün ağacından hammadde ihtiyacını çıkarın, eldeki ve yoldaki stokla karşılaştırın, eksik olanın siparişini tedarik süresine göre verin.
- İş emirlerini açın ve sıralayın. Termine ve darboğaz tezgaha göre iş sırasını belirleyin.
- Takip edin ve güncelleyin. Her gün üretim bildirimleriyle gerçekleşeni görün, hafta sonunda planla karşılaştırın.
Örnek hesap
Örnek: bir braketten bu hafta 6.000 adet sipariş var. Depoda 1.500 adet mamul duruyor, açık iş emrinde 2.000 adet kalmış, emniyet stoku 500 adet. Net ihtiyaç = 6.000 − 1.500 − 2.000 + 500 = 3.000 adet. Pres çevrim süresi 12 saniye ise 3.000 × 12 sn = 36.000 sn = 10 saat; kalıp değişimi 45 dakika eklenince bu iş presten yaklaşık 10,75 saat ister. Rakamlar örnektir, şirket verisi değildir. Aynı hafta pres başka işlerle 70 saat doluysa ve haftalık kapasite 75 saatse, bu parti sığmaz; ya bölünür ya da termin konuşulur. Hangi tezgahın hattı yavaşlattığı darboğaz makine yazısında.
Plan ne sıklıkla güncellenmeli?
Üretim planı haftada bir hazırlanır, her gün kısa bir kontrolle düzeltilir. Her acil sipariş geldiğinde planı baştan yazmak ise planı kağıt üstünde bırakır.
Pratik bir düzen şöyledir: perşembe ya da cuma gelecek haftanın planı çıkarılır, pazartesi sabahı üretim, satınalma ve sevkiyatla paylaşılır. Her sabah 15 dakikalık toplantıda dünün bildirimleri, geciken işler ve eksik malzeme konuşulur. Planın ilk iki üç günü dondurulur; bu bölgeye yalnız müdürün onayıyla iş sokulur. Daha ilerideki günler serbesttir, yeni siparişler oraya yerleşir.
Dondurulmuş bölge sahada en çok itiraz gören kuraldır ama en çok işe yarayan da odur. Bugün kalıbı bağlanmış işi söküp başka iş bağlamak, iki hazırlık süresi ve yarım kalmış bir parti demektir.
Sık yapılan hatalar
Plan çoğu zaman hesap hatasından değil, eksik veriden ve disiplinsizlikten bozulur. En sık görülenler:
- Kapasiteye bakmadan yalnız sipariş listesinden plan yapmak.
- Hazırlık (kalıp değişimi) süresini yük hesabına katmamak.
- Fason operasyonun süresini unutmak; kaplama ya da ısıl işlem dönüşünü bir gün sanmak.
- Stok kayıtlarına güvenmediği için planı herkesin kendi saydığı rakamla yapması.
- Açık iş emirlerini kapatmamak; planın bitmiş işleri hâlâ yük sanması.
- Planı yalnız planlamacının bilgisayarında tutmak, sahaya ve satınalmaya ulaştırmamak.
- Planla gerçekleşeni hiç karşılaştırmamak; aynı hatanın her hafta tekrar etmesi.
Planın tutup tutmadığı nasıl ölçülür?
En basit ölçü plan uyum oranıdır: plan uyum oranı = haftada planlanan miktarı ve tarihiyle tamamlanan iş emri sayısı / planlanan iş emri sayısı × 100. Örnek: hafta başında 40 iş emri planlandı, 31'i tam miktarla zamanında bitti. Plan uyumu 31 / 40 × 100 = yüzde 77,5 olur.
Bu oran tek başına yetmez; müşteriye yansıyan sonucu da ölçmek gerekir. Müşteri tarafındaki karşılığı zamanında teslim oranı yazısında. Uyum düşük çıktığında sebep çoğu zaman üç yerden birindedir: malzeme geç geldi, tezgah arızalandı ya da plan dışı acil iş sokuldu. Sebep her hafta not edilirse, bir ay sonra hangi sorunun önce çözülmesi gerektiği kendiliğinden görünür.
PakERP One'da üretim planlama
PakERP One'da planlama ekranları Üretim Yönetimi menüsündedir ve satış, stok, satınalma kayıtlarıyla aynı veritabanını kullanır. Program ücretsizdir; planlama ekranları için ayrı bir modül bedeli yoktur.
- 103 Satış Siparişleri: satır bazlı teslim takibi; geciken satır kırmızı, 7 gün kalan sarı. Planın talep tarafı buradan okunur.
- 8111 Satış Tahminleri ve 8110 MPS: sipariş olmamış talep tahmin olarak girilir, mamul bazında ana üretim planı hazırlanır.
- 8112 MRP ve 8113 planlanan siparişler: ürün ağacına göre hammadde ve yarı mamul ihtiyacı çıkar, satınalma ve üretim önerileri listelenir.
- 8114 CRP ve 8115 çizelge: kapasite ihtiyacı ve tezgah bazında iş sırası.
- 8107 Ürün Ağacı: reçete ve operasyonlar sürükle-bırak şemada; her operasyona tezgah ve süre tanımlanır.
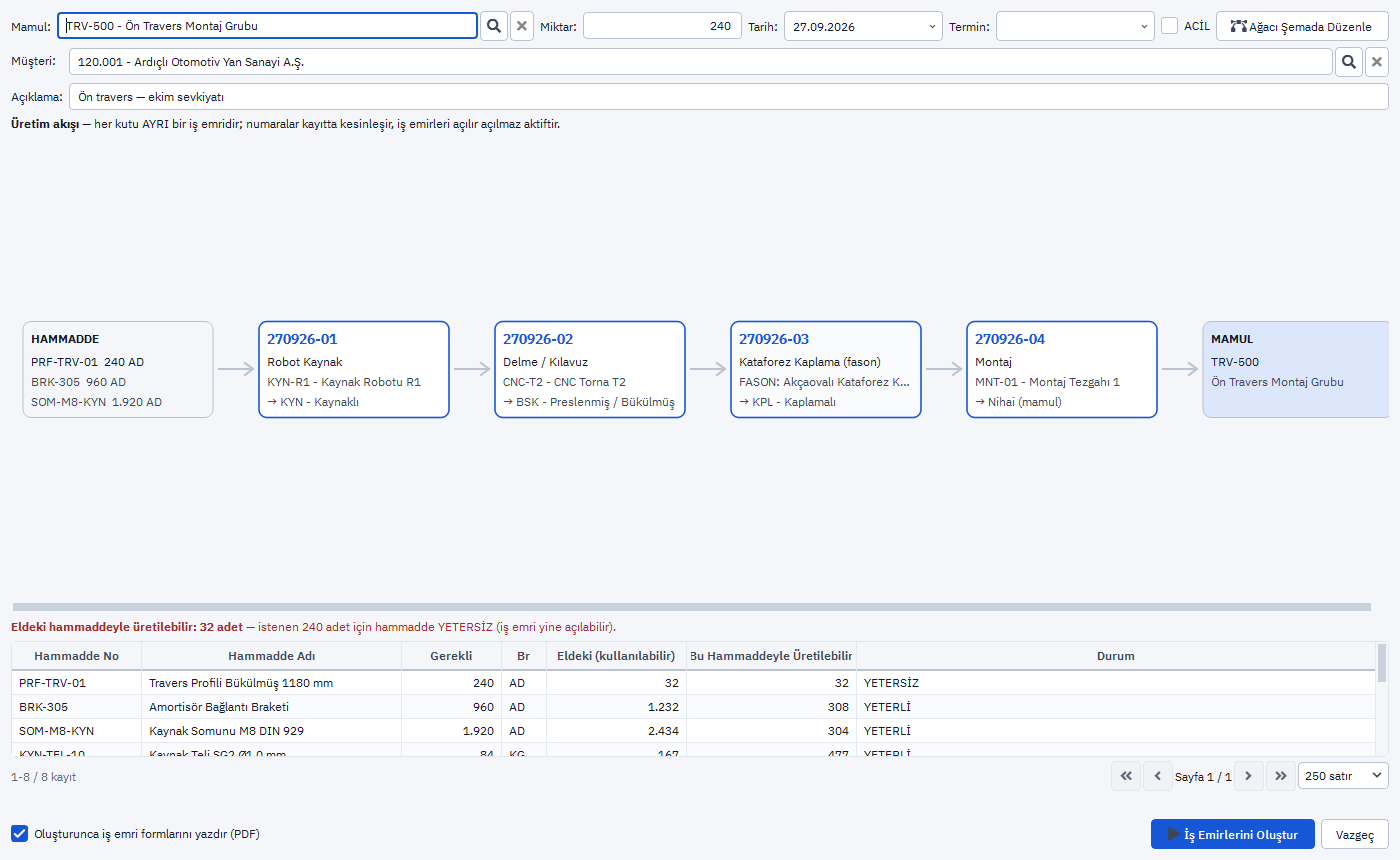
- 8120 İş Emirleri: yeni iş emrinde mamul ve miktar girilince operasyon akışı, hammadde ihtiyacı ve eldeki stokla üretilebilir miktar görünür; her operasyon ayrı iş emri numarası (GGAAYY-NN) alır.
- 8121 Üretim Bildirimleri ve Üretim Panosu: iyi ve fire adet sahadan, Android uygulamasıyla da girilir; panoda hangi operasyonda iş biriktiği görünür.
Ayrıntılı ekran anlatımı kullanım kılavuzunun üretim bölümünde.