PPAP, yeni ya da değişen bir parçanın seri üretim koşullarında müşteri şartlarını karşıladığını kanıtlayan onay sürecidir. Numune partisi seri kalıp, seri makine ve seri malzemeyle üretilir, tüm ölçüleri ve testleri yapılır, kontrol planı ve FMEA gibi belgelerle birlikte müşteriye sunulur. Dosyanın özeti parça sunum garantisidir (PSW). Müşteri onaylamadan seri sevkiyat başlamaz; numune partisi ayrı lotla izlenir.
PPAP çoğu fabrikada bir klasör olarak düşünülür: müşteri istediğinde doldurulan, onaylandıktan sonra rafa kalkan bir belge yığını. Oysa klasörün her sayfası sahada yaşanmış bir işin kanıtıdır. Ölçüm raporu, belirli bir günde, belirli bir kalıpla basılmış parçaları anlatır; malzeme sertifikası belirli bir rulonun döküm numarasına aittir.
Bu bağ koptuğunda sorun onaydan aylar sonra ortaya çıkar. Müşteri denetimde numune partisinin hangi rulodan basıldığını sorar ya da seri üretimde bir ölçü kayar ve onaylı numunenin koşulları hatırlanmaz. PPAP'ı baştan sahadaki kayıtlara bağlı yürütmek, bu iki sorunu da önler: dosyadaki her rakam bir lota, bir iş emrine ve bir tarihe dayanır.
 Tam boyut
İçindekiler
- PPAP nedir, ilk numune onayından farkı var mı?
- PPAP ne zaman gerekir?
- PPAP dosyasında hangi belgeler bulunur?
- PPAP sunum seviyeleri nelerdir?
- İlk numune süreci adım adım nasıl yürütülür?
- Numune partisi neden ayrı lotla izlenmeli?
- PPAP onayından sonra ne değişir?
- Sık yapılan hatalar
- PakERP One'da ilk numune sürecini destekleyen kayıtlar
- Sık sorulan sorular
PPAP nedir, ilk numune onayından farkı var mı?
PPAP (üretim parçası onay süreci), otomotiv tedarik zincirinde yeni ya da değişen bir parçanın seri üretime uygunluğunu kanıtlayan süreçtir. İlk numune onayı ise aynı ihtiyacın genel adıdır; amaç her ikisinde de aynıdır.
Farklar yöntemdedir. Amerikan kökenli müşteriler genellikle AIAG PPAP el kitabına göre dosya ister. Alman otomotiv müşterileri ise VDA 2'ye göre ilk numune raporu isteyebilir. Otomotiv dışındaki sektörlerde (beyaz eşya, makine, savunma) müşteri kendi ilk numune formunu verir. Hangi yöntemin kullanılacağı müşterinin tedarikçi kalite el kitabında yazar ve ilk okunacak belge odur.
Hangi yöntem olursa olsun özü değişmez: numune, seri koşullarda üretilmiş olmalıdır. Prototip kalıpla, elle ayarlanmış tezgahta ya da laboratuvar malzemesiyle yapılmış parça PPAP numunesi sayılmaz.
PPAP ne zaman gerekir?
Yeni bir parça seri üretime girerken ve seri üretimdeki bir parçada müşteriyi etkileyebilecek bir değişiklik olduğunda. Müşteriye bildirilmeden yapılan değişiklik, parça ölçüleri tutsa bile şartname ihlalidir.
- Yeni parça ya da yeni müşteri
- Teknik resim veya malzeme şartnamesinde revizyon
- Yeni kalıp, ek kalıp ya da kalıbın büyük tadilatı
- Üretimin başka bir makineye, hatta ya da fabrikaya taşınması
- Hammadde tedarikçisinin ya da fason operasyonu yapan firmanın değişmesi
- Proses yönteminde değişiklik (örneğin kaynak yönteminin ya da ısıl işlem çevriminin değişmesi)
- Uzun süre üretilmeyen bir parçanın yeniden üretime alınması
Fasoncu değişikliği en sık atlanan maddedir. Kaplamacıyı değiştirmek içeride bir satınalma kararıdır; müşteri açısından ise prosesin bir parçası değişmiştir.
Yeni parça projelerinde en çok zaman kaybettiren konu genellikle ölçüm değil, hammadde sertifikası ile numune partisini eşleştirmektir. Numune için kullanılan rulonun döküm numarası baştan lot kaydına yazılırsa dosya hazırlığının en uzun adımı birkaç dakikaya iner.
PPAP dosyasında hangi belgeler bulunur?
AIAG yönteminde dosya 18 elemandan oluşur; hangilerinin sunulacağını sunum seviyesi belirler. Aşağıdaki tablo elemanları ve sahada nereden geldiklerini gösteriyor.
| Eleman | Ne gösterir | Sahadaki kaynağı |
|---|---|---|
| Tasarım kayıtları, değişiklik belgeleri | Geçerli resim ve revizyon | Müşteri resmi, revizyon listesi |
| Müşteri mühendislik onayı | Gerekiyorsa müşteri onayı | Müşteri yazışması |
| Tasarım FMEA, proses FMEA | Riskler ve önlemler | Kalite ve üretim ekibi |
| Proses akış şeması | Operasyon sırası | Rota ve ürün ağacı |
| Kontrol planı | Neyin nasıl kontrol edildiği | Kalite planı |
| Ölçüm sistemi analizi | Ölçü aletinin güvenilirliği | Tekrarlanabilirlik çalışmaları |
| Boyutsal sonuçlar | Resimdeki her ölçünün sonucu | Numune partisi ölçüm raporu |
| Malzeme ve performans testleri | Malzeme ve dayanım uygunluğu | Sertifika, laboratuvar raporu |
| İlk proses çalışmaları | Sürecin kabiliyeti | Seri koşullarda ölçüm verisi |
| Laboratuvar belgeleri | Testi yapan yerin yeterliliği | Akreditasyon belgesi |
| Görünüm onay raporu | Renk, doku, yüzey | Gerekiyorsa görünür parçalarda |
| Numune ürün, master numune | Fiziksel referans | Numune partisinden ayrılan parçalar |
| Kontrol ekipmanı | Fikstür ve mastarlar | Kontrol fikstürü listesi |
| Müşteriye özel şartlar | El kitabındaki ek istekler | Müşteri el kitabı |
| Parça sunum garantisi (PSW) | Dosyanın imzalı özeti | Kalite yöneticisi |
Kontrol planının nasıl hazırlanacağı kontrol planı yazısında, proses akışına temel olan rota tanımı rota ve operasyon yazısında.
PPAP sunum seviyeleri nelerdir?
AIAG yönteminde beş seviye vardır ve müşteri aksini söylemedikçe varsayılan seviye 3'tür. Seviye, hangi belgelerin müşteriye gönderileceğini, hangilerinin sizde hazır tutulacağını belirler.
- Seviye 1: yalnızca PSW (gerekiyorsa görünüm onay raporu).
- Seviye 2: PSW, numune ve sınırlı destekleyici veri.
- Seviye 3: PSW, numune ve destekleyici verilerin tamamı.
- Seviye 4: PSW ve müşterinin tanımladığı diğer şartlar.
- Seviye 5: PSW, numune ve verilerin tamamı; inceleme tedarikçinin tesisinde yapılır.
Seviye ne olursa olsun, gönderilmeyen belgeler de hazırlanmış ve istendiğinde gösterilebilir olmalıdır. Seviye 1 isteyen müşteri denetimde seviye 3 dosyasını görmek isteyebilir.
İlk numune süreci adım adım nasıl yürütülür?
- Müşteri şartlarını okuyun: yöntem, sunum seviyesi, numune adedi, üretim süresi, özel testler.
- Proje planı çıkarın: kalıp teslimi, deneme vuruşları, numune üretimi, ölçüm, test ve dosya teslimi için tarihler.
- Seri malzemeyi hazırlayın: numune için kullanılacak hammadde seri tedarikçiden, sertifikasıyla alınır; lot ve döküm numarası kaydedilir.
- Numune partisini seri koşullarda üretin: seri kalıp, seri makine, seri operatör ve müşterinin istediği adet ve süre. Parti ayrı bir iş emri ve ayrı lotla açılır.
- Ölçün ve test edin: resimdeki her ölçü numaralanır ve raporlanır; testler yapılır ya da laboratuvara gönderilir.
- Dosyayı hazırlayın: belgeler sunum seviyesine göre toplanır, PSW imzalanır.
- Numuneyi gönderin ve onayı bekleyin: numune partisinin kalanı onaya kadar ayrılmış bekler.
- Onayı kayda geçirin: onay tarihi, revizyon ve varsa şartlı onay koşulları parça kaydına yazılır; seri sipariş bu tarihten sonra sevk edilir.
Numune partisi neden ayrı lotla izlenmeli?
Çünkü PPAP dosyasındaki her veri o partiye aittir ve denetimde, reddedildiğinde ya da seri üretimde bir sapma çıktığında o partinin koşullarına geri dönmek gerekir.
Numune lotu şu soruların cevabını taşımalıdır: hangi hammadde lotundan, hangi karşı lot ve döküm numarasından basıldı; hangi kalıp ve tezgahta, hangi vardiyada üretildi; fason operasyon hangi fasoncuda yapıldı? Tedarikçi lotu ve döküm numarasının nasıl kaydedileceği karşı lot ve döküm no yazısında anlatılıyor.
Numune partisinin kalanı onaya kadar karantinada tutulmalı, seri stokla karışmamalıdır. Müşteri numuneyi reddederse bu parçalar ya ayıklanır ya da hurdaya ayrılır; seri stoğa karışmışlarsa hangisinin onaysız parça olduğu bilinemez. Onay reddedildiğinde sürecin uygunsuzluk olarak nasıl kapatılacağı uygunsuzluk ve 8D yazısında.
PPAP onayından sonra ne değişir?
Onaylanan şey artık sabitlenmiş bir süreçtir: aynı malzeme, aynı kalıp, aynı rota, aynı fasoncu ve aynı kontrol planı. Bundan sonraki her değişiklik önce içeride değerlendirilir, müşteriyi etkileyebiliyorsa müşteriye bildirilir.
Bu yüzden onay anındaki durumun kaydı önemlidir. Rota, kontrol planı ve FMEA'nın onaylanan revizyonu, PPAP dosyasıyla birlikte saklanır. Seri üretimde bir ölçü kaydığında ilk karşılaştırma bu kayıtla yapılır: numunede hangi kalıp revizyonu kullanılmıştı, fason operasyon nerede yapılmıştı, hammadde hangi tedarikçidendi?
Bazı müşteriler onaydan sonra da yıllık boyutsal ve fonksiyonel doğrulama ister. Bu doğrulama da seri bir partiden, o partinin lotu belirtilerek yapılır; sonuçlar yine parça kaydına eklenir. Otomotivde izlenebilirlik şartlarının genel çerçevesi IATF 16949 izlenebilirlik yazısında.
Sık yapılan hatalar
- Numuneyi prototip koşullarda üretmek: seri başladığında ölçüler farklı çıkar ve onay geçersiz kalır.
- Değişikliği bildirmemek: fasoncu, hammadde tedarikçisi ya da kalıp değişikliği müşteriye söylenmeden yapılır.
- Resimdeki ölçüleri eksik raporlamak: numaralandırılmamış bir ölçü, ölçülmemiş sayılır.
- Numune lotunu seri stokla karıştırmak: onaysız parça seri sevkiyata gider.
- Onay tarihini kaydetmemek: hangi revizyonun ne zaman onaylandığı ancak e-posta arşivinden bulunur.
- Dosyayı arşive kaldırıp unutmak: kontrol planı ve FMEA seride güncellenir ama PPAP dosyasındaki sürüm eski kalır.
PakERP One'da ilk numune sürecini destekleyen kayıtlar
PakERP One'da ayrı bir PPAP modülü yoktur; numune partisinin üretim, malzeme ve izlenebilirlik kayıtları programda tutulur, PPAP belgeleri de ilgili kayda dosya olarak eklenir.
- 301 Stok Kartları ve evrak ekleri: teknik resim, PSW, ölçüm raporu ve müşteri onayı parçanın stok kartına eklenir.
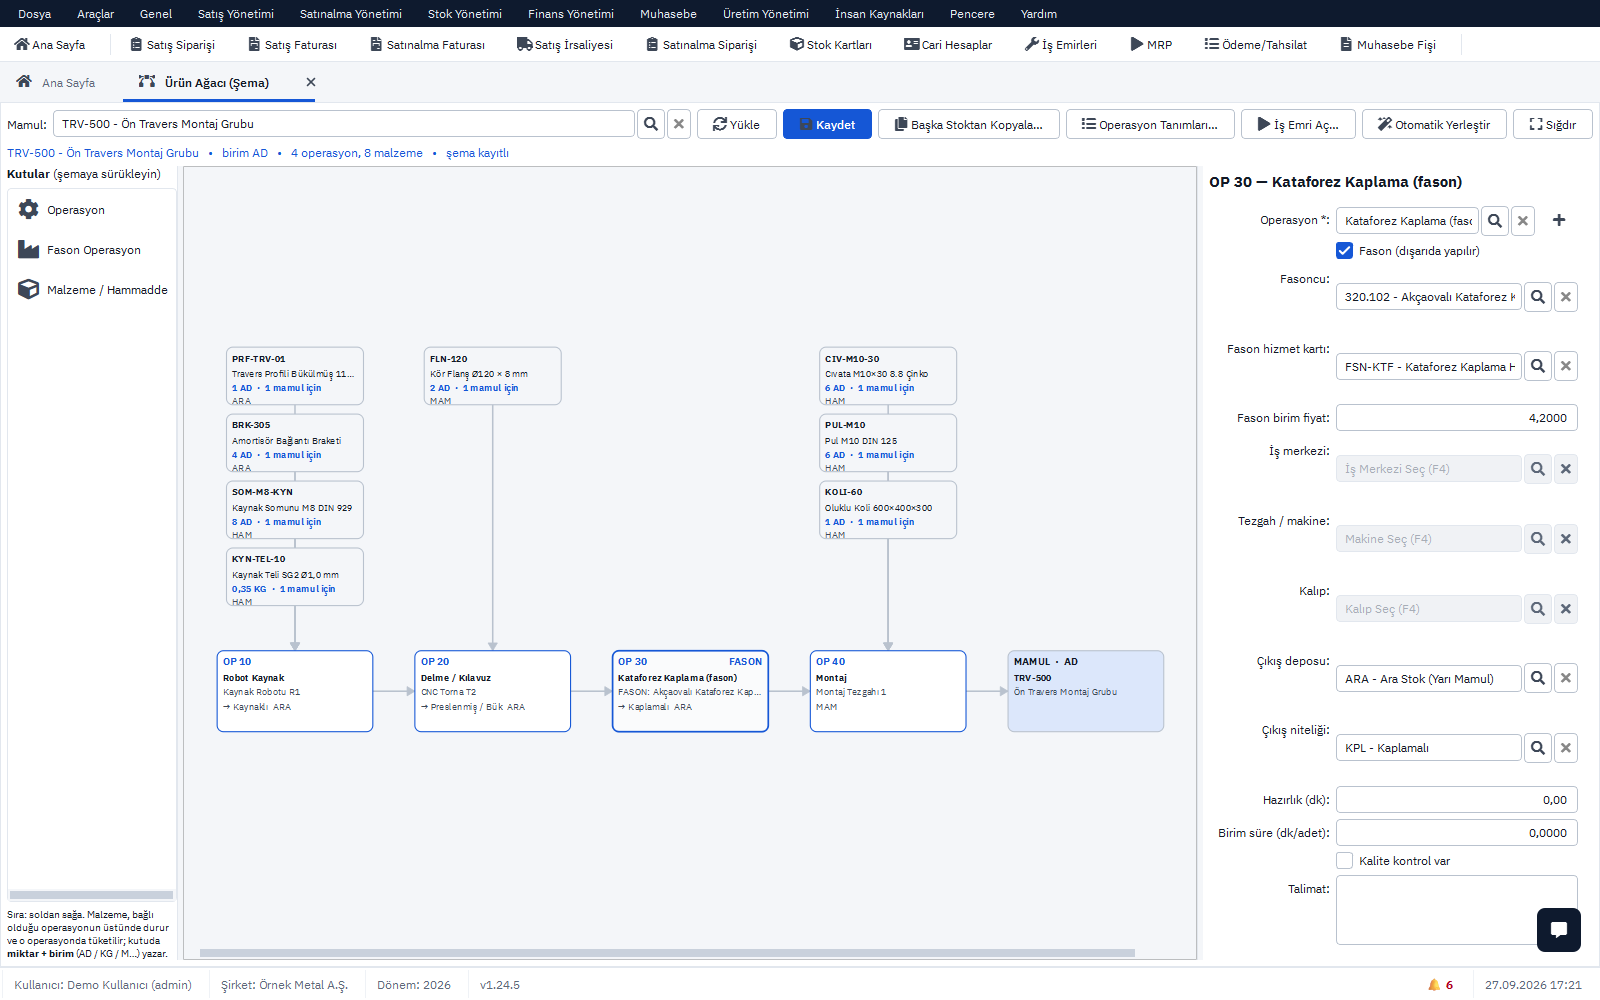
- 8107 Ürün Ağacı Şeması: operasyon sırası, tezgah, kalıp ve fason operasyonlar tek şemada; proses akış şemasına temel olur.
- 202 Alış İrsaliyesi: numune hammaddesi karşı lot, döküm no ve SKT ile girilir; malzeme sertifikası belgeye eklenir.
- 8120 İş Emirleri: numune partisi ayrı iş emriyle açılır; çıktı lotunun numarası iş emri numarasıdır.
- 317 Lot durumu ve 8128 Kalite Kontrol: numune lotu onaya kadar karantinada bekler; muayene kayıtları kalite kontrol ekranında tutulur.
- 8135 İzlenebilirlik: numune lotunun hammadde alışından fason aşamasına ve sevkiyata kadar soy ağacı.
Program ücretsizdir; belgeye dosya ekleme ayrıntıları evrak ekleri sayfasında.
Konuyla ilgili: APQP Nedir? 5 Fazda Ürün Kalite Planlaması, PFMEA Nedir? RPN ve AP ile Risk Önceliği Nasıl Belirlenir?, MSA ve Gage R&R Nedir? Ölçüm Sistemi Analizi Rehberi, İlk Parça Onayı Nasıl Yapılır? Hazırlık Sonrası Kontrol.