Kalite kontrol planı, bir parçanın hangi özelliğinin hangi operasyonda, hangi ölçü aletiyle, ne sıklıkla ve kim tarafından kontrol edileceğini, sonuç tolerans dışıysa ne yapılacağını gösteren tablodur. Hazırlamak için önce rota operasyon operasyon yazılır, her operasyonun ürettiği özellikler çıkarılır, riskli özelliklere sık kontrol konur ve her satıra bir reaksiyon planı eklenir. Plan, kayıt formu ve iş emriyle sahaya indirilmezse kağıtta kalır.
Kalite kontrol planı, bir parçanın üretim boyunca neyinin, nerede ve nasıl kontrol edileceğini tek sayfada toplayan belgedir. Müşteri denetiminde ilk istenen belgelerden biridir; ama asıl değeri denetimde değil, gece vardiyasında ortaya çıkar. Kalite mühendisi evdeyken delik çapı toleransın ucuna yaklaştığında operatörün ne yapacağını bu tablo söyler.
Birçok fabrikada kontrol planı vardır ama sahada kimse ona bakmaz. Ya çok genel yazılmıştır (her şeyi kontrol et) ya da rotayla bağı kopmuştur (planda olmayan bir operasyon eklenmiş, kimse planı güncellememiştir). Aşağıdaki adımlar, sahada gerçekten kullanılan bir plan için hazırlanmıştır.
 Tam boyut
İçindekiler
- Kalite kontrol planı neden gerekir?
- Kontrol planında hangi sütunlar bulunur?
- Örnek: preslenmiş bir braket için plan nasıl görünür?
- Giriş, proses ve final kontrol arasındaki fark nedir?
- Kontrol planı adım adım nasıl hazırlanır?
- Ölçüm sıklığı ve numune sayısı nasıl belirlenir?
- Kontrol planı sahada nasıl uygulanır?
- Sık yapılan hatalar
- PakERP One'da kontrol planının sahaya inmesi
- Sık sorulan sorular
Kalite kontrol planı neden gerekir?
Çünkü kontrolü kişiye değil sürece bağlar. Plan yoksa neyin kontrol edileceği o gün vardiyada kimin olduğuna göre değişir; plan varsa her vardiyada aynı özellik, aynı aletle, aynı sıklıkta ölçülür.
Kontrol planı üç yerden beslenir: müşterinin teknik resmi ve özel karakteristikleri, hata türü ve etkileri analizi (FMEA) ile ortaya çıkan riskler, ve daha önce yaşanmış şikayetler. Otomotiv tedarik zincirinde genellikle üç aşamalı düşünülür: prototip, ön seri ve seri üretim kontrol planı. Prototipte kontrol yoğundur, seride süreç kanıtlandıkça sıklık düşürülür.
Planın bir faydası da kalite maliyetini görünür kılmasıdır. Her satır bir ölçüm süresi demektir; gereksiz sık konmuş kontrol hem zaman alır hem de önemli olanın gözden kaçmasına neden olur.
Kontrol planında hangi sütunlar bulunur?
Temel sütunlar operasyon, kontrol edilen özellik, tolerans, ölçüm yöntemi, sıklık, sorumlu ve reaksiyon planıdır. Müşteri bir şablon veriyorsa o kullanılır; vermiyorsa aşağıdaki çekirdek yeterlidir.
| Sütun | Ne yazılır | Örnek |
|---|---|---|
| Operasyon no ve adı | Rotadaki sırasıyla aynı | 30 - Delme pres |
| Makine / tezgah | Kontrolün yapıldığı yer | Pres 3 |
| Özellik | Ürün ya da proses özelliği | Delik çapı |
| Özel karakteristik | Müşterinin işaretlediği kritik ölçü | Emniyet işareti var / yok |
| Tolerans | Resimdeki değer | 8,5 +0,1 / 0 mm |
| Ölçüm yöntemi | Alet ve yöntem | Geçer / geçmez tampon mastar |
| Numune ve sıklık | Kaç parça, ne zaman | İlk parça, sonra 2 saatte 5 adet |
| Kayıt | Sonucun yazıldığı yer | Proses kontrol formu |
| Sorumlu | Kim ölçer | Operatör, vardiya sonu kalite |
| Reaksiyon planı | Tolerans dışıysa ne yapılır | Makineyi durdur, son kontrolden sonraki parçaları ayır, ustabaşını çağır |
Sahada en çok işe yarayan kontrol planları kısa olanlardır. Kırk satırlık bir plan yerine her operasyon için iki üç kritik özelliği net bir reaksiyonla yazan plan, operatör tarafından gerçekten okunur ve uygulanır.
Örnek: preslenmiş bir braket için plan nasıl görünür?
Aşağıdaki plan temsili ama sahaya yakın bir örnektir: sac rulodan kesilip preslenen, fasonda galvanizlenen bir braket.
| Op. | Özellik | Yöntem | Sıklık | Reaksiyon |
|---|---|---|---|---|
| Giriş | Sac kalınlığı, sertifika | Mikrometre, belge kontrolü | Her rulo, 3 noktadan | Ruloyu karantinaya al, tedarikçiye bildir |
| 10 Kesme | Boy, çapak | Kumpas, görsel | İlk parça, saatte 3 | Bıçak ayarı, son kontrolden sonrakileri ayır |
| 20 Pres | Delik çapı, delik konumu | Tampon mastar, kontrol fikstürü | İlk ve son parça, 2 saatte 5 | Presi durdur, kalıphaneyi çağır |
| 30 Galvaniz (fason) | Kaplama kalınlığı | Kalınlık ölçer | Her parti, 5 parça | Partiyi red et, fasoncuya bildir |
| Final | Görsel kusur, adet, etiket | Görsel, tartı | Her kasa | Kasayı ayır, ayıklama yap |
Dikkat edilirse her satırın reaksiyon planı farklıdır. Reaksiyon sütunu boş bırakılmış bir plan, operatöre yalnızca ölçmeyi söyler; ölçüm kötü çıktığında ne yapacağını söylemez.
Giriş, proses ve final kontrol arasındaki fark nedir?
Üçü aynı planın farklı noktalarıdır: giriş kontrolü gelen malzemeyi, proses kontrolü üretim sırasında oluşan özellikleri, final kontrol ise sevk edilecek ürünü denetler. Kontrol planı üçünü de kapsamalıdır.
- Giriş kontrolü: sac, çubuk, granül ya da fasondan dönen parti. Sertifika, ölçü ve görsel kontrol yapılır; sonuç çıkana kadar malzeme karantinada bekler. Ayrıntısı mal kabulde karantina yazısında.
- Proses kontrolü: operatörün tezgah başında yaptığı ilk parça, periyodik ve son parça ölçümleri. Hatayı en ucuz yakalayan kontrol budur.
- Final kontrolü: ambalaj, etiket, adet ve görsel kusur. Ölçüsel özellikleri yeniden ölçmek yerine proses kontrol kayıtlarının tamamlandığını doğrulamak çoğu zaman daha etkilidir.
Kontrolün ağırlığı ne kadar geriye, yani prosese kayarsa ayıklanacak parça sayısı o kadar azalır. Final kontrolde yakalanan hata, o güne kadar üretilmiş tüm partiyi şüpheli hale getirir.
Kontrol planı adım adım nasıl hazırlanır?
- Rotayı yazın: parçanın geçtiği tüm operasyonlar sırasıyla, fason operasyonlar dahil. Kontrol planındaki operasyon listesi rota ile birebir aynı olmalıdır; rota tanımının nasıl kurulacağı rota ve operasyon tanımı yazısında.
- Her operasyonun ürettiği özellikleri çıkarın: teknik resimdeki her ölçüyü, onu oluşturan operasyona bağlayın.
- Özel karakteristikleri işaretleyin: müşterinin kritik saydığı ölçüler ve FMEA'da yüksek riskli çıkan hata türleri.
- Ölçüm yöntemini seçin: ölçü aletinin çözünürlüğü toleransa uygun olmalı; 0,1 mm toleransı cetvelle ölçmek kontrol değildir.
- Sıklığı belirleyin: riskli ve süreç kaynaklı sapmaya açık özellikler daha sık ölçülür.
- Reaksiyon planını yazın: her satır için somut bir eylem.
- Kayıt formunu hazırlayın: ölçüm sonucunun nereye yazılacağı belli olmalı.
- Sahada deneyin ve güncelleyin: ilk seri partide planı operatörle birlikte uygulayın, uygulanamayan satırı düzeltin.
Ölçüm sıklığı ve numune sayısı nasıl belirlenir?
Risk ve süreç kararlılığına göre. Takım aşınması, kalıp ısınması ya da malzeme değişimi gibi zamanla kayan etkenler olan özellikler zaman aralığıyla ölçülür. Ayar değiştiğinde bozulan özellikler ise ilk parça ve son parça kontrolüyle yakalanır.
- İlk parça: her ayar, kalıp değişimi ya da vardiya başında. İlk parça onaylanmadan seri başlamaz.
- Periyodik: saat ya da adet aralığıyla. Aralık, bir hatanın fark edilmeden üretilebileceği en fazla adedi belirler.
- Son parça: iş bitiminde kalıp ya da takım durumunu gösterir; bir sonraki işin ilk parçası kadar değerlidir.
- Parti bazlı: giriş ve fason kontrollerinde kabul örneklemesi tablolarından yararlanılır.
- Yüzde yüz: yalnızca emniyet özelliklerinde ya da süreç henüz kararlı değilken; kalıcı çözüm değildir.
Pratik bir soru sıklığı belirlemeye yardım eder: iki ölçüm arasında hata başlarsa, kaç parçayı ayıklamayı göze alıyorum? Pres saatte 1.200 vuruş yapıyorsa, iki saatlik aralık 2.400 parçalık bir ayıklama riski demektir.
Kontrol planı sahada nasıl uygulanır?
Plan, operatörün önündeki belgelere indirilerek uygulanır: iş emri formu, proses kontrol formu ve tezgah başındaki talimat. Kalite ofisindeki klasörde duran plan uygulanmaz.
Operatör her iş emrinde o operasyon için hangi ölçünün, hangi sıklıkla alınacağını görmelidir. Ölçüm sonuçları kayıt formuna, bozuk parçalar ise üretim bildiriminde fire adedi ve fire nedeniyle yazılır. Böylece kontrol planındaki bir satırın ne sıklıkla reaksiyon planını tetiklediği de sayılabilir.
Plan donmuş bir belge değildir. Müşteri şikayeti, iç uygunsuzluk ya da proses değişikliği olduğunda güncellenir. Uygunsuzluk sonrası planın nasıl değiştirileceği uygunsuzluk ve 8D raporu yazısında, yeni parçada planın müşteriye nasıl sunulduğu PPAP ve ilk numune yazısında anlatılıyor.
Sık yapılan hatalar
- Rotayla uyumsuz plan: rotaya yeni bir operasyon eklenmiş, planda yok.
- Reaksiyon sütununu boş bırakmak: operatör ölçer, kaydeder ve üretmeye devam eder.
- Her şeyi aynı sıklıkla ölçmek: riskli özellik ile önemsiz özellik aynı ilgiyi görür.
- Toleransa uygun olmayan ölçü aleti: ölçüm yapılmış gibi görünür ama sonuç anlamsızdır.
- Fason operasyonu plana almamak: dışarıda yapılan kaplama ya da ısıl işlem kontrolsüz geri döner.
- Planı yalnızca denetim için güncellemek: sahadaki gerçek uygulama ile belge arasında fark büyür.
PakERP One'da kontrol planının sahaya inmesi
PakERP One kontrol planını ayrı bir belge olarak üretmez; planın karşılığı olan kontroller rota, kalite ve üretim ekranlarında tutulur. Planın kendisi dosya olarak stok kartına eklenebilir.
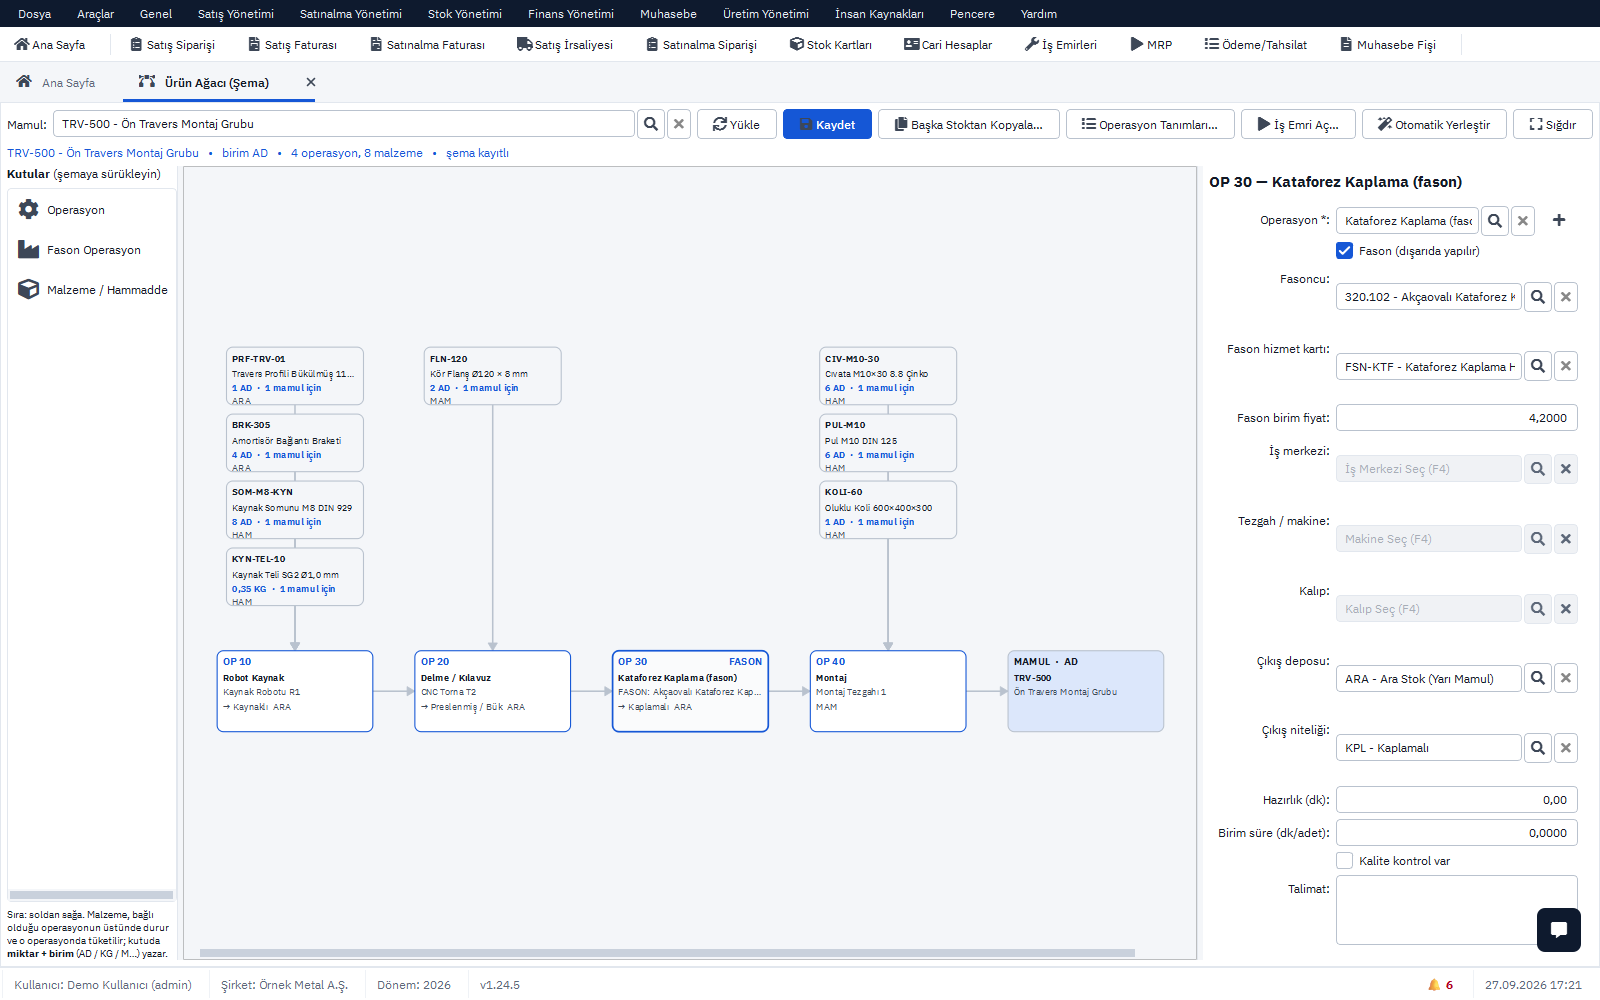
- 8107 Ürün Ağacı Şeması: her operasyon kutusunda kalite kontrol işareti ve talimat alanı vardır; fason operasyonlar da aynı şemadadır.
- 8165 Kalite Kriterleri: ölçülecek özellikler ve kriterler tanımlanır.
- 8128 Kalite Kontrol: giriş, proses ve final muayene kayıtları bu ekranda tutulur.
- 8121 Üretim Bildirimleri: iyi ve fire adet ayrı girilir, fire nedeni 8164 Fire ve Duruş Nedenleri listesinden seçilir; sahada Android tabletle iş emri QR'ı okutularak da girilir.
- 202 Alış İrsaliyesi: mal kabul etiketinde UYGUN, ŞARTLI KABUL ve RED kutuları; lot durumu serbest, karantina ya da bloke.
- Evrak ekleri: kontrol planı, teknik resim ve ölçüm raporları stok kartına ya da lota dosya olarak eklenir.
Program ücretsizdir. Üretim ekranlarının tamamı üretim modülü sayfasında.
Konuyla ilgili: SPC Nedir? X-R Kontrol Kartı Nasıl Okunur?, Cp ve Cpk Nasıl Hesaplanır? Proses Yeterliliği Örneği, MSA ve Gage R&R Nedir? Ölçüm Sistemi Analizi Rehberi.