SPC (istatistiksel proses kontrol), bir ölçüyü düzenli aralıklarla küçük gruplar halinde ölçüp sonuçları kontrol kartına işleyerek prosesin kendi doğal değişkenliğinden çıkıp çıkmadığını izleme yöntemidir. X-R kartında üstteki grafik alt grup ortalamalarını, alttaki grafik alt grup açıklıklarını gösterir. Sınırlar tolerans değil, prosesin kendi verisinden hesaplanır. Sınır dışına çıkan nokta, bir tarafta uzayan dizi ya da sürekli artan eğilim, parça henüz toleransın içindeyken müdahale gerektiğini söyler.
Gece vardiyasında pres operatörü bükme yüksekliğini ölçer: 24,18 mm. Tolerans 24,0 ±0,3 olduğu için parça iyidir, kasa dolar, sevkiyat gider. Üç saat sonra ölçü 24,31'e çıkar ve iki kasa ayıklamaya girer. Oysa 24,18 değeri kontrol kartına işlenseydi, kartın üst sınırını geçtiği o anda görülecekti. Parça iyiydi ama proses artık eskisi gibi değildi.
SPC'nin yaptığı iş tam olarak budur: iyi parça ile kötü parçayı ayırmak yerine, prosesin değişmeye başladığı anı yakalamak. X-R kartının kurulması, sınırların hangi sabitlerle hesaplandığı ve kartın sahada okunması aşağıda bir pres parçası üzerinden adım adım gösteriliyor.
 Tam boyut
İçindekiler
- SPC ne işe yarar, muayeneden farkı nedir?
- Hangi kontrol kartı ne zaman kullanılır?
- X-R kartının kontrol sınırları nasıl hesaplanır?
- Kontrol sınırı ile tolerans arasındaki fark nedir?
- X-R kontrol kartı nasıl okunur?
- Sahada SPC adım adım nasıl kurulur?
- SPC'de sık yapılan hatalar
- PakERP One'da SPC verisi nereden gelir?
- Sık sorulan sorular
SPC ne işe yarar, muayeneden farkı nedir?
SPC hatayı üretmeden önce görmeye yarar; muayene ise üretilmiş hatayı ayırır. Muayenede soru şudur: bu parça toleransın içinde mi? SPC'de soru başkadır: proses bugün de dünkü gibi mi davranıyor?
Her proseste değişkenlik vardır. Sacın kalınlığı rulodan ruloya biraz oynar, kalıp ısınır, operatör parçayı her seferinde aynı yere koymaz. Bu küçük ve rastgele etkilerin toplamına ortak neden denir; proses kararlıysa ölçüler belirli bir bant içinde dağılır. Bir de özel neden vardır: aşınan zımba, değişen rulo, gevşeyen bir bağlantı. Özel neden ortaya çıktığında dağılım kayar ya da genişler.
Kontrol kartı bu iki durumu birbirinden ayırır. Ortak nedenle oynayan bir prosese her sapmada müdahale etmek ayarı bozar; ustalar buna «ayarla oynamak» der ve sonuç çoğu zaman daha geniş bir dağılımdır. Özel nedeni ise kaçırmamak gerekir. Kart, ne zaman dokunup ne zaman dokunmayacağınızı söyleyen bir karar aracıdır.
Hangi kontrol kartı ne zaman kullanılır?
Ölçülebilir bir değer varsa ve alt gruplar küçükse X-R kartı kullanılır; sayılan hatalar için p, np, c ya da u kartları seçilir. Seçim, verinin türüne ve alt grup büyüklüğüne bağlıdır.
| Kart | Veri türü | Alt grup | Sahadan örnek |
|---|---|---|---|
| X-R (ortalama ve açıklık) | Ölçülen değer | 2 ile 9 arası, çoğunlukla 5 | Bükme yüksekliği, delik çapı |
| X-s (ortalama ve standart sapma) | Ölçülen değer | Genellikle 10 ve üzeri | Otomatik ölçüm istasyonu verisi |
| I-MR (tek değer ve hareketli açıklık) | Ölçülen değer | 1 | Isıl işlem sertliği, parti başına bir ölçüm |
| p / np | Hatalı oranı / hatalı adedi | Değişken / sabit | Final kontrolde ret edilen parça |
| c / u | Hata sayısı | Sabit / değişken | Boyalı yüzeyde leke sayısı |
Pres, talaşlı imalat ve enjeksiyonda en sık görülen X-R kartıdır. Isıl işlem ya da kaplama gibi parti bazlı süreçlerde bir partiden tek değer alınıyorsa I-MR daha doğrudur; tek değeri beşli gruba sokmaya çalışmak yapay alt gruplar üretir.
SPC'ye yeni başlayan fabrikalarda kartın ilk haftası çoğunlukla ölçüm sorununu ortaya çıkarır: aynı parçayı iki vardiya farklı ölçmektedir. Bu bir başarısızlık değil, kartın ilk bulgusudur. Ölçüm düzeltilmeden sınırları hesaplamak, sonraki ayların verisini kullanışsız kılar.
X-R kartının kontrol sınırları nasıl hesaplanır?
Sınırlar prosesin kendi verisinden, alt grup ortalamalarının ortalaması ve ortalama açıklık üzerinden hesaplanır. Formüller düz metinle şöyledir:
- X kartı merkez çizgisi = X çift çizgi (tüm alt grup ortalamalarının ortalaması)
- X kartı üst sınır (UCL) = X çift çizgi + A2 × R ortalama
- X kartı alt sınır (LCL) = X çift çizgi − A2 × R ortalama
- R kartı üst sınır = D4 × R ortalama, alt sınır = D3 × R ortalama
A2, D3 ve D4 alt grup büyüklüğüne bağlı sabitlerdir. Beşli alt grupta A2 = 0,577, D3 = 0, D4 = 2,114 alınır.
Örnek hesap (temsili rakamlarla)
Bir otomotiv yan sanayi preshanesinde braketin bükme yüksekliği ölçülüyor; tolerans 24,0 ±0,3 mm. Her saat başı art arda basılan 5 parça ölçülüyor, 20 alt grup toplanıyor.
- 20 alt grubun ortalamalarının ortalaması: X çift çizgi = 24,05 mm.
- Her alt grubun en büyük ve en küçük değeri arasındaki fark alınıyor, ortalaması: R ortalama = 0,18 mm.
- X kartı sınırları: 0,577 × 0,18 = 0,104. UCL = 24,05 + 0,104 = 24,154 mm, LCL = 24,05 − 0,104 = 23,946 mm.
- R kartı sınırları: UCL = 2,114 × 0,18 = 0,381 mm, LCL = 0.
Girişteki 24,18 değeri tek bir parçaydı; ama o saatin beşli ortalaması 24,16 çıksaydı, 24,154 sınırını geçerdi. Toleransın 24,3 olduğu düşünülürse arada 0,14 mm'lik bir uyarı payı kalır. Kartın değeri de bu paydadır.
Kontrol sınırı ile tolerans arasındaki fark nedir?
Tolerans müşterinin ne istediğini, kontrol sınırı prosesin ne yaptığını söyler. Tolerans teknik resimden gelir; kontrol sınırı ölçüm verisinden hesaplanır ve tolerans çizgileri X-R kartına çizilmez.
Sahada en sık görülen yanlış, kontrol kartının sınır çizgilerine tolerans değerlerini yazmaktır. O zaman kart bir muayene formuna dönüşür ve proses toleransın ucuna gelene kadar alarm vermez. Bir diğer yanlış, sınırları bir kez hesaplayıp yıllarca kullanmaktır. Kalıp revizyonu, yeni tezgah ya da yeni hammadde tedarikçisinden sonra sınırlar yeniden hesaplanmalıdır.
Bir proses kontrol altında olup yine de tolerans dışı parça üretebilir. Bu, dağılımın kendisinin toleranstan geniş olduğu anlamına gelir; o durumda sorun özel neden değil, prosesin yeterliliğidir. Bu ayrım Cp ve Cpk hesabı yazısında ayrıntılı anlatılıyor.
X-R kontrol kartı nasıl okunur?
Önce R kartına, sonra X kartına bakılır. R kartı kontrol dışıysa X kartının sınırları güvenilir değildir, çünkü X sınırları ortalama açıklıktan hesaplanır.
Okumada kullanılan işaretler, AIAG'ın SPC el kitabında ve Western Electric kurallarında anlatılan kalıplara dayanır. Sahada akılda kalan sade bir liste şudur:
- Sınır dışı tek nokta: üst ya da alt kontrol sınırının dışında bir alt grup. En açık özel neden işaretidir.
- Bir tarafta uzayan dizi: merkez çizginin aynı tarafında art arda 7 nokta. Ortalama kaymıştır; yeni rulo ya da ayar değişikliği aranır.
- Eğilim: art arda 6 ya da 7 noktanın sürekli artması veya azalması. Takım aşınması ve kalıp ısınmasında tipik görüntüdür.
- Fazla düzgün kart: noktaların neredeyse hepsi merkez çizgiye çok yakın. Ölçüm uyduruluyor ya da sınırlar yanlış hesaplanmış olabilir.
- Döngü: vardiya başında yüksek, sonunda düşük. Vardiya değişimi ya da sabah soğuk makine gibi düzenli bir etki vardır.
Müşteriniz kendi kurallarını vermiş olabilir; kuralların hangilerinin uygulanacağı kontrol planında yazmalıdır. Kart okunurken en önemli şey, işaret görüldüğünde ne yapılacağının önceden belli olmasıdır.
Sahada SPC adım adım nasıl kurulur?
- Özelliği seçin: her ölçüye SPC uygulanmaz. Müşterinin özel karakteristik olarak işaretlediği ve PFMEA'da riskli çıkan ölçülerden başlayın.
- Ölçüm sistemini doğrulayın: kumpasın kendi değişkenliği tolerans bandını yiyorsa kart yalnızca ölçüm gürültüsünü çizer. Önce ölçüm sistemi analizi yapılır.
- Alt grubu tanımlayın: art arda üretilen 5 parça, aynı kalıp gözünden. Alt grup içinde yalnızca ortak neden kalmalı, gruplar arasında farklar görülebilmeli.
- Sıklığı belirleyin: saatte bir, ayar sonrası ya da 500 vuruşta bir. Sıklık, iki ölçüm arasında üretilen ve ayıklanmayı göze alabileceğiniz parça adedine göre seçilir.
- İlk 20 ile 25 alt grubu toplayın, sınırları hesaplayın; sınır dışı noktaların nedenini bulup bu noktaları çıkararak sınırları bir kez daha hesaplayın.
- Reaksiyon planını yazın: kural ihlalinde makine durur mu, ustabaşı mı çağrılır, son iyi gruptan sonraki parçalar ayrılır mı?
- Kartı tezgah başına asın ya da ekranda gösterin, operatöre okuma kurallarını öğretin. Kartı kalite odasında dolduran bir düzen gecikmeli bir arşivdir.
- Sınırları gözden geçirin: kalıp revizyonu, yeni hammadde tedarikçisi ya da kalıcı bir iyileştirmeden sonra.
SPC'de sık yapılan hatalar
- Tolerans çizgilerini kontrol sınırı yerine kullanmak: kart erken uyarı veremez.
- Alt grubu farklı kalıp gözlerinden toplamak: dört gözlü bir enjeksiyon kalıbında her gözün ortalaması farklıysa açıklık şişer, sınırlar genişler ve kart hiçbir şey yakalamaz. Göz bazında ayrı kart ya da göz göz alt grup gerekir.
- Veriyi gün sonunda toplu girmek: kart o zaman yalnızca geçmişi gösterir.
- Her sapmada ayar yapmak: kararlı bir prosese müdahale değişkenliği artırır.
- İşaret ile eylemi kayda bağlamamak: sınır dışı nokta görülmüş, kalıp temizlenmiş ama hiçbir yere yazılmamıştır. Altı ay sonra aynı sorun çıktığında kimse nedenini hatırlamaz.
- Her ölçüye kart açmak: kırk kartlı bir tezgah başı okunmaz; birkaç kritik özellik yeterlidir.
PakERP One'da SPC verisi nereden gelir?
PakERP One kontrol kartı çizmez; SPC hesabı için gereken ölçüm verisini kalite kayıtlarında tutar ve dışa aktarır. Kartı, bu veriyle Excel'de ya da kullandığınız istatistik aracında kurarsınız.
- 8165 Kalite Kriterleri: ölçülecek özellik giriş, proses ya da final aşaması için tanımlanır; yöntem, hedef değer, alt ve üst sınır, birim ve numune adedi kriterde yazılır.
- 8128 Kalite Kontrol: proses muayenesinde her kriter satırına ölçülen değer ve uygun ya da uygunsuz sonucu girilir; muayene stok, lot ve iş emrine bağlıdır.
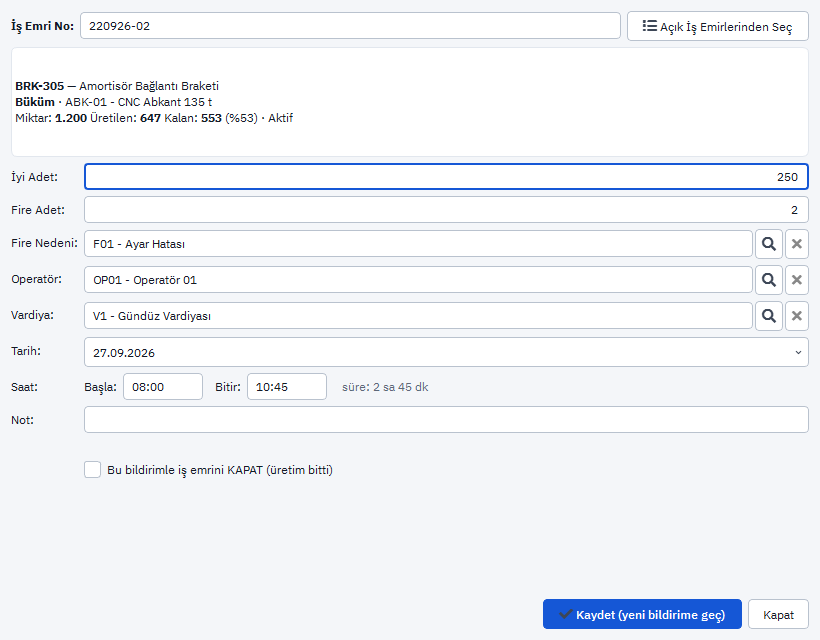
- 8121 Üretim Bildirimleri: iyi ve fire adetleri fire nedeniyle birlikte girilir; fire nedenleri 8164 Fire ve Duruş Nedenleri listesinden gelir. Bu veri p kartı için paydaları verir.
- Raporlar ▾: listeler Excel'e alınır; alt grupları tarih ve iş emrine göre düzenleyip sınırları yukarıdaki formüllerle hesaplarsınız.
- 8135 İzlenebilirlik: kartta işaret görülen saatin iş emri ve hammadde lotu soy ağacında bulunur; rulo değişimi gibi özel nedenler buradan doğrulanır.
Program ücretsizdir; kalite ekranlarının yeri üretim modülü sayfasında.
Konuyla ilgili: İlk Parça Onayı Nasıl Yapılır? Hazırlık Sonrası Kontrol.