APQP (ileri ürün kalite planlaması), yeni ya da değişen bir parçanın tasarımdan seri üretime kadar hangi adımlarla, hangi belgelerle ve kimlerin sorumluluğunda hazırlanacağını tanımlayan proje yöntemidir. AIAG'ın el kitabı süreci beş faza böler: planlama, ürün tasarımı, proses tasarımı, ürün ve proses doğrulama, geri bildirim ve düzeltici faaliyet. PPAP dördüncü fazın sonunda müşteriye sunulan onay dosyasıdır; dosyadaki belgelerin çoğu APQP boyunca üretilir.
Yeni parça siparişi geldiğinde preshanede ilk konuşulan şey genellikle kalıptır: kim yapacak, ne zaman gelecek, kaça mal olacak? Kalıp gelir, deneme vuruşları yapılır, parça ölçülür, sonra fark edilir ki kontrol fikstürü siparişi hiç verilmemiş, kaplamacı numune için sırada üç hafta bekletiyor ve müşterinin istediği yeterlilik çalışması için ölçüm sistemi hazır değil. Teslim tarihi kayar.
APQP bu sıralamayı tersine çevirir: işler kalıp gelmeden önce, fazlara bölünmüş bir planla başlar. Yöntemin büyük kısmı otomotivden gelir ama mantığı her yeni parça projesine uyar.
 Tam boyut
İçindekiler
- APQP nedir, neden kullanılır?
- APQP'nin 5 fazı ve çıktıları nelerdir?
- APQP ile PPAP arasındaki ilişki nedir?
- Örnek: preslenmiş bir braket projesinde APQP takvimi nasıl kurulur?
- Faz geçişlerinde gözden geçirme nasıl yapılır?
- Küçük bir atölye APQP'yi nasıl sadeleştirebilir?
- APQP'de tedarikçi ve fasoncu nasıl yönetilir?
- APQP'de sık yapılan hatalar
- PakERP One'da APQP sürecinin hangi kayıtları tutulur?
- Sık sorulan sorular
APQP nedir, neden kullanılır?
APQP, yeni ürün devreye alma işini bir proje olarak yönetmek için kullanılan yapılandırılmış bir yöntemdir. Amacı, seri üretim başladığında ortaya çıkacak sorunları tasarım ve proses planlama aşamasında görmek ve müşteriye zamanında, onaylı parça teslim etmektir.
Yöntem, ABD'li otomotiv üreticilerinin ortak çalışmasıyla AIAG tarafından el kitabı olarak yayımlanmıştır. IATF 16949 ürün gerçekleştirme ve tasarım planlamasını ister; APQP ya da benzeri bir yöntemin kullanılması çoğunlukla müşteriye özel şartlarda açıkça istenir. Alman otomotiv müşterileri VDA'nın olgunluk seviyesi yaklaşımını kullanabilir; amaç aynıdır.
APQP'nin üç temel fikri vardır: çapraz fonksiyonlu ekip (kalite, üretim, kalıphane, satınalma, satış birlikte), fazlar arası geçişte gözden geçirme (bir faz bitmeden sonrakine geçmemek) ve her fazın somut, belgelenmiş çıktıları.
APQP'nin 5 fazı ve çıktıları nelerdir?
Fazlar zaman çizelgesinde kısmen üst üste biner; ama her fazın kapanışında çıktıların tamam olduğu gözden geçirilir.
| Faz | Amaç | Başlıca çıktılar |
|---|---|---|
| 1. Programı planlama ve tanımlama | Müşterinin ne istediğini anlamak | Tasarım, güvenilirlik ve kalite hedefleri; ön malzeme listesi; ön proses akış şeması; ön özel karakteristikler listesi |
| 2. Ürün tasarımı ve geliştirme | Tasarımı doğrulamak, imalat kabiliyetini değerlendirmek | DFMEA (tasarım sorumluluğu sizdeyse), imalat ve montaj için tasarım değerlendirmesi, prototip kontrol planı, teknik resim ve şartnameler, yeni ekipman ve fikstür ihtiyaçları, fizibilite taahhüdü |
| 3. Proses tasarımı ve geliştirme | Seri üretim prosesini kurmak | Proses akış şeması, yerleşim planı, PFMEA, ön seri kontrol planı, proses talimatları, ölçüm sistemi analizi planı, ön yeterlilik çalışması planı, ambalaj standardı |
| 4. Ürün ve proses doğrulama | Prosesin seri koşullarda çalıştığını kanıtlamak | Anlamlı üretim çalışması, ölçüm sistemi analizi, ön proses yeterlilik çalışması, PPAP, üretim doğrulama testleri, ambalaj değerlendirmesi, seri üretim kontrol planı |
| 5. Geri bildirim, değerlendirme ve düzeltici faaliyet | Seri üretimde öğrenmek ve iyileştirmek | Değişkenliğin azaltılması, müşteri memnuniyeti ve teslimat performansı, alınan derslerin kayda geçmesi |
Kontrol planının üç aşamalı gelişimi dikkat çeker: prototip, ön seri ve seri. Her aşamada kontrol sıklığı farklıdır; ön seride kontroller yoğundur, seride proses kendini kanıtladıkça sadeleşir. Planın sütunları ve hazırlanışı kontrol planı yazısında anlatılıyor.
Yeni parça projelerinde zaman kaybettiren konuların başında proje boyunca alınan kararların dağınık kalması gelir: kalıp revizyonu e-postada, fasoncu fiyatı telefonda, müşteri onayı bir toplantı notunda. Tek bir proje klasörü ve her kararın tarihli bir satırı, APQP'nin belki de en ucuz kazancıdır.
APQP ile PPAP arasındaki ilişki nedir?
APQP yoldur, PPAP o yolun sonundaki onay kapısıdır. PPAP dosyasındaki belgelerin neredeyse tamamı (proses akışı, PFMEA, kontrol planı, ölçüm sistemi analizi, boyutsal sonuçlar, yeterlilik çalışması) APQP'nin 2, 3 ve 4. fazlarında üretilir.
Bu yüzden PPAP'ı son haftada hazırlanan bir klasör olarak görmek, APQP'yi hiç yapmamak anlamına gelir. Proje boyunca belgeler zamanında üretilirse PPAP dosyası bir derleme işidir. Belgeler PPAP haftasına bırakılırsa ölçümler aceleyle yapılır, yeterlilik çalışması yetersiz veriyle hesaplanır, PFMEA kopyalanır.
Dosyanın içeriği, sunum seviyeleri ve numune partisinin lotla izlenmesi PPAP ve ilk numune onayı yazısında ayrıntılı anlatılıyor.
Örnek: preslenmiş bir braket projesinde APQP takvimi nasıl kurulur?
Temsili bir proje: müşteri, galvaniz kaplamalı bir koltuk braketi için sipariş verdi; seri başlangıcı (SOP) 26 hafta sonra. Tasarım müşteride, kalıp dışarıda yaptırılıyor, kaplama fasonda.
- Hafta 0-2, Faz 1: teklif dosyası ve müşteri şartları okunur, özel karakteristikler (iki montaj deliğinin konumu, kaplama kalınlığı) listelenir, ekip kurulur, ön akış şeması çizilir.
- Hafta 2-6, Faz 2: imalat kabiliyeti değerlendirmesi (bükme yarıçapı, sac kalınlığı ile delik çapı oranı), kalıp siparişi, kontrol fikstürü siparişi, fizibilite taahhüdü müşteriye imzalanır.
- Hafta 6-16, Faz 3: PFMEA, ön seri kontrol planı, proses talimatları, ambalaj ve kasa tasarımı, ölçüm sistemi analizi planı; fasoncu seçilir ve kaplama numunesi istenir. Kalıp bu dönemde gelir, deneme vuruşları yapılır.
- Hafta 16-22, Faz 4: seri kalıp, seri malzeme ve seri operatörle anlamlı üretim çalışması; ölçüm sistemi analizi, boyutsal ölçüm, kaplama testi, yeterlilik çalışması; PPAP dosyası müşteriye sunulur.
- Hafta 22-26: onay beklenirken numune partisi karantinada; onay gelince seri kontrol planı devreye girer, SOP.
- SOP sonrası, Faz 5: ilk aylarda ret, fire ve teslim performansı izlenir; alınan dersler bir sonraki projenin kontrol listesine yazılır.
Bu takvimdeki en riskli kalem çoğu zaman kalıp değil, fasoncudur. Kaplama numunesi için sıra beklenmesi ya da kaplama kalınlığının ilk partide tutmaması, PPAP tarihini haftalarca kaydırabilir. Fasoncu değişikliğinin neden yeniden onay gerektirdiği de bu yüzden önemlidir.
Faz geçişlerinde gözden geçirme nasıl yapılır?
Her faz sonunda ekip, o fazın çıktılarını bir kontrol listesiyle gözden geçirir ve sonraki faza geçiş için yönetimden onay ister. Eksik çıktı varsa ya tamamlanır ya da risk olarak kayda geçer, sorumlusu ve tarihi yazılır.
Gözden geçirmede kullanılan pratik bir yöntem, her çıktıyı üç renkle işaretlemektir: tamam (yeşil), gecikmeli ama çözüm planı var (sarı), risk (kırmızı). Kırmızı bir kalem varken sonraki faza geçilecekse bu kararı yönetim verir ve yazılı kalır. Müşteriler çoğunlukla bu durum raporunu düzenli aralıklarla ister.
- Faz 1 sonunda soru: müşterinin istediğini gerçekten anladık mı, üretebilir miyiz?
- Faz 2 sonunda soru: tasarım ve kalıp bu toleransları tutturabilir mi, ihtiyaç duyduğumuz ekipman belli mi?
- Faz 3 sonunda soru: proses kâğıt üzerinde tamam mı, her riskin bir kontrolü var mı?
- Faz 4 sonunda soru: proses seri koşullarda kanıtlandı mı?
Küçük bir atölye APQP'yi nasıl sadeleştirebilir?
Fazları ve çıktıları koruyarak, belge biçimini sadeleştirerek. 30 kişilik bir atölyenin her proje için ayrı bir proje yazılımına ihtiyacı yoktur; tek sayfalık bir proje kontrol listesi, paylaşılan bir klasör ve haftalık 30 dakikalık bir proje toplantısı çoğu zaman yeter.
Sadeleştirirken atlanmaması gereken üç şey vardır: özel karakteristiklerin baştan belirlenmesi, ölçüm ve kontrol ekipmanının kalıpla aynı anda sipariş edilmesi ve numune partisinin seri koşullarda, ayrı lotla üretilmesi. Bu üçü atlandığında PPAP aşamasında kaybedilen süre, planlamaya harcanacak süreden her zaman fazladır.
APQP'de tedarikçi ve fasoncu nasıl yönetilir?
Kendi müşterinizin sizden istediğinin bir kısmını tedarikçinizden ve fasoncunuzdan istemekle. APQP zinciri yukarı doğru akar: müşteri sizden onaylı parça ister, siz de hammadde ve dış operasyon için aynı güveni ararsınız.
- Hammadde: malzeme kalitesi, ölçü ve belge tipi siparişte yazılır. Numune partisi seri tedarikçiden, sertifikasıyla alınır; sertifika tiplerinin farkı EN 10204 sertifika yazısında.
- Fason operasyon: kaplama, ısıl işlem ya da boyahane için fasoncudan proses parametreleri, kendi kontrol planı ve numune parti raporu istenir. Fasoncu değişirse bunun bir proses değişikliği olduğu baştan bilinir.
- Kalıp ve fikstür: kalıpçıyla teslim tarihi kadar kabul kriterleri de konuşulur: deneme vuruşu sayısı, ilk numunelerin ölçüm raporu, revizyonların kimin onayıyla yapılacağı.
- Uzun teslim süreli kalemler: özel hammadde, ithal bileşen, ambalaj; proje takviminde ayrı satır olarak izlenir.
Tedarikçi tarafındaki gecikme çoğu zaman projenin kritik yoludur. Faz gözden geçirmelerinde tedarikçi kalemlerinin durumu da renkle işaretlenir; satınalma sorumlusu bu toplantıya katılır.
APQP'de sık yapılan hatalar
- APQP'yi kalite biriminin işi saymak: kalıphane, satınalma ve üretim ekipte değilse plan gerçekçi olmaz.
- Belgeleri sonradan doldurmak: PFMEA ve kontrol planı PPAP haftasında yazılır.
- Fikstür ve mastarı geç sipariş etmek: kalıp gelir, ölçecek ekipman yoktur.
- Fasoncuyu plana almamak: kaplama, ısıl işlem ya da boyahane takvimi projenin dışında kalır.
- Faz 5'i atlamak: SOP sonrası öğrenilenler kaydedilmez, bir sonraki projede aynı hatalar tekrar edilir.
- Gözden geçirmeyi resmiyete dökmemek: kırmızı riskler konuşulur ama kimseye atanmaz.
PakERP One'da APQP sürecinin hangi kayıtları tutulur?
PakERP One'da APQP proje takibi ya da faz gözden geçirme ekranı yoktur; proje planı kendi aracınızda kalır. Program, projenin üretim ve malzeme tarafındaki çıktılarını ve PPAP'a girecek kayıtları tutar.
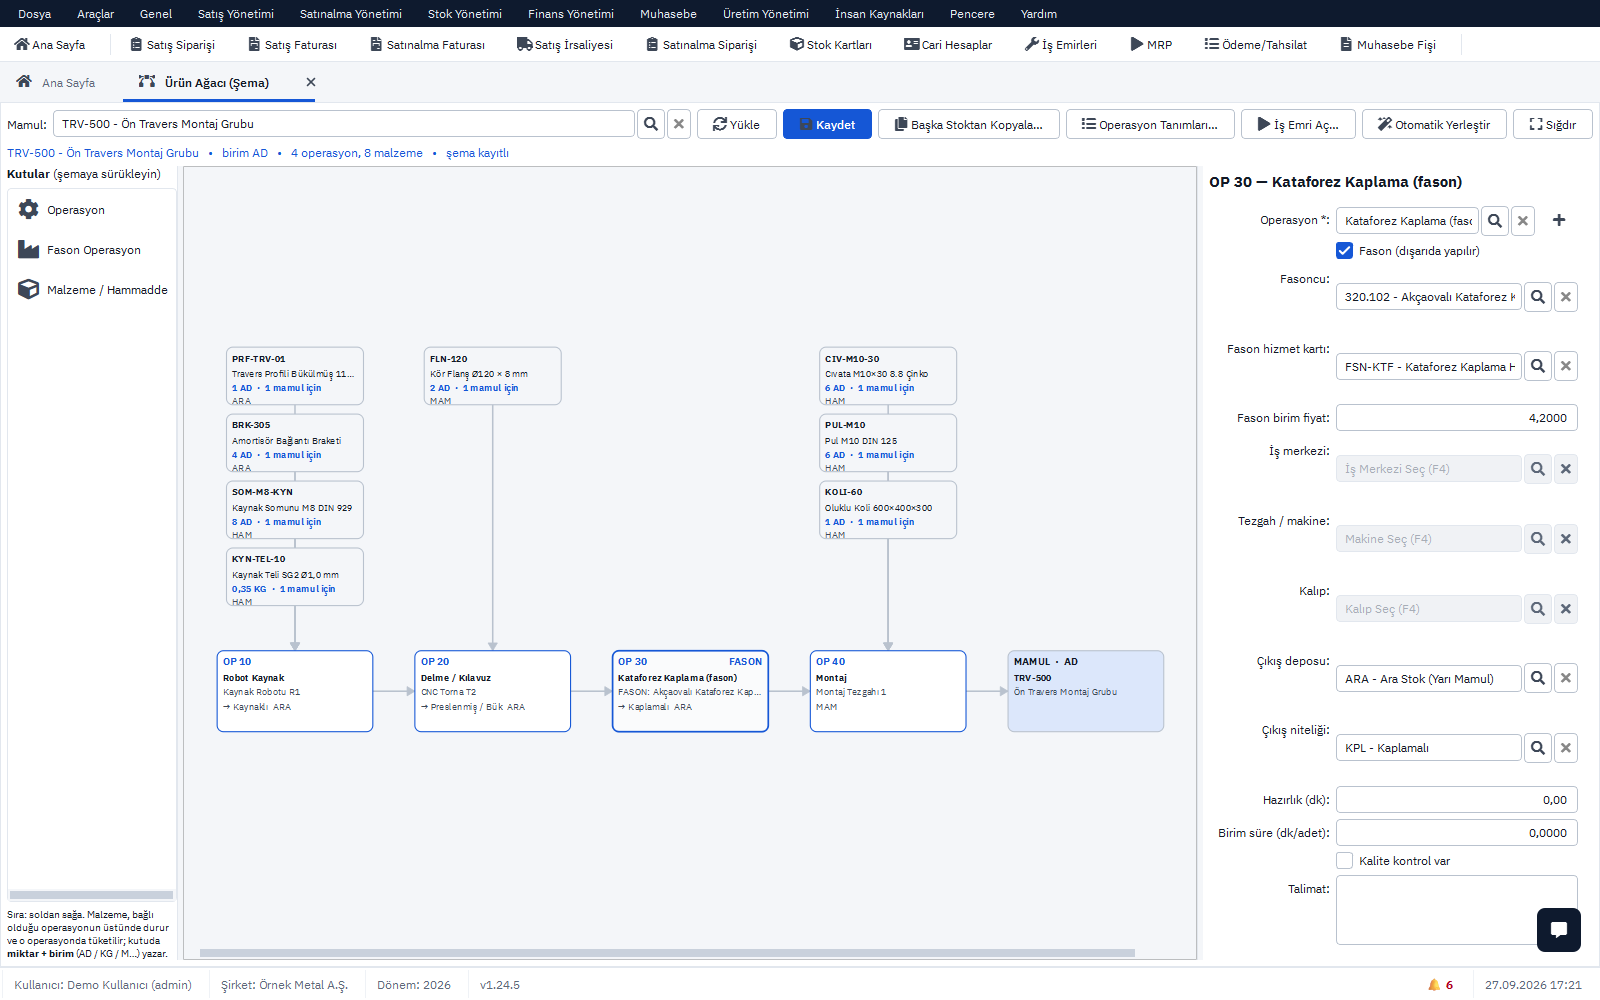
- 8107 Ürün Ağacı Şeması: operasyonlar, tezgahlar, kalıplar ve fason operasyonlar tek şemada sürükle-bırak kurulur; ön ve kesin proses akışına temel olur.
- 8165 Kalite Kriterleri: özel karakteristikler giriş, proses ve final aşamaları için kriter olarak tanımlanır.
- 203 Satınalma Siparişleri: kalıp, fikstür ve numune hammaddesi siparişleri; termini satır bazında izlenir.
- 8124 Fason Siparişleri: numune partisinin kaplama gibi dış operasyonları; Üretim Panosu «Fasonda» sekmesinde görünür.
- 8120 İş Emirleri ve 8135 İzlenebilirlik: numune partisi ayrı iş emriyle üretilir, lotu iş emri numarasıdır; soy ağacı PPAP dosyasındaki malzeme ve proses bilgisinin kanıtıdır.
- Evrak ekleri: teknik resim, PFMEA, kontrol planı ve müşteri onayı stok kartına dosya olarak eklenir.
Program ücretsizdir. Üretim ve fason ekranları üretim modülü sayfasında.