PFMEA, bir üretim prosesinde her operasyonun nasıl hatalı çalışabileceğini, hatanın müşteriye etkisini, nedenini ve mevcut önleme ve tespit kontrollerini sistemli biçimde listeleyip riskleri sıralayan analizdir. Eski yöntemde şiddet, oluşma ve tespit puanları çarpılarak RPN bulunurdu. AIAG ve VDA'nın ortak el kitabı RPN yerine eylem önceliği (AP) kullanır: şiddet ağırlıklı bir tablo her satırı yüksek, orta ya da düşük önceliğe yerleştirir.
PFMEA çoğu fabrikada yeni parça projesinin son haftasında, PPAP dosyası tamamlansın diye doldurulur. Kalite mühendisi bir önceki projenin dosyasını kopyalar, parça adını değiştirir, puanları biraz oynatır. Dosya hazırdır ama hiçbir şey öğretmez.
İyi hazırlanmış bir PFMEA ise kalıp henüz gelmeden «bu delik neden kayabilir, kayarsa kim fark eder?» sorusunu sorar. Ekibe kalıpçı, ayarcı ve bir operatör katıldığında, masadaki tablo sahada yaşanmış hataların listesine dönüşür. Aşağıdaki adımlar böyle bir masa için.
 Tam boyut
İçindekiler
- PFMEA nedir, DFMEA'dan farkı ne?
- AIAG-VDA yöntemine göre FMEA hangi adımlarla yapılır?
- Şiddet, oluşma ve tespit nasıl puanlanır?
- RPN neden yetersiz, AP nasıl çalışır?
- PFMEA tablosunda bir satır nasıl yazılır?
- PFMEA ne zaman güncellenir?
- PFMEA toplantısı nasıl hazırlanır ve yürütülür?
- PFMEA'da sık yapılan hatalar
- PakERP One'daki kayıtlar PFMEA'yı nasıl besler?
- Sık sorulan sorular
PFMEA nedir, DFMEA'dan farkı ne?
PFMEA üretim prosesinin, DFMEA ürün tasarımının risklerini inceler. Tasarım sorumluluğu müşterideyse, ki yan sanayide çoğu zaman böyledir, tedarikçinin hazırlayacağı belge PFMEA'dır.
Analizin birimi operasyondur. Rulodan kesme, pres, kaynak, fason kaplama, montaj, paketleme: her biri ayrı ayrı ele alınır ve her biri için üç soru sorulur. Bu operasyon ne yapmalı? Bunu nasıl yapamayabilir? Yapamazsa ne olur? Fason operasyonlar da tabloya girer; kaplamanın dışarıda yapılması riskini ortadan kaldırmaz.
PFMEA tek başına durmaz. Proses akış şeması ile aynı operasyon listesini paylaşır, çıktısı kontrol planına aktarılır. Akış şemasında olup PFMEA'da olmayan operasyon, denetimde ilk bulunan uygunsuzluklardan biridir.
AIAG-VDA yöntemine göre FMEA hangi adımlarla yapılır?
AIAG ve VDA'nın 2019'da yayımladığı ortak FMEA el kitabı analizi yedi adıma böler. Adımlar, eski tek tablolu yöntemin atladığı hazırlığı ve yapıyı zorunlu kılar.
- Planlama ve hazırlık: kapsam, ekip, zaman planı ve hangi hattın ya da parçanın inceleneceği.
- Yapı analizi: proses kalemi (hat), proses adımı (operasyon) ve proses çalışma elemanları. Çalışma elemanları genellikle 4M ile sayılır: insan, makine, malzeme, çevre.
- Fonksiyon analizi: her adımın ne yapması gerektiği ve bunu ölçen ürün ve proses karakteristikleri.
- Hata analizi: hata zinciri kurulur: hata etkisi (müşteride ne olur), hata türü (operasyonda ne olur), hata nedeni (çalışma elemanında ne olur).
- Risk analizi: mevcut önleme ve tespit kontrolleri yazılır, şiddet, oluşma ve tespit puanlanır, eylem önceliği belirlenir.
- Optimizasyon: yüksek ve orta öncelikli satırlar için sorumlu ve tarihli eylemler, eylem sonrası yeniden puanlama.
- Sonuçların dokümantasyonu: alınan kararların ve kalan risklerin ekip ve yönetimle paylaşılması.
Kendi müşteriniz hâlâ eski formatı kabul ediyor olabilir. Hangisinin isteneceği müşterinin tedarikçi el kitabında yazar; yeni projelerde ortak yöntem giderek daha sık istenir.
PFMEA toplantılarında en verimli kaynak hurda kasasıdır. Toplantıdan önce son üç ayın hurda ve fire kayıtları hata koduna göre dökülüp masaya konursa, oluşma puanları tahminle değil veriyle verilir ve tartışma kısalır.
Şiddet, oluşma ve tespit nasıl puanlanır?
Üçü de 1 ile 10 arasında puanlanır ve her birinin el kitabında tanımlı bir ölçeği vardır. Ekip kendi ölçeğini uydurmaz; el kitabındaki tablolar kullanılır, gerekirse parça ailesine özgü örneklerle zenginleştirilir.
- Şiddet (S): hatanın etkisinin ağırlığı. Araç güvenliğini ya da yasal şartları etkileyen hata en yüksek puanları alır; montajda fark edilip düzeltilebilen küçük bir rahatsızlık düşük puan alır. Şiddet, önleme eylemiyle değil, ancak tasarım ya da proses değişikliğiyle düşer.
- Oluşma (O): nedenin ortaya çıkma olasılığı, mevcut önleme kontrolleri dikkate alınarak. Benzer parçalardaki geçmiş veri, hurda kayıtları ve şikayetler bu puanın dayanağıdır.
- Tespit (D): hatanın parça sevk edilmeden yakalanma yeteneği. Puan tersinedir: otomatik ve kanıtlanmış bir hata önleme düzeneği düşük, operatörün göz kontrolü yüksek puan alır.
Tespit puanında sık yapılan hata, her final kontrolü iyi bir tespit saymaktır. Gözle yapılan yüzde yüz kontrol, yorgunluk ve alışkanlık nedeniyle beklenenden çok daha fazla hata kaçırır. Tespit puanını gerçekten düşüren şey, hatayı fiziksel olarak durduran bir düzenektir; örnekleri poka-yoke yazısında.
RPN neden yetersiz, AP nasıl çalışır?
RPN (risk öncelik sayısı) = S × O × D formülüyle hesaplanır ve 1 ile 1.000 arasında bir değer verir. Sorun, üç puanın eşit ağırlıkta çarpılmasıdır: şiddeti 9 olan bir güvenlik hatası, sık oluşan ama zararsız bir kozmetik hatanın gerisinde kalabilir.
Örnek (temsili puanlarla)
| Hata türü | S | O | D | RPN |
|---|---|---|---|---|
| A: Kaynak somunu eksik (montajda cıvata bağlanamaz, emniyet bağlantısı) | 9 | 4 | 6 | 216 |
| B: Kenarda hafif çapak (montajda eldivenle fark edilir) | 5 | 7 | 7 | 245 |
RPN sırasına göre ekip önce B'ye eylem yazar. AP yönteminde ise sıralama önce şiddete, sonra oluşmaya, en son tespite bakar. Şiddeti 9 ve 10 olan satırlar, oluşma ve tespit puanları gerçekten düşük değilse yüksek önceliğe düşer; A satırı bu yüzden yüksek öncelikli çıkar ve eylem zorunlu hale gelir. B için de eylem gerekebilir ama sıra A'dadır.
AP tablosunu ezberlemeye gerek yoktur; el kitabındaki tablo ya da FMEA yazılımı satırın sonucunu verir. Önemli olan, yüksek öncelikli bir satırın eylemsiz kapatılmamasıdır. Eylem yazılmayacaksa gerekçe yazılır ve yönetim tarafından onaylanır.
Bir uyarı: RPN için bir eşik değeri belirlemek (100 üstü eylem gibi) ekipleri puanı eşiğin altına çekmeye yöneltir. Bu yüzden el kitapları da sabit RPN eşiği önermez.
PFMEA tablosunda bir satır nasıl yazılır?
Bir satır, bir hata zincirini anlatır: hangi operasyon, ne yapmalıydı, ne yaptı, müşteride ne oldu, neden oldu, şimdi ne var, kim ne yapacak. Pres hattında bir delme operasyonu için temsili örnek:
- Proses adımı: 20 Delme, Pres 3
- Fonksiyon: Ø8,5 deliği referans kenardan 32 ±0,2 mm'de delmek
- Hata türü: delik konumu tolerans dışı
- Hata etkisi: müşteri montajında cıvata girmez, hat durur
- Hata nedeni: sac şeridin kalıpta dayamaya tam oturmaması (malzeme), merkezleme piminin aşınması (makine)
- Mevcut önleme: vardiya başı ilk parça onayı; vuruş sayısına bağlı kalıp bakımı
- Mevcut tespit: 2 saatte 5 parça kontrol fikstürü
- Eylem: kalıba şerit konum sensörü; sorumlu kalıphane şefi, tarih
Her nedenin ayrı satır olduğuna dikkat edin. «Operatör hatası» bir neden değildir; operatörün neden hata yapabildiği sorulmalıdır. Kalıp bakımı önlemi için vuruş sayısının nasıl izleneceği kalıp takibi yazısında anlatılıyor.
PFMEA ne zaman güncellenir?
PFMEA yaşayan bir belgedir ve sahadan gelen her yeni bilgiyle güncellenir. Seri üretim başladıktan sonra hiç değişmemiş bir PFMEA, kullanılmadığının işaretidir.
- Müşteri şikayeti ya da iç uygunsuzluk: ortaya çıkan hata türü tabloda var mı, oluşma ve tespit puanları gerçekçi miydi? Bu bağlantı 8D raporunun önleme adımında kurulur.
- Proses değişikliği: yeni kalıp, makine, fasoncu ya da hammadde tedarikçisi.
- Hurda ve fire verisinde yeni bir hata kodu ya da artış.
- Eylem tamamlandığında: yeni puanlarla satır kapatılır.
- Belirli aralıklarla gözden geçirme: ekip yılda en az bir kez tabloyu sahadaki gerçekle karşılaştırır.
PFMEA toplantısı nasıl hazırlanır ve yürütülür?
Kısa oturumlarla ve hazırlıkla. Tüm PFMEA'yı tek günlük bir toplantıda bitirmeye çalışmak, öğleden sonraki satırların kopyala yapıştırla dolmasına yol açar. İki saatlik oturumlar ve her oturumda birkaç operasyon daha verimlidir.
Toplantıdan önce masaya şunlar konur: güncel proses akış şeması, teknik resim ve özel karakteristikler, benzer parçaların hurda ve fire kayıtları, son iki yılın müşteri şikayetleri ve varsa aynı parça ailesi için daha önce hazırlanmış temel bir PFMEA. Temel PFMEA, örneğin tüm preslenmiş braketler için ortak riskleri toplayan bir şablondur; her yeni parça bu şablondan başlar ve yalnız parçaya özgü farklar eklenir. Kopyalamadan farkı, şablonun bilinçli olarak bakımının yapılmasıdır.
Toplantının ilk yarım saati sahada geçirilebilir. Ekip hat boyunca yürür, her operasyonda operatöre «burada en son ne ters gitti?» diye sorar. Bu soruların cevabı çoğu zaman masa başında akla gelmeyen hata türlerini ortaya çıkarır: dayamaya yapışan yağ, kasaya yanlış dizilen parça, kalıp değişiminde unutulan bir pul.
Toplantının çıktısı yalnız tablo değildir. Yüksek öncelikli her satır için sorumlu ve tarih yazılır, bir sonraki oturumun başında bu eylemlerin durumu konuşulur.
PFMEA'da sık yapılan hatalar
- Masa başında tek kişiyle doldurmak: sahada ne olduğunu bilen kalıpçı ve ayarcı yoksa tablo eksik kalır.
- Bir önceki projeden kopyalamak: parçaya özgü riskler hiç yazılmaz.
- Nedeni «operatör dikkatsizliği» diye yazmak: eylem «eğitim» olur ve hiçbir şey değişmez.
- Tespit puanını iyimser vermek: gözle yüzde yüz kontrolü güçlü tespit saymak.
- Şiddeti eylemle düşürmek: şiddet, hatanın etkisidir; kontrol eklemek onu değiştirmez.
- Kontrol planıyla bağı koparmak: PFMEA'daki tespit kontrolü kontrol planında yoksa sahada uygulanmıyor demektir.
PakERP One'daki kayıtlar PFMEA'yı nasıl besler?
PakERP One'da FMEA tablosu yoktur; FMEA dosyası kendi şablonunuzda kalır. Programın katkısı, oluşma puanına dayanak olacak sahadaki veriyi ve operasyon listesini sağlamaktır.
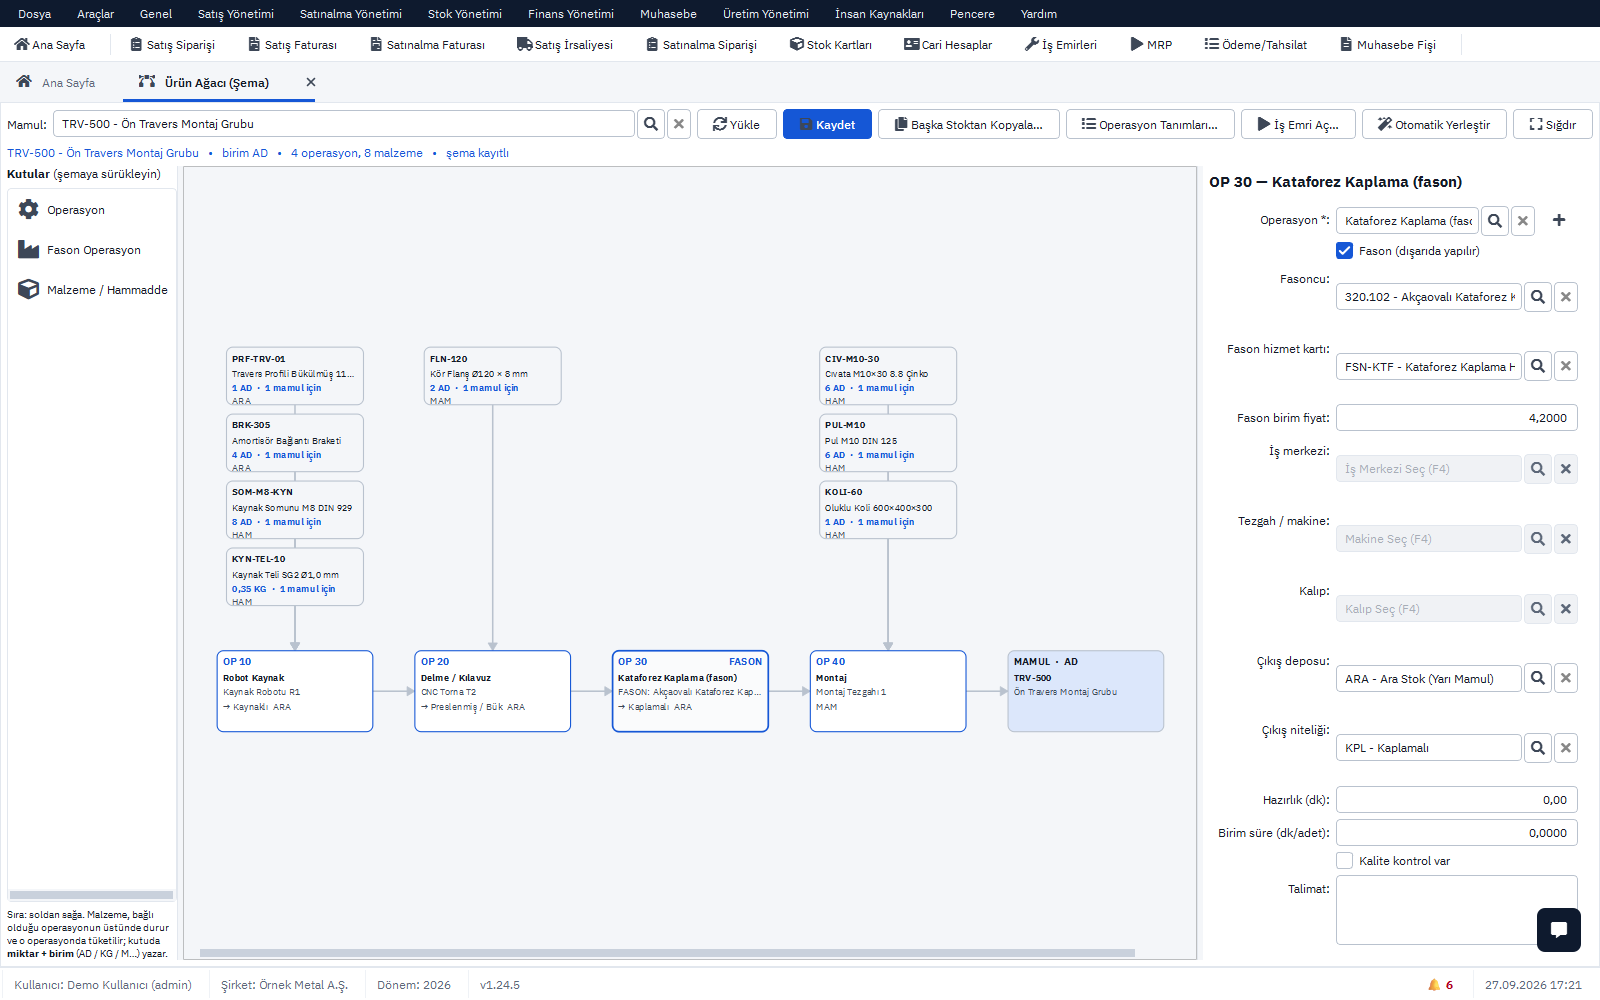
- 8107 Ürün Ağacı Şeması: operasyon sırası, tezgah ve fason operasyonlar tek şemada; PFMEA'nın yapı analizi bu listeyle başlar.
- 8121 Üretim Bildirimleri ve 8164 Fire ve Duruş Nedenleri: her bildirimde fire adedi ve fire nedeni girilir; hangi hata türünün hangi operasyonda ne sıklıkla görüldüğü buradan çıkar.
- Hata / Fire Analizi raporu: fire ve muayene kayıtlarını hata koduna göre döker; Excel'e alınıp oluşma puanlamasında kullanılır.
- 8128 Kalite Kontrol: proses ve final muayenelerinde ret edilen miktarlar; tespit kontrollerinin gerçekte ne yakaladığını gösterir.
- Evrak ekleri: PFMEA dosyasının geçerli revizyonu stok kartına eklenir; denetimde parça kaydından açılır.
Program ücretsizdir; kalite ekranları üretim modülü sayfasında.