Operatör performansı, üretilen iyi parçaların standart süreleri toplamının, operatörün kendi kontrolündeki net çalışma süresine bölünmesiyle ölçülür. Arıza, malzeme bekleme ve plan değişikliği gibi operatörün elinde olmayan duruşlar bu süreden düşülür. Adet saymak adil değildir, çünkü işler farklı sürelidir. Hız ve kalite ayrı göstergeler olarak birlikte izlenir; karşılaştırma aynı iş merkezindeki operatörler arasında ve haftalık ortalamayla yapılır.
"En hızlı operatörümüz kim?" sorusu çoğu fabrikada yanlış sorulur. Cevap genellikle en çok adet çıkaran kişidir. Oysa o kişi bütün hafta 0,2 dakikalık basit bir delme işinde çalışmış olabilir; yanındaki arkadaşı ise iki kez kalıp değiştirmiş, bir saat malzeme beklemiş, kalan sürede de üç operasyonlu zor bir parça işlemiştir. Adet sayısı birincinin lehine, gerçek emek ikincinin lehinedir.
Operatör performansı ölçülmeli mi? Evet, çünkü eğitim ihtiyacı, yetkinlik dağılımı ve iş tasarımı bu veriyle görülür. Ama yanlış ölçülürse, saha onu hemen fark eder ve güven kaybolur. Aşağıda adil bir ölçümün formülü, örnek hesap, operatöre yazılmaması gereken kayıplar, kalitenin nasıl katılacağı ve sonuçların nasıl kullanılacağı anlatılıyor.
 Tam boyut
İçindekiler
- Operatör performansı neden adet sayarak ölçülmez?
- Operatör performansı nasıl hesaplanır?
- Hangi kayıplar operatörün hanesine yazılmamalı?
- Kalite performansa nasıl katılır?
- Standart süre yanlışsa ne olur?
- Yeni operatör ve yeni parça nasıl değerlendirilir?
- Sonuçlar nasıl kullanılmalı?
- Sık yapılan hatalar
- PakERP One'da operatör verisi
- Sık sorulan sorular
Operatör performansı neden adet sayarak ölçülmez?
Çünkü işler aynı sürede yapılmaz. Bir operatörün 900 adedi ile diğerinin 400 adedi, parçaların standart süreleri bilinmeden karşılaştırılamaz.
Adet sayımı dört yerde yanıltır. İş karışımı farklıdır: biri kısa çevrimli bir parçada, diğeri uzun çevrimli bir parçada çalışır. Makineler farklıdır: aynı iş yeni tezgahta daha hızlı çıkar. Duruşların çoğu operatörden kaynaklanmaz: arıza, malzeme gecikmesi, planın son dakika değişmesi. Son olarak, öğrenme süreci vardır: yeni bir parçanın ilk partisi her zaman yavaştır.
Bu dört etki temizlenmeden yapılan sıralama, operatörlerin iş seçmeye başlamasına yol açar. Kolay işi kapan "verimli", zor işi alan "yavaş" görünür. Bir süre sonra zor işi kimse istemez.
Operatör performansı nasıl hesaplanır?
Üretilen iyi parçaların standart süreleri toplanır ve operatörün kendi kontrolündeki net çalışma süresine bölünür. Sonuç yüzde olarak okunur; 100, operatörün standart hızda çalıştığını gösterir.
Formül: performans = Σ (iyi adet × standart birim süre) / net çalışma süresi.
Net çalışma süresi = vardiya süresi - molalar - operatörün elinde olmayan duruşlar.
Örnek (temsili rakamlarla): bir operatörün vardiyası.
- Vardiya 480 dakika, molalar 30 dakika: kullanılabilir süre 450 dakika.
- Pres arızası 30 dakika (bakım), malzeme bekleme 15 dakika (lojistik): ikisi düşülür. Net çalışma süresi 405 dakika.
- İş A: 600 iyi adet × 0,30 dakika = 180 standart dakika.
- İş B: 300 iyi adet × 0,65 dakika = 195 standart dakika.
- Toplam standart süre 375 dakika. Performans = 375 / 405 = yaklaşık %93.
Aynı vardiyada başka bir operatör yalnız iş A'dan 1.200 adet yapmış olsun, duruşu da olmasın: 1.200 × 0,30 = 360 standart dakika, 360 / 450 = %80. Adet sayısında ikinci operatör önde görünür; performansta birinci öndedir.
Performans ölçümü başlatılan atölyelerde ilk haftalarda en çok değişen şey duruş kayıtlarının kalitesidir. Operatörler, arıza ve malzeme beklemesinin kendi hanelerine yazılmadığını görünce duruş nedenini daha dikkatli seçmeye başlar. Ölçümün asıl kazancı çoğu zaman bu daha temiz duruş verisidir.
Hangi kayıplar operatörün hanesine yazılmamalı?
Operatörün önleyemediği her kayıp. Kural basittir: duruşun nedeni operatörün kontrolündeyse süreye dahil edilir, değilse düşülür. Bunun için duruş kayıtlarının nedeniyle birlikte tutulması gerekir.
| Kayıp | Kimin sorumluluğunda? | Performans hesabında |
|---|---|---|
| Makine arızası | Bakım | Düşülür |
| Malzeme bekleme | Planlama, depo, satınalma | Düşülür |
| Plan değişikliği, iş yok | Planlama | Düşülür |
| Kalite onayı bekleme | Kalite | Düşülür |
| Kalıp ya da ayar değişimi | Operatör ve ayarcı | Standart ayar süresi kadar düşülür, aşan kısım kalır |
| Kısa duraklamalar, yavaş çalışma | Çoğu zaman operatör | Kalır |
| Mola | Planlı | Düşülür |
Kalıp değişimindeki ayrım önemlidir. Değişim için rotada 45 dakika öngörülmüşse ve 70 dakika sürmüşse, 45 dakika düşülür; aşan 25 dakika performansa yansır. Böylece hem planlı iş cezalandırılmaz hem de uzayan değişim görünür olur. Duruş nedenlerinin nasıl gruplandığı Makine Duruş Nedenleri Takibi yazısında.
Kalite performansa nasıl katılır?
Ayrı bir gösterge olarak. Hız ve kalite tek sayıda birleştirilirse hangisinin düştüğü görülmez; iki ayrı sayı yan yana izlenir.
Formüldeki "iyi adet" zaten hurdaya ayrılan parçaları dışarıda bırakır. Buna ek olarak operatör bazında kalite oranı (iyi adet / toplam adet) ve fire nedeni dağılımı tutulur. Fire nedeni hammadde ya da kalıp kaynaklıysa operatöre yazılmaz; ayar hatası ya da yanlış ölçüm kaynaklıysa yazılır. Fire oranının hesabı Fire Oranı Nasıl Hesaplanır? yazısında.
Yalnız hıza bağlı bir prim sistemi, kaliteyi ölçmüyorsa, fireyi artırır. Prim konuşulacaksa iki göstergenin ikisi de bir eşiğin üstünde olmalıdır.
Fire nedenini kimin seçtiği de önemlidir. Operatör kendi firesinin nedenini her zaman "hammadde" diye girerse kalite göstergesi anlamını yitirir. Bu yüzden şüpheli nedenler haftalık olarak kaliteyle birlikte gözden geçirilir; nedenin değiştirilmesi gerekiyorsa operatörle konuşularak değiştirilir.
Standart süre yanlışsa ne olur?
Ölçümün tamamı bozulur. Performans formülünün paydası sahadan, payı ise rotadaki standart süreden gelir; standart süre gerçeğe uymuyorsa bazı işler sürekli "kolay", bazıları sürekli "zor" görünür.
Belirtisi açıktır: aynı parçada bütün operatörler yüzde 130 çıkıyorsa standart gevşektir; bütün operatörler yüzde 70'te takılıyorsa standart sıkıdır. İkisinde de sorun operatörde değil, rotadadır. Standart süre kronometreyle ölçülüp en az birkaç operatörün ortalamasıyla düzeltilmelidir; yöntemi Çevrim Süresi ve Takt Zamanı yazısında.
Yeni operatör ve yeni parça nasıl değerlendirilir?
Ayrı bir dönem olarak. İlk haftalardaki düşük performans beklenen bir durumdur ve genel ortalamaya katılırsa hem kişiyi hem de ekibi yanlış gösterir.
Yeni bir operatör için öğrenme dönemi tanımlanır; örneğin ilk dört hafta. Bu sürede performans hesaplanır ama sıralamaya girmez, yalnız haftadan haftaya gelişime bakılır. Gelişim duruyorsa eğitimci operatörle birlikte tezgaha gidilir; sorun çoğu zaman kişide değil, yazılı olmayan bir ayar ya da aparat alışkanlığındadır.
Yeni parçada da benzer bir durum vardır. İlk partide hem operatör hem ayar öğrenir; çevrim süresi rotadakinden uzun çıkar. Bu parti için performans ayrıca işaretlenir, standart süre ise birkaç parti sonra gerçekleşen ortalamaya göre gözden geçirilir. İlk partinin yavaşlığını standarda işlemek, bütün sonraki partilerde gevşek bir ölçü bırakır.
Sonuçlar nasıl kullanılmalı?
Önce eğitim ve iş tasarımı için, sonra, veri güven kazanınca, ödüllendirme için. Sıralamayı panoya asarak başlamak, ölçümü kurmadan bitirmenin en kısa yoludur.
- İlk üç ay veriyi yalnız ustabaşı ve üretim müdürü görür; standart süreler ve duruş nedenleri bu sürede düzeltilir.
- Karşılaştırma aynı iş merkezindeki operatörler arasında yapılır; presçi ile kaynakçı karşılaştırılmaz.
- Günlük değil haftalık ya da aylık ortalamaya bakılır; tek bir kötü gün anlamlı değildir.
- Her operatör kendi verisini görür ve itiraz edebilir; yanlış duruş nedeni böyle bulunur.
- Düşük performans önce eğitim ve yetkinlik sorusu olarak ele alınır. Yetkinlik matrisi Vardiya Planlama yazısında.
Sık yapılan hatalar
- Adet sıralaması yapmak: iş karışımı farkı gizlenir, kolay işi kapan öne geçer.
- Bütün duruşları operatöre yazmak: arıza ve malzeme beklemesi kişiye fatura edilir.
- Standart süreyi hiç güncellememek: eski rota yeni makinede yanlış sonuç verir.
- Kaliteyi ölçmemek: hız artar, fire de artar.
- Farklı iş merkezlerini karşılaştırmak: pres ile montaj aynı ölçekte değerlendirilemez.
- Veriyi operatörle paylaşmamak: itiraz edilemeyen ölçüme güven oluşmaz.
PakERP One'da operatör verisi
PakERP One'da performans hesabının iki tarafı da ayrı kayıtlarda tutulur; hesap, bu kayıtların Excel'e alınmasıyla yapılır:
- 8107 Ürün Ağacı: her operasyon kutusunda hazırlık ve birim süre yazılır; performansın standart süresi buradan gelir.
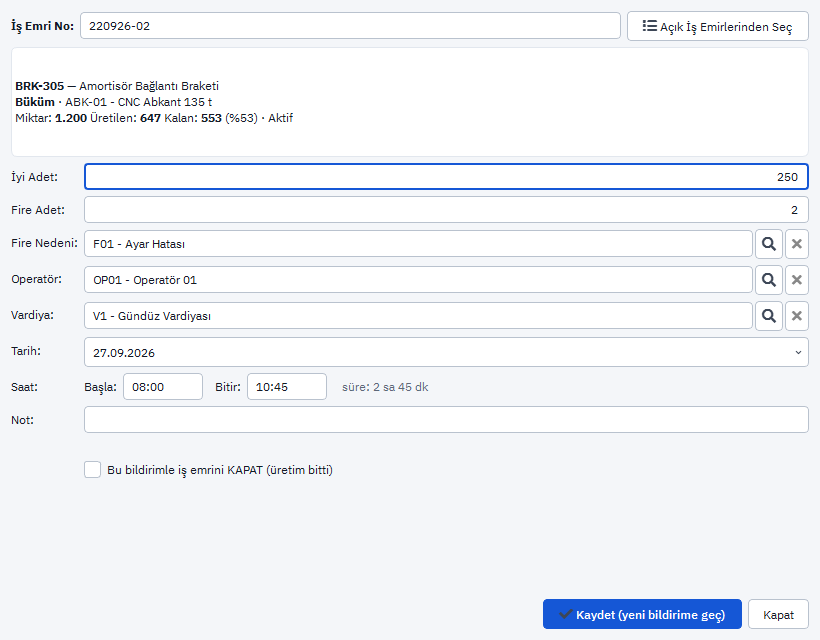
- 8121 Üretim Bildirimleri: her bildirimde operatör, vardiya, başla ve bitir saati, iyi adet, fire adedi ve fire nedeni bulunur. Bildirim bilgisayardan ya da tabletteki Android "PakERP One Üretim" uygulamasından iş emri QR'ı okutularak girilir.
- 8129 Duruş Kayıtları: duruş nedeni, başlangıç ve bitiş; tablette bildirimin altında aynı ekranda girilir.
- 8164 Fire ve Duruş Nedenleri: nedenler grup koduyla tanımlanır; arıza, malzeme bekleme, ayar gibi gruplar operatörün kontrolündeki ve dışındaki kayıpları ayırmayı kolaylaştırır.
- Raporlar ▾: 8121 listesinde "Operatör Üretim ve Hata Raporu" ve gerçekleşen süreyi rotayla karşılaştıran "Birim Süre Analizi" bulunur; 8129'da "Duruş Analizi". Hepsi PDF ve Excel olarak alınır, Excel'de operatör ve iş merkezi bazında özet tablo kurulur.
Operatörler personel kartlarıyla (1101) eşleşir; vardiya ve operatör seçimi bildirimde listeden yapılır, elle yazılmaz. Başla ve bitir saatleri bildirimle birlikte girildiği için bir operatörün vardiya içindeki çalışma süresi ayrıca kağıda yazılmaz; duruşlar da aynı iş emrine ve tezgaha bağlı olduğundan, net çalışma süresi iki listenin birleştirilmesiyle bulunur. Hesap tablosu bir kez kurulduğunda her hafta yalnız yeni liste yapıştırılır.
Konuyla ilgili: Üretimde Performans Primi Nasıl Hesaplanır?.