Üretim verimliliği tek bir sayıyla değil, birbirini tamamlayan göstergelerle ölçülür: OEE, işgücü verimi (adam-saat başına iyi parça), performans verimi (standart süre / gerçek süre), plana uyum, ilk seferde doğru oranı, fire oranı ve zamanında teslim oranı. Hepsi aynı kaynaktan beslenir: iş emrine yapılan üretim bildirimi, duruş kaydı, kalite kaydı ve sevk tarihi. Veri doğruysa hesap basittir.
Verimlilik, harcadığınız ile elde ettiğiniz arasındaki orandır. Tanım basit; zorluk, fabrikada neyin "harcanan", neyin "elde edilen" sayılacağına karar vermekte. Bir makinenin gün boyu çalışması verimli olduğunu göstermez: yanlış parçayı, yanlış sırayla ya da fireyle üretiyor olabilir. Operatörün hiç boş durmaması da aynı şekilde yanıltıcıdır.
Bu yüzden verimlilik tek bir göstergeyle ölçülmez. Aşağıda yedi gösterge, formülleri ve bir vardiyalık örnek hesap var. Hepsinin ortak noktası, sahadan düzenli ve doğru veri gelmesini istemeleri.
 Tam boyut
İçindekiler
- Üretim verimliliği neden tek sayıyla ölçülmez?
- Üretim verimliliğini ölçen 7 gösterge nedir?
- Bir vardiyada 7 gösterge nasıl hesaplanır?
- Göstergelerin verisi nereden gelir?
- Birden fazla makinenin OEE'si nasıl birleştirilir?
- Verimlilik ölçümüne nasıl başlanır?
- Hangi göstergeye ne sıklıkla ve kim bakmalı?
- Sık yapılan hatalar
- PakERP One'da verimlilik verisi nasıl toplanır?
- Sık sorulan sorular
Üretim verimliliği neden tek sayıyla ölçülmez?
Çünkü her gösterge fabrikanın başka bir kaybını gösterir ve biri iyileşirken öteki bozulabilir. Makine verimini artırmak için partiler büyütülürse stok şişer ve teslim gecikir; fireyi düşürmek için hız azaltılırsa performans düşer.
Göstergeleri üç soruya göre gruplamak işi kolaylaştırır:
- Makine ne kadar iyi kullanıldı? OEE ve performans verimi
- İnsan emeği ne kadar üretime dönüştü? İşgücü verimi
- Müşteriye söz verilen yerine geldi mi? Plana uyum, ilk seferde doğru, fire oranı, zamanında teslim
Bu üç soruya aynı anda bakan fabrika, bir göstergedeki iyileşmenin başka bir yerde kayba dönüşüp dönüşmediğini görür. Örneğin kalıp değişimini azaltmak için büyük partiler basılırsa OEE yükselir; ama aynı hafta zamanında teslim düşüyorsa kazanç kâğıt üzerinde kalmıştır. Göstergeleri tek tabloda, aynı dönem için yan yana okumak bu yüzden önemlidir.
Üretim verimliliğini ölçen 7 gösterge nedir?
Aşağıdaki yedi gösterge çoğu üretim firmasında yeterli resmi verir. Formüller düz metin yazıldı.
| Gösterge | Formül | Ne söyler? |
|---|---|---|
| 1. OEE | Kullanılabilirlik × Performans × Kalite | Makinenin planlı süresinin ne kadarında iyi parça ürettiği |
| 2. İşgücü verimi | İyi parça / harcanan adam-saat | Bir saatlik emeğin kaç iyi parçaya dönüştüğü |
| 3. Performans verimi | (Standart çevrim süresi × üretilen adet) / fiili çalışma süresi | Makinenin standart hızına ne kadar yaklaştığı |
| 4. Plana uyum | Gerçekleşen iyi adet / planlanan adet × 100 | Planın sahada ne kadar tuttuğu |
| 5. İlk seferde doğru | İlk kontrolde iyi / kontrole giren × 100 | Düzeltme gerektirmeden çıkan payı |
| 6. Fire oranı | Fire adedi / üretilen adet × 100 | Kaybedilen malzeme ve emeğin payı |
| 7. Zamanında teslim | Zamanında sevk edilen sipariş satırı / toplam satır × 100 | Verimliliğin müşteriye yansıyan yüzü |
OEE'nin bileşenleri ve altı büyük kayıp OEE rehberinde, standart çevrim süresinin nasıl bulunduğu çevrim süresi ve takt zamanı yazısında ayrıca anlatılıyor.
Verimlilik ölçümüne yeni başlayan fabrikalarda ilk ayın rakamları çoğu zaman beklenenden düşük çıkar ve bu ilk tepkiyle verinin yanlış olduğu düşünülür. Genellikle veri doğrudur; eskiden hiç yazılmayan kısa duruşlar ve kalıp ayarları ilk kez görünür hale gelmiştir.
Bir vardiyada 7 gösterge nasıl hesaplanır?
Aşağıdaki rakamlar açıklama için uydurulmuş bir örnektir, bir firmanın verisi değildir. Bir pres hattında 8 saatlik vardiya:
- Vardiya süresi 480 dakika, planlı mola 30 dakika, yani planlı çalışma 450 dakika
- Kalıp ayarı ve arıza duruşu toplam 45 dakika, yani fiili çalışma 405 dakika
- Standart çevrim süresi 12 saniye (dakikada 5 parça)
- Üretilen 1.800 adet; ilk kontrolde iyi 1.716, yeniden işlenip kurtarılan 30, fire 54
- Hatta 3 operatör, her biri 8 saat; vardiya planı 2.000 adet
- Kullanılabilirlik = 405 / 450 = %90,0
- Performans verimi = (12 sn × 1.800) / (405 × 60 sn) = 21.600 / 24.300 = %88,9
- Kalite (ilk seferde doğru) = 1.716 / 1.800 = %95,3
- OEE = 0,900 × 0,889 × 0,953 = %76,3
- İşgücü verimi = (1.716 + 30) / (3 × 8) = 1.746 / 24 = saatte 72,8 iyi parça
- Plana uyum = 1.746 / 2.000 = %87,3
- Fire oranı = 54 / 1.800 = %3,0
Zamanında teslim vardiya bazında değil, hafta bazında ölçülür: haftada 40 sipariş satırından 34'ü söz verilen tarihte sevk edildiyse oran %85'tir.
Bu tabloyu okurken dikkat: vardiyanın en büyük kaybı fire değil, 45 dakikalık duruş ve standart hızın altında kalan çalışmadır. Plana uyumun %87'de kalmasının asıl nedeni bu ikisidir.
Göstergelerin verisi nereden gelir?
Yedi göstergenin tamamı dört kayıttan beslenir: üretim bildirimi, duruş kaydı, kalite kaydı ve sevk kaydı. Bu kayıtlar doğru ve zamanında girilirse ayrıca bir ölçüm sistemi kurmaya gerek kalmaz.
| Kayıt | Hangi alanlar? | Beslediği göstergeler |
|---|---|---|
| Üretim bildirimi | İyi ve fire adet, başla ve bitir saati, operatör | OEE, performans, işgücü verimi, fire, plana uyum |
| Duruş kaydı | Neden, başlangıç, bitiş, tezgah | Kullanılabilirlik |
| Kalite kaydı | Kontrol edilen, uygunsuz, karar | İlk seferde doğru |
| Sevk kaydı | Söz verilen ve gerçek sevk tarihi | Zamanında teslim |
Veri elle, formdan ya da tabletten girilebilir. Makineden sensörle otomatik sayım ise ayrı bir yatırımdır; elle girilen verinin düzenli hale gelmesinden sonra düşünülmesi daha sağlıklıdır. Duruş nedenlerinin nasıl kodlanacağı duruş ve fire takibi yazısında.
Birden fazla makinenin OEE'si nasıl birleştirilir?
Düz ortalamayla değil, planlı süreye göre ağırlıklandırarak. Az çalışan bir makinenin yüksek OEE'si, bütün gün çalışan darboğaz makinesinin düşük OEE'sini örtmemelidir.
Örnek (uydurulmuş rakamlar): pres 1, 450 dakika planlı çalışmada %76 OEE; pres 2, yalnız 90 dakika çalışmış ve %92 OEE.
- Düz ortalama: (76 + 92) / 2 = %84
- Ağırlıklı: (76 × 450 + 92 × 90) / (450 + 90) = (34.200 + 8.280) / 540 = %78,7
Aradaki beş puanlık fark, raporun yönetime "iyi gidiyoruz" mu yoksa "darboğazda kayıp var" mı dediğini belirler. Fabrika geneli için tek bir OEE yerine, darboğaz makinelerinin OEE'sini ayrı izlemek çoğu zaman daha fazla şey söyler.
Verimlilik ölçümüne nasıl başlanır?
Tek hat, iki gösterge ve iki hafta ile. Yedi göstergeyi bütün fabrikada aynı anda başlatmak, verinin tutarsız gelmesine ve göstergelere güvenin ilk ayda kaybolmasına yol açar.
- Darboğaz olan ya da en çok şikayet alan bir hat seçin.
- O hattın standart çevrim sürelerini ve planlı duruşlarını yazılı hale getirin.
- Duruş nedenlerini sekiz ile on iki arasında bir listeyle sınırlayın.
- İki hafta boyunca her bildirimde başla ve bitir saati, iyi ve fire adet girilsin.
- İlk iki gösterge olarak OEE ve fire oranını hesaplayın; sonuçları hattın ekibiyle konuşun.
- Veri oturunca diğer hatlara ve diğer göstergelere genişletin.
Hangi göstergeye ne sıklıkla ve kim bakmalı?
Sahaya yakın göstergeler vardiya bazında, müşteriye yakın olanlar hafta bazında okunur. Her göstergenin bir sahibi olmalı.
- Vardiya sonunda, ustabaşı: fire oranı, duruş süresi, plana uyum
- Her sabah, üretim müdürü: dünkü OEE ve en uzun üç duruş nedeni
- Haftalık, üretim ve satış birlikte: zamanında teslim, geciken sipariş satırları
- Aylık, yönetim: işgücü verimi, ilk seferde doğru oranının eğilimi
Sabah toplantısında hangi raporların önüne konacağı üretim müdürünün günlük raporları yazısında ayrıntılı olarak var.
Sık yapılan hatalar
- Standart süre yerine geçmiş ortalamayı kullanmak: yavaş çalışma "normal" kabul edilir, performans hep %100 görünür.
- Planlı duruşu hesaptan çıkarmamak ya da her duruşu planlı saymak: ilki kullanılabilirliği haksız düşürür, ikincisi kaybı gizler.
- Fireyi vardiya sonunda tahminle girmek: fire oranı her gün aynı yuvarlak sayı çıkar.
- Farklı makinelerin OEE'sini düz ortalamak: az çalışan bir makine, darboğaz makinesi kadar ağırlık alır.
- Tek göstergeye prim bağlamak: yalnız adet ödüllendirilirse fire, yalnız fire ödüllendirilirse hız düşer.
- Yeniden işlenen parçayı ilk seferde iyi saymak: kalite oranı olduğundan yüksek görünür, düzeltmeye harcanan süre hiçbir göstergeye girmez.
- Rakamı panoya asıp tartışmamak: gösterge, arkasındaki kaybı konuşmak için vardır; kendisi amaç değildir.
PakERP One'da verimlilik verisi nasıl toplanır?
PakERP One ücretsiz bir üretim ERP'sidir; göstergelerin beslendiği kayıtlar programın standart ekranlarındadır.
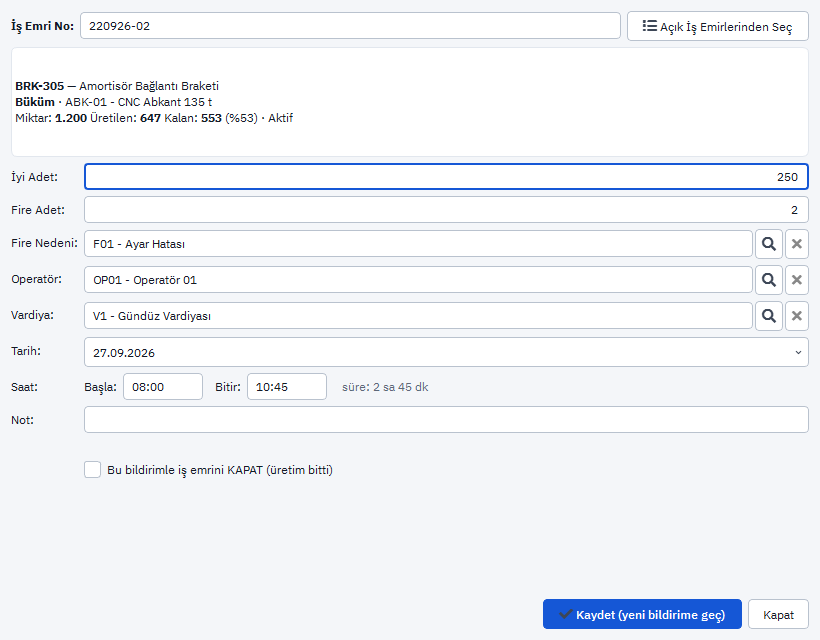
- 8121 Üretim Bildirimleri: iyi ve fire adet, fire nedeni, operatör, vardiya, başla ve bitir saati. Bildirim PC'de ya da sahada Android "PakERP One Üretim" uygulamasında iş emri formundaki QR okutularak girilir; tabletten bildirimin altına duruşlar da eklenir.
- 8129 Duruş Kayıtları ve 8164 Fire ve Duruş Nedenleri: duruş süresi ve nedeni tezgah bazında tutulur.
- 8128 Kalite Kontrol: giriş, proses ve final muayene sonuçları.
- 103 Satış Siparişleri: satır bazlı teslim takibi; geciken satır kırmızı, 7 gün kalan sarı görünür.
- 8151 Fiili Üretim Maliyeti ve 8153 Standart / Fiili Karşılaştırma: sürelerin maliyete etkisi.
Her listede "Raporlar ▾" ile PDF ve Excel çıktısı alınır; göstergeler bu verilerden hesaplanır. Makinelerden sensörle otomatik veri toplama ise ayrıca ücretlendirilen, fabrikada keşiften sonra kurulan bir hizmettir. Ayrıntı: Üretim modülü.
Konuyla ilgili: Üretimde Hangi KPI'lar İzlenir? 12 Gösterge ve Formül, Değer Akış Haritası (VSM) Nasıl Çıkarılır? Örnek, Üretimde Performans Primi Nasıl Hesaplanır?.