Sac metal ve lazer kesim atölyesi için ücretsiz ERP, levhayı kalınlık ve kaliteye göre lotlu tutmalı, parça başına brüt sac tüketimini ürün ağacında tanımlamalı, kesim, büküm, kaynak ve boya operasyonlarını ayrı iş emirleriyle izlemeli, müşterinin getirdiği sacla yapılan fason kesimi kendi stoğundan ayırmalı ve stoğa dönen artık sacı geldiği levhanın lotuyla geri almalıdır. Nesting kesim yazılımında yapılır, kayıt ERP'de tutulur.
Lazer kesim atölyesine gelen işlerin çoğu bir e-postayla başlar: ekte birkaç DXF dosyası, bir PDF teknik resim ve tek satır not. "2 mm DKP, 300 takım, büküm var, boyalı. Fiyat ve termin?" Teklif hazırlayan kişi kesim süresini, delik sayısını, büküm adedini ve boya alanını hesaplar, sac fiyatını kontrol eder, rakamı verir. Sipariş gelirse işin asıl kısmı başlar: o parçalar başka müşterilerin parçalarıyla aynı levhaya yerleştirilir, kesilir, abkantta bükülür, kaynak ve boyaya gider.
Sac metal atölyesinin ERP'den beklediği, bu karışık akışta hangi levhanın hangi işe gittiğini, hangi parçanın hangi aşamada beklediğini ve hangi siparişin geciktiğini kaybetmemektir. Bu yazı, sac metal ve lazer kesim atölyelerinin günlük akışını ve ücretsiz bir ERP ile nasıl kurulacağını anlatıyor. Levha firesi ve nesting verimi ayrı bir konu olduğu için ayrıntısı sac kesimde fire ve artık sac rehberine bırakıldı.
 Tam boyut
İçindekiler
- Lazer kesim atölyesinde hangi iş tipleri vardır?
- Sac parça siparişten sevkiyata nasıl ilerler?
- Levha stoğu nasıl tanımlanmalı?
- Bir levhada birden çok siparişin parçası varsa sac nasıl düşülür?
- Abkant ve kaynak operasyonları neden ayrı izlenmeli?
- Çizim revizyonu nasıl kontrol altında tutulur?
- Örnek: üç siparişin aynı levhada kesilmesi
- Sac metal atölyelerinde sık yapılan hatalar
- PakERP One'da levhadan sevkiyata
- Sık sorulan sorular
Lazer kesim atölyesinde hangi iş tipleri vardır?
Atölyeye gelen işler genelde üç gruptan birine girer ve her grubun ERP kaydı farklıdır.
| İş tipi | Sac kimin? | Satılan | ERP'deki karşılığı |
|---|---|---|---|
| Malzemeli parça | Atölyenin | Parça (malzeme + işçilik) | Ürün ağacı, iş emri, satış irsaliyesi |
| Fason kesim | Müşterinin | Yalnız işçilik | Emanet depo, hizmet faturası |
| Tekrarlı seri parça | Atölyenin | Parça, çağrıyla | Teslim tarihli sipariş, stoğa üretim |
Karışıklık en çok ikinci grupta çıkar. Müşterinin getirdiği sac atölyenin stoğuna normal girişle alınırsa, hem stok değeri şişer hem de müşteriye ait levha başka bir siparişte kesilebilir. Müşteri malı ayrı bir emanet depoda, müşterinin irsaliye numarasıyla tutulmalıdır; satış faturası yalnız kesim işçiliği için kesilir.
Sac parça siparişten sevkiyata nasıl ilerler?
Tipik bir sac parça şu sırayla ilerler ve her adım ayrı bir iş emri olarak izlenebilir:
- Teklif ve sipariş: çizim alınır, kesim süresi, büküm adedi ve boya alanı hesaplanır, fiyat verilir. Onaylanan teklif siparişe çevrilir.
- Programlama: CAM yazılımında parça levhaya yerleştirilir (nesting); program kesim makinesine gönderilir.
- Kesim: lazer, plazma ya da su jeti; levha lotu ve kesilen parça adedi kaydedilir.
- Çapak alma: gerekiyorsa taşlama ya da vibrasyon.
- Büküm: abkant presinde; her büküm ayarı zaman alır, aynı kalıp ayarlı işler arka arkaya alınır.
- Kaynak ve montaj: punta, MIG ya da TIG; somun basma, perçin.
- Yüzey işlem: toz boya, galvaniz ya da kataforez; çoğunlukla fason.
- Kontrol ve sevk: ölçü kontrolü, paketleme, irsaliye.
Excel ile çalışan atölyede bu adımlar beyaz tahtada izlenir; bir parça kesimde mi, abkantta mı, boyacıda mı, ancak sorarak öğrenilir. İş emri ve operasyon kavramlarının kuruluşu rota ve operasyon tanımı yazısında.
Lazer kesim atölyelerinde teslim gecikmesinin en sık nedeni kesim değil, kesimden sonraki adımlardır. Kesim programı bitince iş tamamlanmış sayılır, oysa parça abkant ya da boya sırasında günlerce bekleyebilir. Operasyonlar ayrı izlendiğinde planlama toplantısının ilk sorusu "ne kesildi" yerine "ne bekliyor" olur.
Levha stoğu nasıl tanımlanmalı?
Her kalınlık, kalite ve levha ölçüsü için bir stok kartı açılır; stok levha adedi olarak sayılır, kilo karşılığı katsayıyla hesaplanır. Örneğin 2 mm DKP 1500x3000 levha yaklaşık 70,65 kg'dır; 40 levha 2.826 kg eder.
Paslanmaz ve alüminyumda kalite (304, 316, 5754 gibi) ve yüzey (2B, fırçalı, folyolu) ayrı kart nedenidir, çünkü fiyatları ve kullanım yerleri farklıdır. Her levha paketi mal kabulde lot alır; özellikle paslanmazda müşteri malzeme sertifikası isteyebilir ve sertifika bu lota bağlanır. Kart sayısını büyütmemek için seyrek kullanılan ölçüler tek kartta toplanabilir ama kalınlık ve kalite hiçbir zaman karıştırılmamalıdır.
Bir levhada birden çok siparişin parçası varsa sac nasıl düşülür?
Her parçanın ürün ağacına parça başına brüt sac tüketimi yazılır; kesim bildirimi yapıldığında sac bu miktar kadar, parça hangi siparişe aitse o iş emri üzerinden düşer. Böylece tek bir levhada beş farklı siparişin parçası kesilse de sac tüketimi parçalara paylaştırılmış olur.
Brüt tüketim, parçanın net alanına nesting firesinin payı eklenerek bulunur. CAM yazılımı çoğu zaman parça başına kullanılan levha alanını ya da ağırlığını raporlar; bu rakam ağaca yazılabilir. Asıl kontrol iş emri kapanırken yapılır: o gün kesimde kaç levha açıldığı ile bildirimlerden hesaplanan tüketim karşılaştırılır. Fark büyükse ya artık sac stoğa girmemiştir ya da yerleşim verimi beklenenden düşüktür. Ağaçta brüt ve net miktarın nasıl yazılacağı ürün ağacı rehberinde.
Abkant ve kaynak operasyonları neden ayrı izlenmeli?
Çünkü atölyenin darboğazı çoğu zaman lazer değil, abkanttır. Lazer saatte yüzlerce parça keserken, abkantta her parça tek tek elle bükülür ve her yeni iş için kalıp ve dayama ayarı yapılır. Kesilmiş ama bükülmemiş parçalar abkantın önünde birikir.
Kesim ve büküm ayrı operasyon, ayrı iş emri olarak izlenirse, abkant önündeki bekleyen iş görünür olur: hangi siparişin parçaları kesildi, ne kadar süredir büküm bekliyor, termine kaç gün kaldı. Planlamacı aynı kalıp ayarıyla bükülebilecek işleri arka arkaya dizerek ayar süresini azaltabilir. Kaynak için de durum benzerdir; kaynakçı başına iş yükü ancak operasyon bazlı kayıtla görünür. Operasyon süresinin maliyete nasıl yansıdığı makine saat ücreti yazısında hesaplanıyor.
Çizim revizyonu nasıl kontrol altında tutulur?
Her parça kartında geçerli çizimin revizyon harfi ya da tarihi tutulmalı, çizim dosyası da karta ya da siparişe eklenmelidir. Müşteri yeni revizyon gönderdiğinde eski revizyonla kesilmiş stok ayrıca işaretlenir.
Sac metal işlerinde revizyon sık değişir: bir delik kayar, bir büküm yönü değişir, kalınlık artar. Atölyede sorun çoğu zaman programlama tarafında çıkar; CAM klasöründe eski DXF durur ve sipariş yeniden geldiğinde o dosya kesilir. Siparişin ekindeki çizimle kesim programının aynı revizyonda olduğunu kontrol etmek, iş emri açılırken yapılacak tek bir adımdır. Revizyon değiştiğinde stokta duran eski parçalar ya müşterinin onayıyla kullanılır ya da hurdaya ayrılır; her iki karar da kayda geçmelidir.
Örnek: üç siparişin aynı levhada kesilmesi
Aşağıdaki örnek temsili rakamlarla kurulmuştur. 2 mm DKP 1500x3000 levha (70,65 kg) üzerine üç siparişin parçaları yerleştirildi. Ağaçlardaki brüt tüketim, CAM yazılımının parça başına verdiği levha payından alındı; yani nesting firesi parçalara zaten paylaştırılmış durumda.
- Sipariş A: 24 adet kapak, parça başı brüt sac 1,30 kg, toplam 31,20 kg.
- Sipariş B: 60 adet braket, parça başı 0,30 kg, toplam 18,00 kg.
- Sipariş C: 18 adet bağlantı sacı, parça başı 0,40 kg, toplam 7,20 kg.
Üç iş emrinden düşen toplam 56,40 kg. Levhanın kesilmeyen 600x1500 mm'lik ucu (yaklaşık 14,13 kg) artık sac olarak aynı lot numarasıyla stoğa geri alındı. Kontrol: 56,40 + 14,13 = 70,53 kg; levhanın ağırlığıyla arasındaki 0,12 kg fark yuvarlamadır. Bu levha için kayıtlar tutarlı.
Asıl değerli kontrol ay sonunda yapılır. Diyelim ki 2 mm DKP'den ay içinde 120 levha açıldı, ama bildirimlerden düşen tüketim ile stoğa alınan artıkların toplamı 104 levhaya denk geliyor. Aradaki 16 levhanın üç olası açıklaması vardır: artık sac stoğa alınmadan rafa kondu, ağaçlardaki brüt tüketim gerçek yerleşimden düşük yazıldı ya da fire kesimleri bildirilmedi. Hangisi olduğu, farkın hangi parçalarda yoğunlaştığına bakılarak bulunur. Levha bazında tutarlılık, kesim atölyesinin malzeme maliyetini gerçekten bilip bilmediğinin en basit göstergesidir.
Sac metal atölyelerinde sık yapılan hatalar
- Müşteri sacını kendi stoğuna almak: emanet levha başka siparişte kesilir, ay sonu bakiye tutmaz.
- Artık sacı lotsuz geri almak: paslanmazda sertifika bağı kopar.
- Kesim ve bükümü tek iş emrinde toplamak: abkant önündeki birikim görünmez.
- Çizim revizyonunu kaydetmemek: eski revizyonla kesilen parçalar stokta kalır.
- Boya fasonundaki parçayı unutmak: sipariş hazır sanılır, parça boyacıdadır.
PakERP One'da levhadan sevkiyata
PakERP One'da nesting yapılmaz ve CAM yazılımıyla doğrudan bağlantı yoktur; yerleşim kesim yazılımında hazırlanır, levha, parça ve operasyon kayıtları programda tutulur. Ücretsiz ERP programı olarak kullanıcı ve modül sınırı yoktur.
- 111 Satış Teklifleri ve 103 Satış Siparişleri: teklif onaylanınca siparişe çevrilir; çizim PDF'i ve DXF belgenin Ekler sekmesine eklenir. Sipariş listesi satır bazlıdır, geciken satır kırmızı görünür.
- 301 Stok Kartları ve 202 Alış İrsaliyesi: levha kartında En, Boy, Ağırlık ve 2. birim katsayısı (adet ile kg) tutulur; levha paketleri Çoklu Lot Girişi ile karşı lot ve döküm no alarak girer.
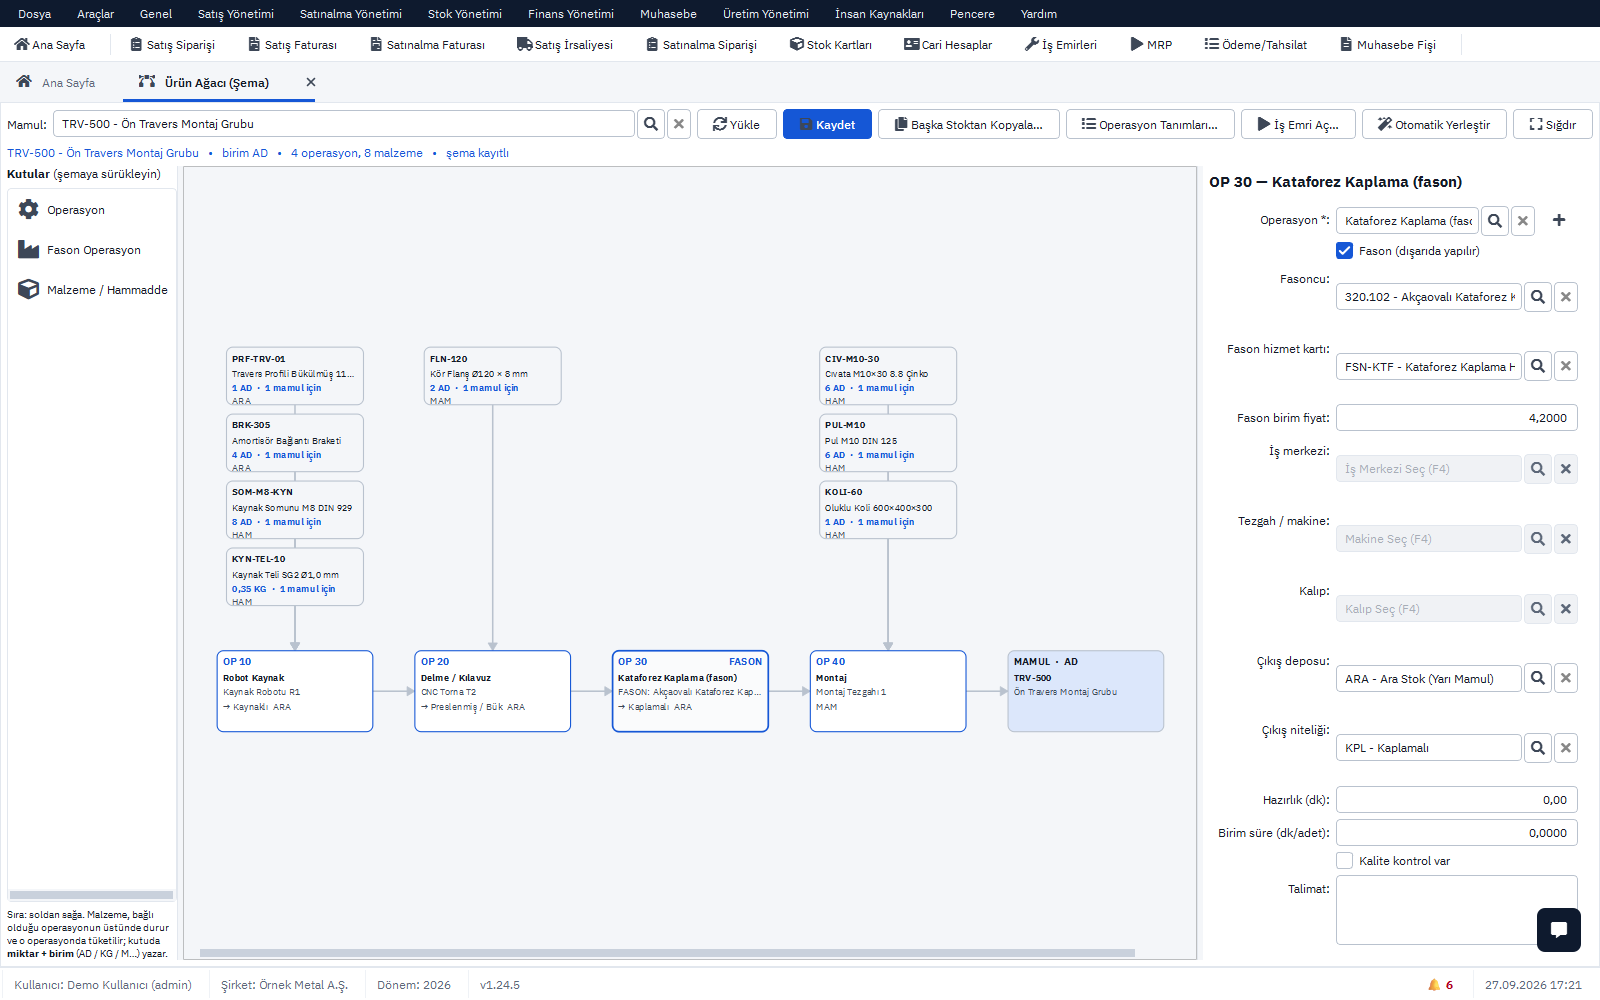
- 8107 Ürün Ağacı: kesim, çapak alma, büküm, kaynak ve boya operasyonları sürükle-bırak şemada sıralanır; parça başı brüt sac malzeme kutusuna yazılır, boya fason adım olarak işaretlenir.
- 8120 İş Emirleri ve Üretim Panosu: her operasyon ayrı iş emri numarası alır; pano kesimde, abkantta ve fasonda bekleyen işleri kart olarak gösterir.
- 8121 Üretim Bildirimleri ve Android uygulama: operatör iş emri formundaki QR'ı okutup iyi ve fire adedi girer; kesim bildiriminde kullanılan levha lotu "Lot Seç" ile seçilir.
- 302 Stok Giriş Fişi: artık sac, satırda mevcut lot seçilerek geldiği levhanın lotuyla stoğa geri alınır. Müşterinin getirdiği sac da giriş fişiyle, müşteri için açılmış emanet depoya alınır.
- 8124 Fason Siparişleri: boya ve galvaniz gidiş ve dönüşü iş emrine bağlanır.
Fason akışının ayrıntısı Fason modülü sayfasında.