Metal ve pres atölyesi için ücretsiz ERP'nin karşılaması gerekenler: rulo sacın kilo, karşı lot ve döküm no ile girilmesi, ürün ağacında parça başına brüt sac tüketiminin tanımlanması, kilo ile adet arasında çevrimin program içinde yapılması, kesilmiş ve preslenmiş halin ayrı bakiye olarak izlenmesi, ısıl işlem fasonunun ayrı depoda tutulması ve pres hurdasının cinsine göre kaydedilmesi.
Pres atölyesi, malzemeyi kilo ile alıp adetle satan bir işletmedir. Bu cümle basit görünür ama stok kayıtlarının neredeyse bütün zorluğu buradan çıkar: rulo tartıyla gelir, parça sayıyla gider, arada kalan her şey (çapak, uç, iskelet, ayar parçası) bir yerde kaybolur.
Metal işleme firmalarının ERP'den beklediği de bu farkın izlenebilmesidir. Rulodan kaç parça çıkması gerekirdi, kaç parça çıktı, aradaki fark hurda mı, fire mi, sayım hatası mı? Aşağıdaki bölümler, atölyede malzemenin gerçekte nasıl aktığını ve ücretsiz ERP içinde bu akışın hangi kayıtlarla tutulacağını anlatıyor.
 Tam boyut
İçindekiler
- Pres atölyesinde malzeme nasıl akar?
- Kilo ile alınan sac adede nasıl çevrilir?
- Döküm no ve karşı lot neden mal kabulde girilmeli?
- Kesilmiş ve preslenmiş parça ayrı mı sayılmalı?
- Pres hurdası nasıl kaydedilmeli?
- Isıl işlem ve kaplamaya giden parça nerede durur?
- Pres atölyesi ücretsiz ERP'ye nereden başlamalı?
- PakERP One'da rulodan sevke
- Sık sorulan sorular
Pres atölyesinde malzeme nasıl akar?
Rulo sac gelir, dilinir ya da levhaya kesilir, prese girer, gerekiyorsa ısıl işlem veya kaplamaya gider, döner, paketlenip sevk edilir. Her aşamada parça aynı parçadır ama durumu değişir.
Tipik bir akış şöyledir:
- Mal kabul: rulo tartılır, etiketindeki döküm no ve tedarikçi lotu okunur, sertifika dosyalanır.
- Dilme ya da levha kesimi: geniş rulo dar bantlara ya da levhalara ayrılır; kenar hurdası çıkar.
- Pres: kesme, delme, bükme, derin çekme. Her kalıp değişiminde ayar parçası ve iskelet hurdası çıkar.
- Ara işlemler: çapak alma, vibrasyon, kaynak.
- Fason: ısıl işlem, çinko kaplama, kataforez.
- Sevk: kasa ya da palet, lot etiketiyle.
Excel'de bu akış genelde iki satıra iner: "sac girdi" ve "parça çıktı". Aradaki her şey tahmindir.
Kilo ile alınan sac adede nasıl çevrilir?
Ürün ağacında parça başına brüt sac tüketimi kilo olarak tanımlanır; iş emri açıldığında gereken sac, adet çarpı bu değerle hesaplanır. Net parça ağırlığı değil brüt tüketim yazılmalıdır, çünkü iskelet ve kenar hurdası da o rulodan çıkar.
Basit bir örnek: net ağırlığı 0,36 kg olan bir braket, yerleşim planında 0,42 kg sac tüketiyor. 5.000 kg'lık bir rulodan teorik olarak yaklaşık 11.900 parça çıkar. Pres ayarı, rulo başı ve sonu kayıplarıyla bu rakam biraz düşer. Rulo bittiğinde sayılan parça 11.400 ise aradaki 500 parçanın karşılığı ya hurda, ya fire, ya da kayıt hatasıdır.
Bu hesabın programda yapılması iki şey kazandırır. Birincisi, satınalma sac ihtiyacını siparişten hesaplar; kimse kafadan "iki rulo yeter" demez. İkincisi, her rulo için beklenen ve gerçekleşen adet karşılaştırılabilir. Ağaçta brüt ve net farkının nasıl girileceği ürün ağacı rehberinde anlatılıyor.
Kalınlık ve kalite de hesaba girer. Aynı parça iki farklı tedarikçinin sacından basılabiliyorsa, ağaçta iki alternatif malzeme tanımlanır ya da hangi kalitenin kullanıldığı iş emrinde seçilir. Satınalma bu sayede yalnız kiloyu değil, hangi kalınlıkta ve hangi kalitede sac gerektiğini de siparişten okur. Kilo fiyatı kaliteye göre değiştiği için maliyet hesabı da buna bağlıdır.
| Bilgi | Nereden gelir? | Birim |
|---|---|---|
| Rulo ağırlığı | Tartı, alış irsaliyesi | kg |
| Parça başına brüt sac | Yerleşim planı, ürün ağacı | kg/adet |
| Teorik parça adedi | Rulo kg / brüt kg | adet |
| Gerçekleşen adet | Üretim bildirimi | adet |
| Hurda | Hurda tartımı | kg |
Pres atölyelerinde stok farkının en büyük kaynağı genellikle rulo başı ve sonu kayıplarıyla kalıp ayar parçalarıdır. Bunlar ne fire olarak bildirilir ne de hurda olarak tartılır. İş emri kapanırken rulonun kalan kilosu tartılıp girildiğinde fark kendiliğinden görünür.
Döküm no ve karşı lot neden mal kabulde girilmeli?
Çünkü sonradan bulunamazlar. Rulo açıldıktan sonra etiketi atılır, sertifika bir klasöre girer ve hangi rulonun hangi döküme ait olduğu kimsenin aklında kalmaz.
Döküm numarası çeliğin hangi ergitme partisinden geldiğini, karşı lot ise tedarikçinin kendi parti numarasını gösterir. Malzemede bir sorun çıktığında (sertlik tutmuyor, çekmede yırtılıyor) tedarikçiye gidecek bilgi bunlardır. Aynı döküm numarasından başka bir rulo daha stokta duruyorsa, o rulo sorun çözülene kadar ayrılmalıdır. Bunu bilmek için döküm no, mal kabul anında iç lot numarasıyla birlikte kaydedilmelidir. Müşteri parçada izlenebilirlik istiyorsa bu kayıt zincirin ilk halkasıdır; zincirin geri kalanı lot izlenebilirlik yazısında.
Kesilmiş ve preslenmiş parça ayrı mı sayılmalı?
Evet. Aynı parçanın levha halinde, preslenmiş halde ve ısıl işlem görmüş halde ayrı bakiyesi olmalıdır; aksi halde sayımda "bu parçadan 8.000 var" denir ama 5.000'inin henüz ısıl işleme gitmediği görünmez.
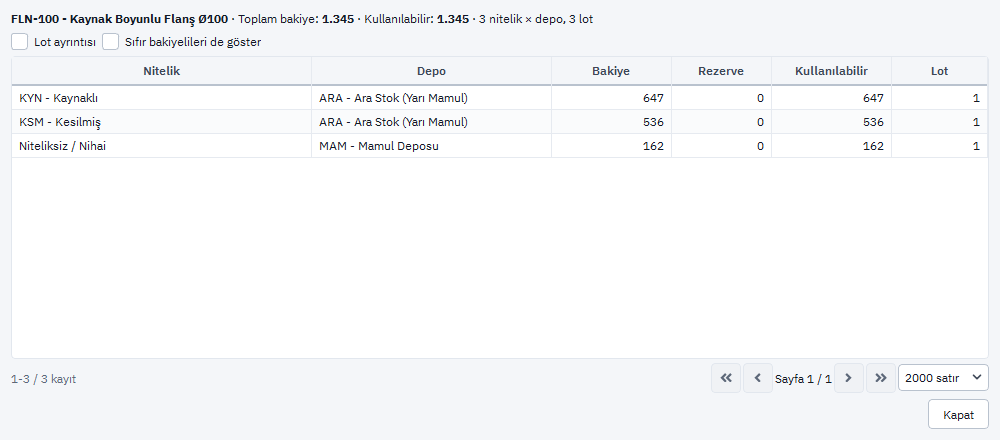
Bunun iki yolu vardır. Birincisi her aşamaya ayrı stok kartı açmaktır: BRAKET-KESIK, BRAKET-PRES, BRAKET-ISIL. Kart sayısı hızla katlanır ve ürün ağacı okunmaz hale gelir. İkincisi, tek stok kartında aşamayı ayrı bir boyut olarak tutmaktır. Bu durumda sayım listesi parça, depo, lot ve aşama kırılımında çıkar ve ara stok gerçekten görünür.
Ara stoğun görünmesi planlama için de önemlidir. Pres hattının önünde üç günlük kesik levha bekliyorsa kesim hattını durdurmak gerekebilir; ısıl işlemden dönen parça paketlenmeyi bekliyorsa sevk planı ona göre yapılır.
Sayım günü de bu ayrımdan fayda görür. Sayım ekibi pres önündeki kasayı "preslenmiş, ısıl işlem bekliyor" olarak, sevk alanındakini "kaplanmış" olarak yazar. Parça adı aynı kalır, ama değerleme ve planlama için iki farklı satır oluşur. Her aşamanın maliyeti farklıdır; kaplanmış parça, kesik levhadan daha pahalı bir stoktur.
Pres hurdası nasıl kaydedilmeli?
Cinsine göre ve kilo olarak. Pres atölyesinde hurda satılan bir maldır; temiz sac hurdası, yağlı talaş ve kaplamalı parça hurdası farklı fiyattan gider.
- İskelet ve kenar hurdası: ağaçtaki brüt ve net farkından beklenir; ayrıca tartılıp kaydedilirse beklenenle karşılaştırılabilir.
- Ayar ve kalıp değişim hurdası: her kalıp değişiminde çıkan parça; iş emriyle ilişkilendirilirse hangi kalıbın çok ayar istediği görülür.
- Hatalı parça: fire adedi olarak bildirimde, neden koduyla girilir.
Ay sonunda hurdacıya giden tonajla programdaki hurda kaydı karşılaştırılabiliyorsa, sac tüketimi de doğrulanmış olur. Bu kontrol, lisans ücreti olmayan bir ERP ile de ücretli bir programla da aynı disiplini ister: hurda tartılmadan kayıt tutulamaz.
Isıl işlem ve kaplamaya giden parça nerede durur?
Fasoncu adına açılmış bir depoda. Parça atölyeden çıktığı için stoktan düşmüş gibi görünse de hâlâ firmanındır ve dönene kadar orada izlenmelidir.
Metal parçada fason çoğunlukla kilo üzerinden fiyatlanır: ısıl işlemci kasa tartar, kaplamacı kilo ya da adet başı fatura keser. Bu yüzden fason irsaliyesinde adetin yanında kilo da yazılmalıdır. Dönüşte parça yeni aşamasıyla, yani ısıl işlem görmüş ya da kaplanmış haliyle stoğa girer; lotu korunur ya da yeni lot eskisine bağlanır. Fasoncu faturası geldiğinde bedel o partinin maliyetine eklenir. Akışın ayrıntısı fason üretim takibi yazısında.
Pres atölyesi ücretsiz ERP'ye nereden başlamalı?
Mal kabulden. Rulonun lotu, kilosu ve döküm numarası doğru girilmeden kurulan her üretim kaydı havada kalır.
- Önce sac kartları ve birimleri: her kalınlık ve kalite için bir kart, stok birimi kilo.
- Sonra en çok basılan on parçanın ağacı ve rotası: brüt sac tüketimi, operasyonlar, fason adımları.
- Üçüncü olarak depolar: ana depo, pres önü, sevk alanı ve her fasoncu için bir depo.
- Son olarak açılış sayımı: rulolar tartılarak, ara stok aşamasıyla birlikte sayılır.
Bu hazırlığın hiçbir adımı lisans bedeline bağlı değildir. Ücretsiz ERP'nin burada sağladığı, hazırlığı bütün ekiple yapabilmektir; pres ustası ve depocu kendi kullanıcısıyla ilk günden programa girer.
PakERP One'da rulodan sevke
PakERP One bir pres ve kalıp fabrikasında yazıldı; metal atölyesinin kilo ve adet sorununa göre kuruludur. Ücretsiz ERP programı olarak kullanıcı ya da modül sınırı yoktur.
- 202 Alış İrsaliyesi: Çoklu Lot Girişi ile her satır kendi lotunu alır; karşı lot, döküm no, rulo adedi ve kilo birlikte girilir. 100x120 mal kabul etiketi UYGUN, ŞARTLI ya da RED olarak basılır.
- 8107 Ürün Ağacı: operasyon, malzeme ve fason kutuları sürükle-bırak şemayla kurulur; parça başına sac tüketimi birimiyle tanımlanır.
- 8120 İş Emirleri: rotadaki her operasyon (kesim, pres, ısıl işlem) ayrı iş emri numarası alır; bildirim yapıldıkça bir sonraki operasyonun girişi olur.
- 8121 Üretim Bildirimleri: iş emri no yazılır, iyi ve fire adet, başla ve bitir saati girilir; tüketilecek sac kilo olarak altta görünür. Pres başındaki operatör aynı bildirimi Android PakERP One Üretim uygulamasıyla, iş emri formundaki QR kodu okutarak girebilir.
- 326 Nitelikler: kesilmiş, preslenmiş, ısıl işlem görmüş gibi aşamalar nitelik olarak tutulur; stok bakiyesi stok × depo × lot × nitelik kırılımında çıkar.
- 327 Hurda Kayıtları ve 328 Hurda Cinsleri: hurda cinsine göre ayrı kaydedilir.
- 313 Lot İzleme: sevk edilen parça lotundan ruloya, döküm numarasına ve tedarikçiye soy ağacıyla inilir.
Ekranların tamamı Stok, Lot ve Nitelik ile Üretim modül sayfalarında.