Kaynaklı imalat için ücretsiz ERP programı, profil ve sacı döküm numarasıyla lotlu almalı, kesim, kaynak, taşlama, NDT ve boya adımlarını ayrı iş emirleriyle izlemeli, her kaynak bildiriminde kaynakçıyı ve uygulanan WPS numarasını kayda geçirmeli, tahribatsız muayene ve boya fasonunu ayrı operasyon olarak tutmalı ve kaynak hatası tamirlerini neden koduyla kaydetmelidir. Böylece bir parçanın kim tarafından, hangi prosedürle ve hangi malzemeden kaynaklandığı gösterilebilir.
Bir iş makinesi üreticisinin kalite mühendisi tedarikçi denetimine geldiğinde ilk istediği çoğu zaman bir parça seçip geriye gitmektir. "Bu şaseyi kim kaynakladı? Kaynakçının sertifikası o tarihte geçerli miydi? Hangi WPS ile kaynaklandı? Profil hangi dökümden? Ultrasonik muayene raporu nerede?" Bu soruların her biri kaynaklı imalatın gündelik kaydıyla ilgilidir ve cevabı denetim günü aranmaya başlanırsa bulunamaz.
Kaynaklı imalat atölyeleri; iş makinesi, tarım makinesi, römork ve dorse, vinç, basınçlı kap, makine şasesi, platform ve konveyör gibi ürünlere kaynaklı parça ve alt montaj yapar. Proje bazlı çelik yapıdan farklı olarak işler çoğunlukla tekrarlı küçük serilerdir: aynı şase her ay 20 ya da 50 adet. Bu yazı, bu tür atölyelerin ERP'de neyi izlemesi gerektiğini ve ücretsiz bir programla nasıl kurulacağını anlatıyor. Proje ve poz bazlı çelik konstrüksiyon işleri için ayrı bir rehber var: çelik konstrüksiyon için ücretsiz ERP.
 Tam boyut
İçindekiler
- Kaynaklı bir parça hangi adımlardan geçer?
- Kaynakçı ve WPS kaydı neden iş emrine bağlanmalı?
- Profil ve sac için hangi malzeme kayıtları tutulmalı?
- Kaynak teli ve gaz tüketimi nasıl izlenir?
- NDT ve boya fasonu nasıl kayda alınır?
- Kaynak hatası tamiri nasıl kaydedilmeli?
- Örnek: 30 adetlik bir şase partisi
- PakERP One'da kaynaklı parçanın kaydı
- Sık sorulan sorular
Kaynaklı bir parça hangi adımlardan geçer?
Kaynaklı bir parça malzeme kabulden sevkiyata kadar genellikle şu adımlardan geçer; her adım ayrı bir kayıt doğurur.
- Malzeme kabul: profil, boru ve sac; malzeme sertifikası ve döküm numarası kontrol edilir.
- Kesim: şerit testere, lazer ya da plazma; kesilen parçalar poz numarasıyla işaretlenir.
- Hazırlık: kaynak ağzı açma, büküm, delik.
- Puntalama ve fikstürde montaj: parçalar fikstürde konumlanır.
- Kaynak: MIG/MAG, TIG ya da toz altı; kaynakçı ve uygulanan prosedür kayda geçer.
- Taşlama ve doğrultma: kaynak dikişi temizlenir, çarpılma alınır.
- Muayene: gözle muayene ve gerekiyorsa tahribatsız muayene (penetrant, manyetik parçacık, ultrasonik, radyografi).
- Yüzey işlem: kumlama, astar, boya ya da galvaniz; çoğunlukla fason.
- Son kontrol ve sevk.
Kaynakçı ve WPS kaydı neden iş emrine bağlanmalı?
Çünkü kaynak, sonradan bakılarak kalitesi tam anlaşılamayan bir işlemdir; güvence büyük ölçüde doğru prosedürün, yetkin kaynakçı tarafından uygulandığının kaydına dayanır. Bu kayıt iş emrinde tutulursa, parça ile kaynakçı ve prosedür arasındaki bağ kendiliğinden kurulur.
WPS (kaynak prosedür şartnamesi), bir kaynak işleminin nasıl yapılacağını tanımlar: yöntem, ana malzeme, ilave metal, pozisyon, akım aralığı, ön tav. WPS'in uygulanabilir olduğu bir prosedür onayıyla (WPQR) gösterilir; bu onay EN ISO 15614-1 gibi standartlara göre yapılır. Kaynakçının yetkinliği ise EN ISO 9606-1 gibi standartlara göre belgelendirilir ve sertifikanın belirli aralıklarla teyidi gerekir. Kaynaklı imalatta kalite yönetiminin genel çerçevesi EN ISO 3834 serisinde, çelik yapı bileşenlerinin uygunluğu ise EN 1090 serisinde tanımlanır. Hangi standardın sizi bağladığını müşteri şartnamesi ve ürünün kullanım yeri belirler.
ERP açısından gereken kayıt basittir: rotadaki kaynak operasyonunun talimatına WPS numarası yazılır, üretim bildiriminde kaynakçı operatör olarak seçilir. Kaynakçı sertifikalarının geçerlilik takibi ise ayrı bir listede tutulur ve bildirimdeki operatör kodu bu listeyle eşleştirilir.
Kaynak atölyelerinde kaynakçı bilgisi çoğu zaman yalnız ustanın hafızasındadır; hangi şaseyi kimin kaynakladığı sorulduğunda vardiya listesine bakılır. Kaynakçının bildirimde operatör olarak seçilmesi ilk haftalarda zahmetli görünür, ama ilk müşteri şikayetinde ya da ilk denetimde bu kaydın değeri ortaya çıkar.
Profil ve sac için hangi malzeme kayıtları tutulmalı?
Her profil ve sac partisi, döküm numarası ve sertifikasıyla birlikte ayrı lot olarak alınmalıdır. Kesimde hangi lottan kesildiği kayda geçerse, kaynaklı parçanın her bileşeni malzeme sertifikasına bağlanır.
Kaynaklı imalatta stok birimleri karışıktır. Profil boy olarak alınır ama kilo ile fiyatlanır; sac levha adedi ile sayılır ama kilo ile alınır; kaynak teli kilo ile, koruyucu gaz tüp ya da metreküp ile izlenir. Ürün ağacında parça başına profil metresi ya da kilosu yazılırsa, sipariş geldiğinde ne kadar malzeme gerektiği hesaplanır. Sertifikanın okunması ve 3.1 ile 3.2 farkı EN 10204 malzeme sertifikası yazısında.
Kaynak teli ve gaz tüketimi nasıl izlenir?
İki yol vardır: ürün ağacına parça başına yaklaşık tel tüketimi yazmak ya da teli dönemsel olarak sarf çıkışıyla masraf merkezine düşmek. Tekrarlı serilerde birinci yol, karışık ve tek seferlik işlerde ikinci yol daha uygulanabilirdir.
Parça başı tel tüketimi dikiş boyu ve kesitinden hesaplanabilir ama sahada fark büyüktür; birkaç partinin gerçek tüketimi ölçülüp ağaca öyle yazılması daha gerçekçidir. Gaz için parça başı hesap çoğu zaman anlamsızdır; tüp değişimleri sarf çıkışı olarak girilir ve ay sonunda üretilen kaynak saatine bölünür. Sarf malzemenin genel takip düzeni sarf malzeme takibi rehberinde.
NDT ve boya fasonu nasıl kayda alınır?
Parça muayene firmasına gönderiliyorsa NDT bir fason operasyon gibi izlenir; muayene firması atölyeye geliyorsa sonuç bir kalite kontrol kaydı olarak girilir ve rapor bu kayda eklenir. İki durumda da raporun hangi parçalara ait olduğu açık olmalıdır.
Müşteri çoğu zaman yüzde olarak örnekleme ister: dikişlerin belirli bir oranı ultrasonik ya da manyetik parçacıkla muayene edilir. Hangi parçaların muayene edildiği kayıtlı değilse, bir hata çıktığında örneklemenin genişletilmesi gereken parti belirlenemez. Boya ve galvaniz ise gerçek fasondur: parça fasoncunun deposuna gider, dönüşte boyalı haliyle stoğa girer. Fason irsaliyesinin akışı fason irsaliyesi yazısında anlatılıyor.
Kaynak hatası tamiri nasıl kaydedilmeli?
Tamir, hatanın türüyle birlikte ayrı bir kayıt olarak girilmelidir: hangi parça, hangi dikiş, hangi hata (gözenek, yetersiz nüfuziyet, çatlak, yanma oluğu), kim tamir etti ve tamir sonrası muayene sonucu ne oldu.
Tamir edilen parça hurdaya gitmediği için fire sayılmaz, ama bedava da değildir: taşlama, yeniden kaynak ve yeniden muayene saatleri harcanır. Hata türleri neden kodu olarak tutulursa, ay sonunda hangi hatanın, hangi kaynakçıda ya da hangi parçada yoğunlaştığı görülür. Tamirin iş emri üzerinde nasıl izleneceği yeniden işleme (rework) rehberinde ayrıntılı anlatılıyor.
| Kayıt | Ne zaman girilir? | Kim girer? |
|---|---|---|
| Kaynakçı ve WPS | Kaynak bildiriminde | Kaynakçı ya da usta |
| Gözle muayene | Kaynak sonrası | Kalite |
| NDT sonucu ve raporu | Muayene sonrası | Kalite |
| Hata türü ve tamir | Hata bulunduğunda | Kalite ve usta |
| Boya kalınlığı | Fason dönüşü | Kalite |
Örnek: 30 adetlik bir şase partisi
Aşağıdaki örnek temsili rakamlarla hazırlandı. Bir atölye ayda 30 adet römork şasesi üretiyor; her şasede 4 profil pozu ve 2 sac bağlantı plakası var, müşteri dikişlerin yüzde 10'unda manyetik parçacık muayenesi istiyor.
- Malzeme: profil ihtiyacı şase başına 68 kg, 30 şase için 2.040 kg; iki farklı döküm numaralı lot kullanıldı, kesim bildirimlerinde lotlar ayrı seçildi.
- Kaynak: üç kaynakçı çalıştı; 12 şaseyi birinci, 10 şaseyi ikinci, 8 şaseyi üçüncü kaynakçı kaynakladı. Bildirimlerde operatör olarak yazıldılar, operasyon talimatında WPS numarası duruyor.
- Tel: şase başına ağaçta 1,8 kg tel var; 30 şase için 54 kg beklenirken ay sonu sarf çıkışı 61 kg. Fark tamirlerden ve ayar kaynaklarından geliyor.
- Muayene: 3 şasenin dikişleri muayene edildi; birinde gözenek bulundu, tamir edildi, tekrar muayeneden geçti. Hata, kaynakçı ve parça numarasıyla kaydedildi.
- Boya: 30 şase fasona gitti, 30 şase döndü; boya kalınlığı ölçümleri dönüş kaydına eklendi.
Denetçi sahadan bir şase seçtiğinde, üzerindeki lot etiketinden başlanarak cevap kayıtlardan çıkar: hangi profil lotu, hangi kaynakçı, hangi WPS, muayene edildi mi, boyacıdan hangi irsaliyeyle döndü. Müşteri her şasenin ayrı ayrı izlenmesini istiyorsa, şaseler tek adetlik iş emirleriyle açılır ve her şasenin lot numarası kendi kimliği olur; bu daha fazla kayıt demektir ama soruların cevabı şase düzeyine iner.
PakERP One'da kaynaklı parçanın kaydı
PakERP One kaynağa özel bir modül içermez; kaynakçı sertifikası geçerlilik takibi ve WPS kütüphanesi için ayrı ekran yoktur. Akış iş emri, operasyon talimatı, operatör, kalite ve fason kayıtlarıyla kurulur. Ücretsiz ERP programı olarak kullanıcı ve modül sınırı yoktur.
- 202 Alış İrsaliyesi: profil ve sac partileri Çoklu Lot Girişi ile ayrı lot alır; karşı lot ve döküm no satırda girilir, sertifika belgenin Ekler sekmesine eklenir.
- 8107 Ürün Ağacı: kesim, hazırlık, kaynak, taşlama, NDT ve boya operasyonları şemada sıralanır; kaynak operasyonunun talimat alanına WPS numarası yazılır, profil, sac ve kaynak teli malzeme kutularına parça başı miktarla girilir, boya fason adım olarak işaretlenir.
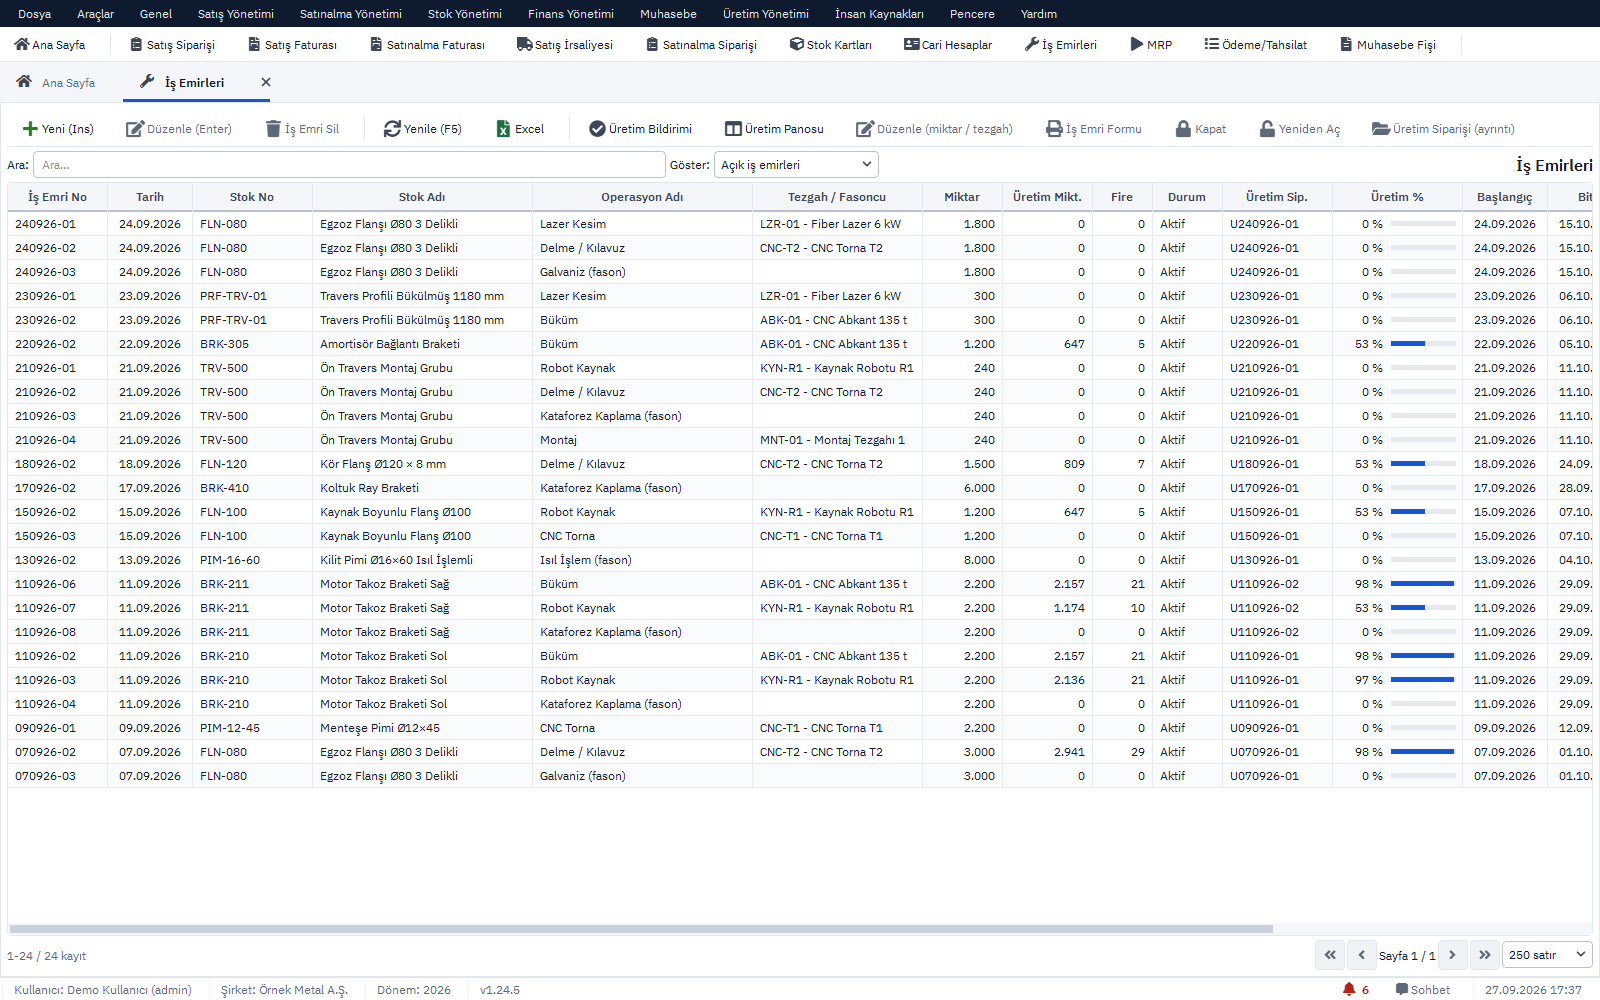
- 8120 İş Emirleri: her operasyon GGAAYY-NN biçiminde ayrı iş emri numarası alır; iş emri formu QR kodlu basılır.
- 8121 Üretim Bildirimleri ve Android uygulama: kaynakçı operatör olarak seçilir; iyi ve fire adet, başla ve bitir saati girilir, kesimde tüketilen profil lotu "Lot Seç" ile seçilir.
- 8128 Kalite Kontrol ve 8164 fire nedenleri: gözle muayene ve NDT sonuçları lot ve iş emriyle kaydedilir, rapor muayene kaydına eklenir; gözenek, çatlak, yetersiz nüfuziyet gibi hata türleri neden kodu olarak tanımlanır.
- 8124 Fason Siparişleri: kumlama, boya ya da galvaniz gidiş ve dönüşü iş emrinin fason operasyonuna bağlanır; Üretim Panosu'nun "Fasonda" sekmesi fasoncudaki parçaları gösterir.
- 303 Stok Çıkış Fişi: gaz tüpü ve dönemsel tel tüketimi sarf çıkışı olarak girilir.
- 8135 İzlenebilirlik: sevk edilen parçanın lotundan kaynak iş emrine, kesim aşamasına ve profilin döküm numarasına kadar şema açılır.
Kalite kayıtlarının genel düzeni ücretsiz ERP ile kalite kontrol rehberinde. Sorularınız için destek@pakerpone.com.