Vida ve cıvata üreticisi için ücretsiz ERP programında aranacaklar: tel kangalının kilo, karşı lot ve döküm no ile girilmesi, stoğun adet ve kilo olarak iki birimde tutulması, dövme, ovalama, ısıl işlem ve kaplama aşamalarının ayrı bakiye olarak izlenmesi, fasona giden partinin fasoncu deposunda görünmesi ve bitmiş kutudan hangi kangala geri gidilebildiği. Bunlar yoksa sayım ve müşteri şikayeti tahminle yönetilir.
Sevkiyat alanında bir kasa M8 cıvata tartıya konuyor. Kimse cıvataları tek tek saymıyor; tartının gösterdiği kilo, bin adedin ağırlığına bölünüyor ve etikete adet yazılıyor. Bağlantı elemanı üretiminde stok böyle tutulur: satın alma kiloyla, üretim vuruşla, satış adetle konuşur.
Bu üç dilin aynı kayıtta buluşması, vida ve cıvata atölyelerinin ERP'den ilk beklediği şeydir. İkincisi izlenebilirliktir, çünkü kırılan bir cıvata sorulduğunda cevap hangi tel kangalından, hangi ısıl işlem partisinden geçtiğidir. Aşağıdaki bölümler bu iki konuyu atölyenin gerçek akışı üzerinden ele alıyor ve her adımın bir ücretsiz ERP programında hangi kayıtla karşılandığını gösteriyor.
 Tam boyut
İçindekiler
- Vida ve cıvata üretiminde malzeme nasıl akar?
- Kilo ile sayılan ürün stokta nasıl tutulur?
- Döküm no ve karşı lot neden bağlantı elemanında daha önemli?
- Isıl işlem ve kaplama fasonu nasıl izlenir?
- Ham, ısıl işlemli ve kaplamalı cıvata ayrı kart mı olmalı?
- Vida ve cıvata üretiminde hurda ve fire nasıl kaydedilir?
- Vida üreticisi ücretsiz ERP programına nereden başlamalı?
- PakERP One'da vida ve cıvata akışı
- Sık sorulan sorular
Vida ve cıvata üretiminde malzeme nasıl akar?
Tel kangalı gelir, gerekirse tavlanır ve kaplanır, soğuk dövmede baş basılır, diş ovalanır, ısıl işlem ve yüzey kaplaması için fasona gider, döner, ayıklanır ve kutulanır. Parça her aşamada aynı parçadır; değişen durumudur.
- Mal kabul: kangal tartılır, etiketindeki döküm no ve tedarikçi parti numarası okunur, malzeme sertifikası dosyalanır.
- Tel hazırlığı: tavlama, fosfat kaplama ya da çekme. Çoğu atölyede bu adım fasoncuda yapılır.
- Soğuk dövme: telden kesilen parça kalıpta şekillenir; baş, flanş, altıgen burada oluşur.
- Diş ovalama ya da diş açma: vida dişi basılır; ayar parçası ve dişi bozuk parça burada çıkar.
- Isıl işlem: sertleştirme ve menevişleme, genellikle fason.
- Kaplama: çinko, çinko nikel, lamel ya da fosfat; bu da çoğunlukla fason.
- Ayıklama ve paketleme: optik ya da elle ayıklama, kutu ve kasa etiketi, sevk.
Excel'de bu yedi adım çoğu zaman iki satıra iner: tel girdi, kutu çıktı. Aradaki her şey tahmindir ve sayım günü fark olarak geri döner.
Kilo ile sayılan ürün stokta nasıl tutulur?
İki birimle: ana birim adet, ikinci birim kilo. Aradaki köprü, bin adedin ağırlığıdır ve her aşama için ayrı değer alabilir.
Hesap basittir: adet = net kilo / bin adet ağırlığı x 1.000. Örnek: bin adedi 12,3 kg gelen bir cıvatanın kasası darası düşülünce 24,6 kg tartıyorsa kasada yaklaşık 2.000 adet vardır. Bu örnekteki değerler temsilidir; gerçek değer her parça için numune tartımıyla bulunur ve stok kartına yazılır.
Dikkat edilecek nokta, ağırlığın aşamaya göre değişmesidir. Kaplama parçaya ağırlık ekler, ısıl işlem eklemez. Dövme sonrası çapağı alınmamış parça, ayıklanmış parçadan ağırdır. Tek bir bin adet ağırlığıyla bütün aşamalar sayılırsa kaplamalı stok olduğundan fazla görünür.
| Aşama | Ana birim | İkinci birim | Not |
|---|---|---|---|
| Tel kangalı | kg | kangal adedi | Tedarikçi etiketindeki kilo ile tartı karşılaştırılır |
| Dövülmüş parça | adet | kg | Makine sayacı ile tartı birbirini doğrular |
| Isıl işlemli parça | adet | kg | Fasoncu kiloyla fatura keser |
| Kaplamalı parça | adet | kg | Bin adet ağırlığı kaplama sonrası yeniden ölçülür |
| Kutulu mamul | adet | kutu | Kutu içi adet sabit tutulursa sayım kolaylaşır |
Satınalma tarafında ihtiyaç da kiloyla çıkar: ürün ağacında parça başına brüt tel tüketimi yazılır, sipariş adediyle çarpılır. Brüt değer net parça ağırlığı değildir; kesme ucu ve dövme çapağı da o telden çıkar.
Bağlantı elemanı atölyelerinde stok farkının büyük kısmı genellikle bin adet ağırlığının güncellenmemesinden gelir. Kaplama değiştiğinde ya da kalıp yenilendiğinde parça ağırlığı değişir ama kartta eski değer kalır. Yılda bir kez en çok satılan parçaları yeniden tartmak, sayım farkının önemli bir bölümünü kapatır.
Döküm no ve karşı lot neden bağlantı elemanında daha önemli?
Çünkü cıvatanın hatası genellikle malzemeden ya da ısıl işlemden gelir ve müşteri bunu parti düzeyinde sorar. Kırılan bir cıvata geldiğinde aynı döküm numarasından üretilmiş diğer kutuları bulamayan firma, bütün stoğu şüpheli saymak zorunda kalır.
Döküm numarası çeliğin ergitme partisini, karşı lot tedarikçinin kendi parti numarasını gösterir. İkisi de mal kabul anında, iç lot numarasıyla birlikte kaydedilmelidir; kangal etiketi atıldıktan sonra kimse hatırlamaz. Aynı gün aynı tedarikçiden gelen dört kangal dört ayrı döküm olabilir, bu yüzden her kangal ayrı lot olarak girilir.
Zincirin geri kalanı üretimde kurulur: dövme iş emri hangi kangalı tükettiyse o bağ kaydedilir, ısıl işlemden dönen parti bu bağı taşır, kutu etiketi de son lotu gösterir. Lot numarasının nasıl verileceği lot numarası verme yöntemleri, tedarikçi lotunun izlenmesi karşı lot ve döküm no yazısında.
Isıl işlem ve kaplama fasonu nasıl izlenir?
Fasoncu adına açılmış bir depoda, kilo ve adetle birlikte. Parça atölyeden çıktı diye stoktan silinmez; dönene kadar firmanındır ve fasoncuda ne kadar beklediği görünmelidir.
Bağlantı elemanında fasonun iki özelliği vardır. Birincisi fiyatın çoğunlukla kiloyla kesilmesidir; fason irsaliyesinde adetin yanında kilo da yazılmazsa fasoncunun faturası kontrol edilemez. İkincisi, ısıl işlemcinin fırın doluluğu için farklı partileri birleştirebilmesidir. Birleştirme yapılıyorsa bunu önceden bilmek ve dönüşte partilerin nasıl ayrıldığını irsaliyede yazdırmak gerekir; yoksa izlenebilirlik fırın kapısında kopar.
Dönüşte sayılan adet ile giden adet karşılaştırılır. Aradaki fark fire mi, eksik mi, başka bir partiye mi karıştı, bunu fasoncuyla aynı gün konuşmak gerekir. Fasoncuda kalan stoğun ay sonunda nasıl mutabık edileceği fasoncudaki stok takibi rehberinde.
Ham, ısıl işlemli ve kaplamalı cıvata ayrı kart mı olmalı?
Aynı müşteri ürününün aşamaları için genellikle hayır; kaplama türü müşteriye göre değişiyorsa evet.
Bir M10 flanşlı cıvatanın dövülmüş, ovalanmış ve ısıl işlem görmüş hali için üç ayrı stok kartı açmak, kart sayısını hızla katlar ve ürün ağacını okunmaz hale getirir. Daha düzenli yol, tek kartta aşamayı ayrı bir boyut olarak tutmaktır: sayım listesi parça, depo, lot ve aşama kırılımında çıkar, ısıl işlem bekleyen stok ayrı satırda görünür.
Kaplama ise farklıdır. Aynı ham cıvata bir müşteriye çinko, diğerine lamel kaplamayla gidiyorsa bunlar iki ayrı üründür; fiyatları, müşteri kodları ve kontrol şartları ayrıdır. Bu durumda kaplanmış halin kendi kartı olur ve ağacında ortak yarı mamul kullanılır. Aşama boyutunun nasıl kurulduğu operasyon bazlı stok yazısında ayrıntılı anlatılıyor.
Vida ve cıvata üretiminde hurda ve fire nasıl kaydedilir?
Fire adet olarak ve neden koduyla üretim bildiriminde; hurda ise cinsine göre kilo olarak ayrı bir kayıtta tutulur.
- Dövme ayar parçası: her kalıp değişiminde çıkar; iş emriyle ilişkilendirilirse hangi kalıbın çok ayar istediği görülür.
- Diş hatası: ovalama ayarı kaçtığında çıkan parça; neden koduyla girilir.
- Isıl işlem sonrası red: sertlik tutmayan parti; fasoncuyla konuşulacak kayıt budur.
- Ayıklama reddi: optik makinenin ayırdığı parçalar; oranı yükseliyorsa sorun daha önceki aşamadadır.
- Tel ucu ve talaş: kilo olarak tartılır, hurdacıya giden tonajla karşılaştırılır.
Ay sonunda tel tüketimi, üretilen adetin kilo karşılığı ve tartılan hurda toplandığında birbirini tutmalıdır. Tutmuyorsa ya bin adet ağırlığı yanlış, ya da bildirimler eksik girilmiştir.
Vida üreticisi ücretsiz ERP programına nereden başlamalı?
Mal kabulden ve birim tanımlarından. Kangal lotu, kilo ve döküm no doğru girilmeden kurulan üretim kaydı havada kalır.
- Tel kartları: her çap ve kalite için bir kart, ana birim kilo.
- En çok üretilen on parçanın kartı: bin adet ağırlığı, müşteri kodu, kaplama türü.
- Bu on parçanın ağacı ve operasyonları: dövme, ovalama, ısıl işlem, kaplama, ayıklama.
- Depolar: tel deposu, dövme önü, fason bekleyen alan, her fasoncu için bir depo, sevk alanı.
- Açılış sayımı: kasalar tartılarak, aşamasıyla birlikte.
- Etiket düzeni: kangal etiketi ve kutu etiketi aynı lot numarasını göstersin.
Bu hazırlığın hiçbir adımı lisans bedeline bağlı değildir. Ücretsiz ERP programının burada kazandırdığı, kullanıcı sayısını düşünmeden dövme ustasının, depocunun ve kalite sorumlusunun ilk günden kendi kullanıcısıyla kayıt girebilmesidir.
PakERP One'da vida ve cıvata akışı
PakERP One, lisans ücreti olmayan bir ücretsiz ERP programıdır; program ve bulut sunucu için ödeme yoktur, kullanıcı sınırı yoktur. Bağlantı elemanı akışı şu ekranlarla kurulur:
- 202 Alış İrsaliyesi, Çoklu Lot Girişi: bir satırda birden çok kangal, her birine ayrı lot ve ayrı karşı lot no; satırda döküm no ve rulo adedi. Her lot için 100x120 mm mal kabul etiketi (lot barkodu, UYGUN / ŞARTLI KABUL / RED kutuları).
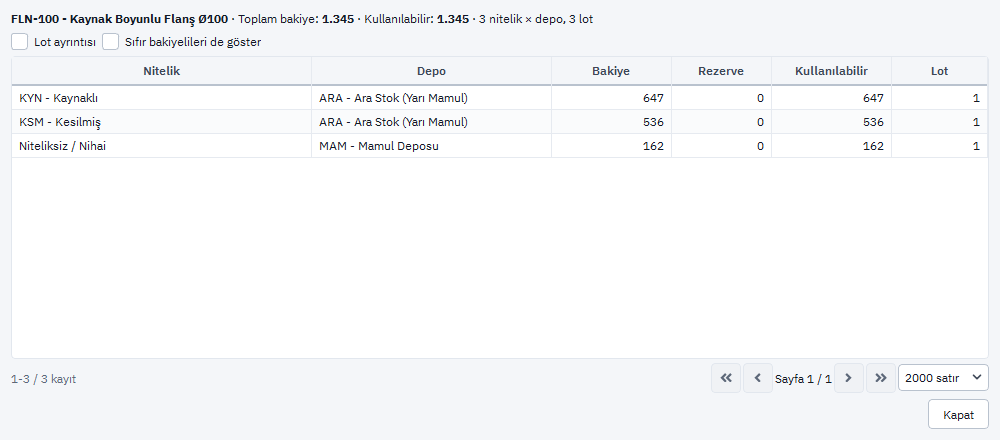
- 326 Nitelikler: dövme, ovalama, ısıl işlem gibi aşamalar tek kartta ayrı nitelik ve ayrı lot olarak tutulur; stok durumu nitelik x depo kırılımında görünür.
- 8107 Ürün Ağacı: sürükle-bırak şemada operasyonlar, fason adımı ve brüt tel tüketimi.
- 8120 İş Emirleri: her operasyon ayrı iş emri numarası (GGAAYY-NN) alır; iş emri formundaki QR tablette okutulur.
- 8121 Üretim Bildirimleri: iyi ve fire adet, fire nedeni, başla/bitir saati. Adet yazılınca tüketilecek kangal için en eski lot önerilir; mal kabul etiketindeki lot barkodu Android tablette "Lot Okut" ile okutulabilir.
- 102/202 fason irsaliyesi: ısıl işlem ve kaplamaya giden parti fasoncu deposuna geçer, dönüşte yeni nitelik ve lotla girer; 8127 Fason Stok Mutabakatı fasoncudaki bakiyeyi gösterir.
- 8135 İzlenebilirlik: kutu lotu yazılır, kangaldan sevkiyata kadar soy ağacı şema olarak açılır.
- 327 Hurda Kayıtları, 328 Hurda Cinsleri: tel ucu, talaş ve red parça cinsine göre, toplam eksi dara ile net kilo.