Talaşlı imalat atölyesi için ERP'nin tutması gerekenler: müşteri çizimi ve revizyonu, çubuk ya da levha malzemenin partisi ve döküm numarası, her bağlama için ayrı operasyon, tezgah başına başla-bitir süresi, iyi ve fire adet, ısıl işlem ve kaplama gibi fason adımları, sevk ve fatura. Ücretsiz bir ERP bu kayıt zincirini kurabilir; NC programı yönetimi, takım ömrü ve tezgahtan otomatik veri toplama ise CAM ve MES araçlarının işidir.
Sabah yediyi on geçiyor. CNC torna operatörü tezgahın başında, elinde gece vardiyasından kalmış bir not var: "Flanş, ikinci bağlama yarım kaldı, 140 adet bitti." Notta yazmayanlar daha çok: hangi revizyon resimle çalışıldı, çubuk hangi partiden kesildi, kalan adet bugünkü sevkiyata yetişecek mi? Ustabaşı bu cevapları üç ayrı yerden toplayacak; dosya dolabından, depo defterinden ve kendi hafızasından.
Talaşlı imalat atölyesinin işi seri pres hattına benzemez. Parti küçüktür, müşteri çizimi çoktur, öncelik haftada birkaç kez değişir. Her yeni parça yeni bir bağlama, yeni bir teklif hesabı ve çoğu zaman dışarıda yapılacak bir ısıl işlem ya da kaplama demektir. Bir ERP'nin burada işe yaraması için bu dağınık bilgiyi parça ve iş emri etrafında toplaması gerekir.
Lisans bedeli, küçük atölyenin ERP'ye hiç bakmamasının en sık nedenidir. Ücretsiz ERP bu engeli kaldırır ama asıl soruyu ortadan kaldırmaz: atölye neyi kaydedecek, kim kaydedecek, kayıt ne zaman yapılacak? Aşağıdaki bölümler bu sorulara talaşlı imalatın gözünden bakıyor.
 Tam boyut
İçindekiler
- CNC atölyesi bir ERP'den ne bekler?
- Teklif hesabında tezgah süresi nereden gelmeli?
- Ürün ağacı ve rota: her bağlama ayrı operasyon mu?
- Çubuk ve levha malzemede parti nasıl izlenir?
- Tezgah süresi ve fire nasıl kaydedilmeli?
- Ücretsiz ERP'ye geçen atölye ilk hafta neyi girmeli?
- Ücretsiz ERP bir CNC atölyesine nerede yetmez?
- PakERP One'da talaşlı imalat akışı
- Sık sorulan sorular
CNC atölyesi bir ERP'den ne bekler?
Kısa cevap: parçanın kimliğini, malzemesini, operasyon sırasını ve tezgahta geçen süreyi aynı kayıtta tutmasını. Muhasebe ve e-Fatura tarafı her üretim firmasında benzerdir; talaşlı imalatı ayıran, sipariş başına değişen teknik bilgidir. Bir ücretsiz ERP'yi değerlendirirken önce bu beş satırı kendi atölyenizin bir parçasıyla deneyin.
| İhtiyaç | ERP'de karşılığı | Kâğıtta kalırsa ne olur? |
|---|---|---|
| Müşteri çizimi ve revizyonu | Stok kartına ya da siparişe ekli dosya | Eski revizyonla parça işlenir |
| Malzeme partisi | Alış girişinde lot, karşı lot, döküm no | Şikâyette hangi çubuk olduğu bulunamaz |
| Bağlama sırası | Ürün ağacında operasyon ve tezgah | Her operatör kendi sırasını uygular |
| Tezgah süresi | Üretim bildiriminde başla-bitir saati | Teklifler tahminle verilir |
| Isıl işlem, kaplama | Fason sevk ve geliş belgesi | Dışarıdaki adet belirsizleşir |
Teklif hesabında tezgah süresi nereden gelmeli?
En sağlam kaynak, aynı ya da benzer parçanın daha önce gerçekten ne kadar sürdüğüdür. Çizim üzerinden yapılan tahmin ilk teklif için kaçınılmazdır; ama ikinci siparişte hâlâ tahminle fiyat vermek, geçmiş üretimin kaydedilmediğini gösterir.
Talaşlı imalatta bir parçanın teklif fiyatı kabaca şu kalemlerden oluşur:
- Malzeme: çubuk ya da levha ağırlığı, kesim payı ve talaş dahil.
- Ayar süresi: bağlama, sıfırlama, ilk parça ölçümü. Küçük partide birim maliyetin büyük kısmı buradadır.
- Çevrim süresi: parça başına tezgahta geçen süre, tezgah saat ücretiyle çarpılır.
- Fason: ısıl işlem, taşlama, kaplama bedeli ve nakliyesi.
- Kontrol ve ambalaj: ölçüm raporu, koruyucu yağ, kasa ya da koli.
Ayar süresini çevrim süresinden ayrı kaydetmeyen atölye, 20 adetlik siparişle 2.000 adetlik siparişe aynı birim fiyatı vermeye başlar. Bu ayrım üretim bildiriminde yapılmalıdır: ayar ayrı bir kayıt, üretim ayrı bir kayıt.
Teklifin ikinci zayıf noktası fason bedelidir. Isıl işlemci kg başına, kaplamacı adet ya da askı başına fiyat verir; nakliye çoğu zaman hiç hesaba katılmaz. Geçmiş fason faturaları parça bazında izlenebiliyorsa, bir sonraki teklifte bu kalem tahmin olmaktan çıkar. Aynı mantık malzemede de geçerlidir: çelik fiyatı dövizle hareket ettiği için, eski teklifteki malzeme bedelini güncel alış fiyatıyla karşılaştırmadan kopyalamak zarar yazdırır.
Talaşlı imalat atölyelerinde en sık kaybolan bilgi çizim revizyonudur. Müşteri yeni resmi e-postayla gönderir, eski çıktı tezgahın yanındaki panoda asılı kalır. Revizyonu siparişin ve iş emrinin yanında tutmak, çıktıyı da iş emri formuyla birlikte basmak bu hatayı büyük ölçüde keser.
Ürün ağacı ve rota: her bağlama ayrı operasyon mu?
Evet, tezgah değişiyorsa ya da parça yeniden bağlanıyorsa ayrı operasyon olarak tanımlamak daha doğrudur. Böylece hangi adımda kaç parça beklediği ve firenin nerede çıktığı görünür.
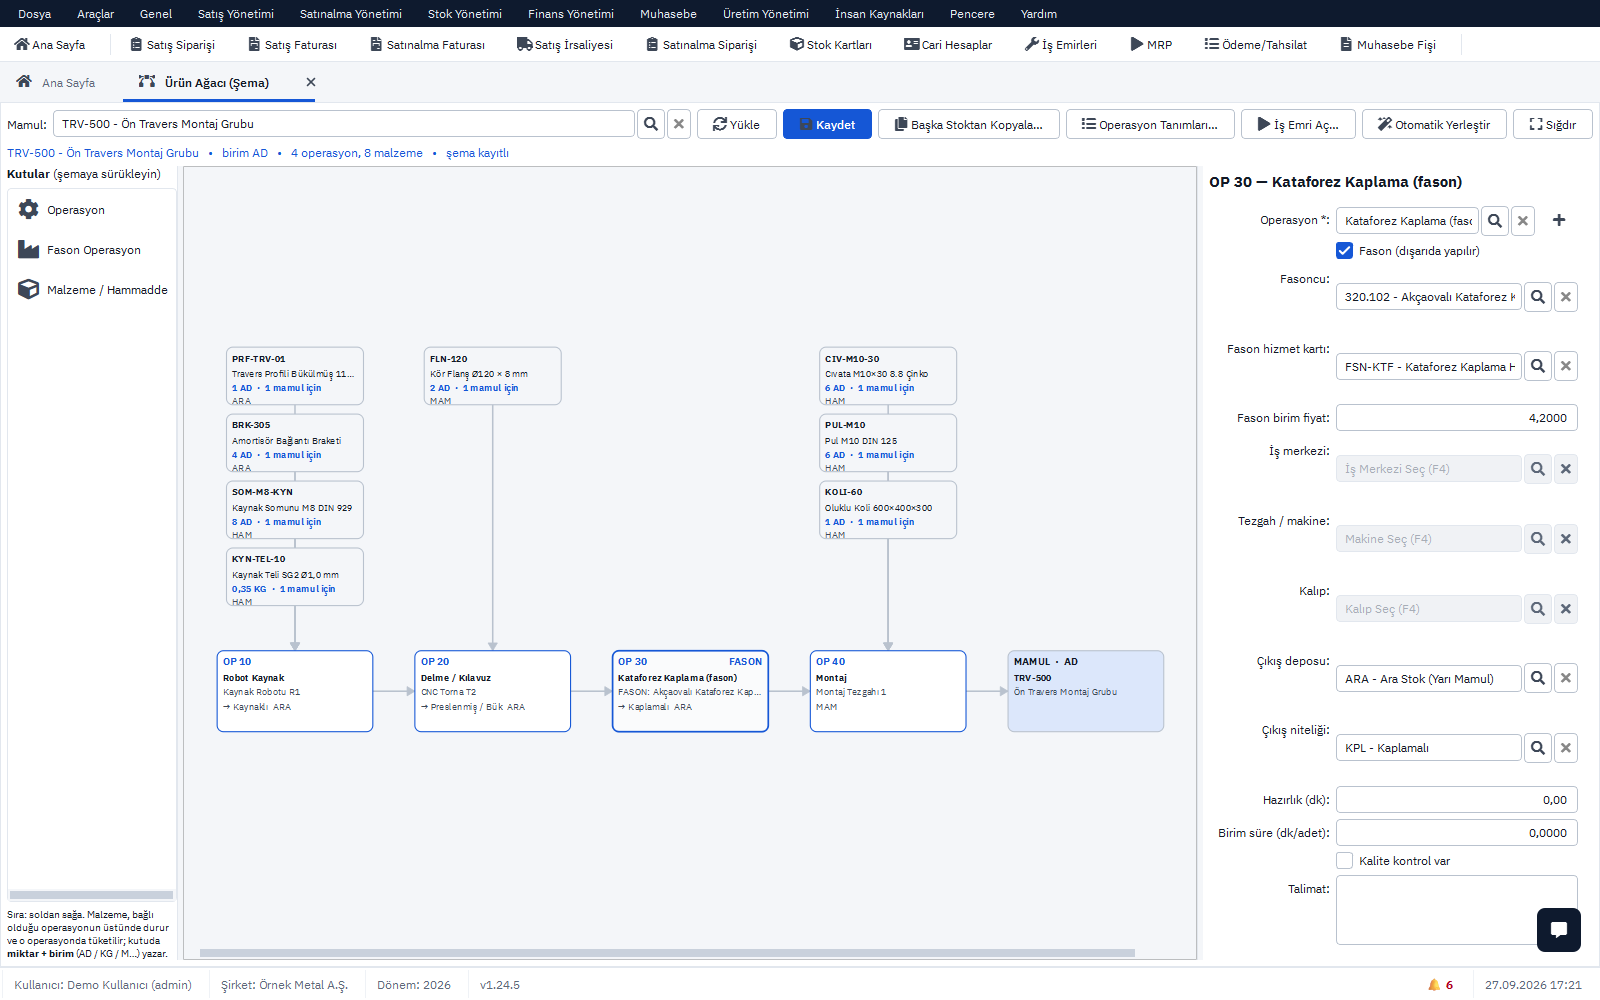
Tipik bir mil ya da flanş için rota şöyle yazılabilir: testere kesim, torna birinci bağlama, torna ikinci bağlama, freze (kama kanalı ya da delik), ısıl işlem (fason), taşlama, kaplama (fason), final kontrol. Ürün ağacında malzeme satırı kesilmiş boy ya da kg olarak girilir; malzeme kartında birim kg, üretimde adet ise dönüşüm ağaçta bir kez tanımlanır.
Rotayı ne kadar ayrıntılı yazacağınıza iş yükü karar verir. Her bağlamayı ayrı operasyon yapmak kayıt sayısını artırır; ama darboğaz tezgahın önünde biriken işi görmenin tek yolu da budur. Ürün ağacının kuruluşu için ürün ağacı rehberine bakabilirsiniz.
Çubuk ve levha malzemede parti nasıl izlenir?
Her gelen partiye, depoya girdiği anda bir lot numarası verilerek. Tedarikçinin parti numarası (karşı lot) ve çelikte döküm numarası aynı satıra yazılır; malzeme sertifikası da bu girişe bağlanır.
Talaşlı imalatta iki durum işi zorlaştırır. Birincisi artık parçalardır: 6 metrelik çubuktan kesilip rafa dönen 80 santimlik parça ya hiç kaydedilmez ya da lotunu kaybeder. Artığın aynı lot numarasıyla stokta kalması, sayımda ve izlemede ciddi fark yaratır. İkincisi müşteri malıdır: bazı müşteriler malzemeyi kendisi gönderir. Bu malın ayrı bir depoda, müşteri adına tutulması gerekir; kendi stokunuzla karışırsa hem maliyet hem sayım bozulur.
Lotun alıştan sevke kadar nasıl korunacağı lot izlenebilirlik rehberinde ayrıntılı anlatılıyor.
Tezgah süresi ve fire nasıl kaydedilmeli?
Operasyon bittiği anda, tezgahın başında. Vardiya sonunda hafızadan yazılan süre, gerçek süre değil ortalama bir tahmindir.
- Başla ve bitir saati, iyi adet ve fire adedi birlikte girilir.
- Fire nedeni serbest metin değil, kısa bir listeden seçilir: ölçü dışı, yüzey hatası, malzeme hatası, ayar parçası.
- Ayar parçası fireden ayrı tutulur; ilk parça ölçümü için harcanan malzeme her siparişte vardır ve beklenen bir kayıptır.
- Tezgah arızası ya da malzeme beklemesi gibi duruşlar ayrıca not edilir.
Bu kayıtlar birkaç ay biriktiğinde hem teklif hesabı hem makine etkinliği ölçülebilir hale gelir. Duruş ve fire verisinden etkinlik hesabı için OEE yazısı iyi bir başlangıçtır.
Ücretsiz ERP'ye geçen atölye ilk hafta neyi girmeli?
Her şeyi değil; ciroyu taşıyan parçaları. Yüzlerce eski parça numarasını tek seferde aktarmaya çalışmak, ilk ayı kart temizliğiyle geçirmek demektir.
- Son altı ayda sipariş alınan parçaların stok kartları ve çizim revizyonları.
- Bu parçaların rotası: hangi tezgahta, hangi sırayla, hangi adım fasonda.
- Rafta duran çubuk ve levha malzeme; mümkünse parti ve sertifikasıyla birlikte sayılarak.
- Açık müşteri siparişleri ve termin tarihleri.
- Fasoncuda bekleyen partiler; hangi fasoncuda kaç adet olduğu.
Kalan parçalar sipariş geldikçe açılır. Bir ücretsiz ERP ile başlamanın rahatlığı burada ortaya çıkar: kurulum için bütçe onayı beklenmez, deneme ile canlı kullanım arasında lisans pazarlığı yoktur. Geçişin genel planı için ERP geçiş rehberine bakın.
Ücretsiz ERP bir CNC atölyesine nerede yetmez?
ERP'nin işi belge ve stok zinciridir; tezgahın kendisini yönetmek başka araçların alanıdır. Bir ücretsiz ERP programı seçerken şu işleri ondan beklememek gerekir:
- NC programlarının sürüm yönetimi ve tezgaha aktarımı (CAM ve DNC yazılımları).
- Takım ömrü, takım ölçümü ve takım dolabı takibi.
- Tezgah kontrol ünitesinden otomatik sayım ve çalışma süresi toplama.
- Dakika hassasiyetinde sonlu kapasite çizelgeleme.
Bu sınırı baştan bilmek hayal kırıklığını önler; ücretli ya da ücretsiz ERP fark etmez, bu dört iş çoğu ERP'nin kapsamı dışındadır. Küçük ve orta bir atölyede sipariş, malzeme, iş emri, fason ve fatura aynı yerde durduğunda, kalan boşluklar çoğunlukla bir Excel sayfası ya da CAM yazılımının kendi klasörüyle kapatılabilir.
PakERP One'da talaşlı imalat akışı
PakERP One tezgah tipine göre ayrı bir talaşlı imalat modülü sunmaz; genel üretim akışını CNC atölyesinin ihtiyacına göre kullanırsınız. Lisans bedeli yoktur, kullanıcı ve belge sınırı da yoktur.
- 8107 Ürün Ağacı: operasyon, tezgah, malzeme ve fason kutuları şema üzerinde sürükle-bırak dizilir; her bağlama ayrı operasyon olarak eklenebilir.
- 8120 İş Emirleri: rotadaki her operasyon ayrı numaralı iş emri alır (GGAAYY-NN). Barkodlu iş emri formu PDF olarak basılır.
- 8121 Üretim Bildirimleri: iyi ve fire adet, başla-bitir saati girilir; tüketilecek malzeme altta hesaplanır. Aynı bildirim tezgah başından Android üretim uygulamasıyla QR okutularak da yapılır.
- 202 Alış İrsaliyesi: çubuk ve levha girişinde her satır kendi lotunu, karşı lotunu ve döküm numarasını alır; 313 Lot İzleme mamulden bu girişe geri iz verir.
- Fason irsaliyesi: ısıl işleme ya da kaplamaya giden parti fasoncu deposuna taşınır, dönüşte yeni nitelikle stoğa girer.
- Evrak ekleri: teknik resim ve sertifika belgeye dosya olarak eklenir.
Ayrıntılar için Üretim modülü sayfasına bakın.