Raylı sistemler yan sanayii için ücretsiz ERP, her parçanın lotundan malzeme sertifikasına, döküm numarasına, kaynakçıya ve operasyon kayıtlarına kesintisiz bir zincir kurmalı, ilk parça muayenesini revizyon bazında belgelemeli ve bu kayıtları araç ömrü boyunca bulunabilir tutmalıdır. Düşük adetli, yüksek çeşitli siparişlerde her parti ayrı iş emri ve ayrı lot ile izlenmelidir.
Raylı sistemler yan sanayi nedir? Vagon, lokomotif, tramvay ve metro aracı üreten ana firmalara kaynaklı şase parçaları, bojiye ait bileşenler, iç donanım, kablaj, fren ve kapı sistemi parçaları üreten tedarikçilerdir. Bu firmaların çoğu aynı zamanda otomotiv ya da savunma sanayiine de çalışır, ama raylı müşterinin istediği kayıt düzeni kendine özgüdür.
Fark iki noktada toplanır. Birincisi süre: bir raylı aracın hizmet ömrü onlarca yıldır ve parçanın hangi malzemeden, kimin elinden çıktığı bu süre boyunca sorulabilir. İkincisi onay: yeni bir parça, ilk parti çıkmadan önce müşteriye ilk parça muayene raporuyla kanıtlanır ve bu onay parçanın revizyonuna bağlıdır. Bu rehber raylı sistemler yan sanayiinde üretimin nasıl yürüdüğünü ve bu iki gereksinimin ücretsiz ERP içinde hangi kayıtlarla karşılanacağını anlatıyor.
 Tam boyut
İçindekiler
- Raylı sistem müşterisi tedarikçiden neler ister?
- Kaynaklı bir raylı araç parçası hangi kayıtlardan geçer?
- İlk parça muayenesi ne zaman yapılır?
- Çizim revizyonu stokta nasıl ayrılır?
- Kaynakçı ve operatör bilgisi neden parçaya bağlanmalı?
- Düşük adetli, çok çeşitli siparişler nasıl planlanır?
- Kayıtlar ne kadar süre saklanmalı?
- Raylı sistem tedarikçileri hangi hataları sık yapar?
- PakERP One'da raylı sistem parçası izlenebilirliği
- Sık sorulan sorular
Raylı sistem müşterisi tedarikçiden neler ister?
Raylı sistem müşterisi tedarikçiden belgelenmiş bir kalite yönetim sistemi, sertifikalı malzeme, nitelikli kaynak, ilk parça onayı ve parça bazında izlenebilirlik ister. Sektöre özgü kalite yönetim standardı ISO/TS 22163'tür; kaynaklı parçalarda raylı araçların kaynağına yönelik EN 15085 serisi sık karşılaşılan bir şarttır.
Sözleşmelerde ve teknik şartnamelerde genellikle şu kayıtlar istenir:
- Malzeme sertifikası (çoğu zaman EN 10204'e göre 3.1) ve döküm numarası.
- Kaynakçı ve kaynak prosedürü bilgisi, kaynak sonrası muayene kayıtları.
- İlk parça muayene raporu (FAI) ve onay yazısı.
- Lot ya da seri numarası bazında sevkiyat listesi.
- Uygunsuzluk ve düzeltici faaliyet kayıtları.
- Alt tedarikçi ve fasoncu bilgisi (boya, ısıl işlem, galvaniz).
Malzeme sertifikasının türleri ve neyin ne zaman istendiği EN 10204 malzeme sertifikası yazısında anlatılıyor.
Kaynaklı bir raylı araç parçası hangi kayıtlardan geçer?
Her operasyon bir kayıt üretir ve bu kayıtlar parçanın lotunda birleşir. Aşağıdaki tablo kaynaklı bir şase parçası için tipik akışı gösterir:
| Operasyon | Üretilen kayıt | Bağlandığı yer |
|---|---|---|
| Mal kabul | Sertifika, döküm no, karşı lot, giriş muayenesi | Hammadde lotu |
| Kesim | Kullanılan levha lotu, kesilen adet | Kesim iş emri |
| Büküm ve talaşlı işleme | Tezgah, operatör, ölçüm | Operasyon iş emri |
| Kaynak | Kaynakçı, prosedür, tarih | Kaynak iş emri |
| Kaynak muayenesi | Görsel ve tahribatsız muayene sonucu | Proses muayenesi |
| Boya (fason) | Fasoncu, kalınlık ölçümü | Fason geliş belgesi |
| Final kontrol | Ölçü raporu, uygunluk | Final muayene |
| Sevk | Lot listesi, belgeler | Satış irsaliyesi |
Zincirin herhangi bir halkası eksikse, müşteri denetiminde ya da sahadan gelen bir sorunda parça geriye doğru izlenemez. Geriye ve ileriye izlemenin mantığı geriye ve ileriye izlenebilirlik rehberinde.
Raylı sistem müşterilerinin tedarikçi denetimlerinde sık istenen bir uygulama, rastgele seçilen bir sevkiyattan geriye doğru hammadde sertifikasına kadar gitmektir. Bu iz birkaç dakikada sürülebiliyorsa denetimin geri kalanı çoğu zaman daha rahat geçer.
İlk parça muayenesi ne zaman yapılır?
İlk parça muayenesi, yeni bir parça ilk kez üretildiğinde ve parçanın ya da üretim sürecinin onaylı durumu değiştiğinde yapılır. Tipik tetikleyiciler şunlardır:
- Parçanın ilk kez seri üretime girmesi.
- Çizim revizyonunun değişmesi.
- Üretim yönteminin, tezgahın ya da kalıbın değişmesi.
- Alt tedarikçinin ya da fasoncunun değişmesi.
- Üretim yerinin değişmesi.
- Parçanın uzun süre üretilmemesinden sonra yeniden üretilmesi (süre müşteri şartnamesinde yazar).
Muayenede çizimdeki her ölçü ve not numaralandırılır, ölçülen değer yanına yazılır; malzeme sertifikası, kaynak kayıtları ve fasoncu raporları dosyaya eklenir. Müşteri onayı gelene kadar seri üretim partisi sevk edilmez. Otomotivdeki karşılığı olan PPAP ile benzerlikleri ve farkları için PPAP ve ilk numune onayı yazısına bakılabilir.
Burada ERP'nin rolü sınırlı ama önemlidir: muayene edilen parçanın hangi iş emrinden, hangi malzeme lotundan ve hangi revizyonla çıktığını kesin göstermek. Onay alınan revizyon ile üretimdeki revizyon ayrılırsa, onaysız parça sevkiyata karışabilir.
Çizim revizyonu stokta nasıl ayrılır?
Revizyon değişikliği stokta görünür olmalıdır; eski revizyonla üretilmiş parçalar yeni revizyonun siparişine sevk edilmemelidir. En sade yöntem, revizyon değiştiğinde yeni bir stok kartı açmak ya da kart koduna revizyon harfi eklemektir; eski karttaki bakiye ayrı kalır ve müşterinin kararına göre kullanılır, yeniden işlenir ya da hurdaya ayrılır.
Temsili rakamlarla bir örnek: stokta B revizyonundan 35 adet boyanmış braket var, müşteri C revizyonuna geçti ve 120 adetlik yeni sipariş verdi. Değişiklik yalnız iki deliğin yerini etkiliyorsa müşteri B revizyonundaki 35 parçanın yeniden işlenerek kullanılmasına izin verebilir; o zaman bu 35 parça yeniden işleme iş emriyle C kartına geçer, eski lotla bağı korunur ve yalnız 85 adet yeni üretilir. İzin çıkmazsa 35 parça B kartında kalır, hurdaya ayrılırsa kilo olarak hurda kaydına girer ve 120 adedin tamamı yeni malzemeyle üretilir. İki durumda da ilk parça muayenesi C revizyonu için ayrıca yapılır.
Revizyon notu ürün ağacına ve iş emri formuna da yazılmalıdır. Operatörün elindeki çizim ile iş emrindeki revizyon aynı değilse bu fark iş başlamadan fark edilmelidir. Değişikliğin hangi tarihten itibaren geçerli olduğu ve eski parçaların akıbeti, müşteriyle yapılan yazışmalarla birlikte saklanır.
Kaynakçı ve operatör bilgisi neden parçaya bağlanmalı?
Çünkü kaynaklı bir parçada sonradan çıkan bir kaynak hatasında ilk sorulan, kaynağı kimin, hangi tarihte ve hangi nitelikle yaptığıdır. Kaynakçının sertifikasının o tarihte geçerli olup olmadığı da kontrol edilir.
Üretim bildiriminde operatör alanı doldurulduğunda bu bilgi kendiliğinden parçanın lotuna bağlanır. Kaynakçı sertifikalarının geçerlilik tarihleri ise personel kaydında ya da ayrı bir listede tutulur; sertifikası süresi dolmuş bir kaynakçının bildirim yapması üretim müdürünün haftalık kontrol listesinde yer almalıdır. ERP bu kontrolü otomatik yapmıyorsa bile, kimin kaynak yaptığını kayıtta göstermek denetimin ilk sorusunu cevaplar. Aynı mantık tahribatsız muayeneyi yapan kişi ve boya kalınlığını ölçen kalite personeli için de geçerlidir.
Düşük adetli, çok çeşitli siparişler nasıl planlanır?
Her parti kendi iş emriyle ve kendi lotuyla üretilir; benzer parçalar aynı malzeme ve aynı kurulumla art arda dizilerek kurulum süresi azaltılır. Raylı sistem siparişleri çoğu zaman bir araç projesine bağlıdır: proje boyunca aynı parçadan birkaç yüz adet, ama her ay birkaç düzinelik çağrılarla istenir.
Bu yapıda iki tuzak vardır. Birincisi, kurulum maliyetini düşürmek için çağrıdan fazla üretip stoğa koymaktır; revizyon değiştiğinde fazla parçanın tamamı risk altına girer. İkincisi, farklı çağrılara ait parçaları tek lotta birleştirmektir; ilk parça onayı ve malzeme sertifikası açısından iki farklı lotun parçaları ayrı izlenmelidir. Müşterinin çağrı planı ile proje toplamı arasındaki farkın takibi müşteri çağrıları ve tahmin takibi yazısında anlatılıyor.
Uzun teslimli malzemeler (özel kalite levha, döküm ve dövme ham parça) proje başında toplu alınabilir; bu durumda malzeme tek lotta gelir ama üretimde birkaç iş emrine dağıtılır. Lot zinciri iş emri bazında kurulduğu sürece hangi parçanın hangi levhadan çıktığı kaybolmaz.
Kayıtlar ne kadar süre saklanmalı?
Saklama süresini müşteri sözleşmesi ve şartnamesi belirler; raylı araçların uzun hizmet ömrü nedeniyle bu süre çoğu zaman diğer sektörlerden uzundur. Kağıt dosyalar bu sürede dağılır, taranmış belgeler ise lotla eşleşmediği sürece aranıp bulunamaz.
Pratik çözüm, her belgeyi ilgili kayda eklemektir: sertifika alış irsaliyesine, kaynak muayene raporu iş emrine, ilk parça raporu muayene kaydına, sevk listesi satış irsaliyesine. Veritabanının düzenli yedeklenmesi ve yedeğin firmanın elinde de bulunması, uzun saklama yükümlülüğünün teknik tarafıdır.
Raylı sistem tedarikçileri hangi hataları sık yapar?
- Sertifikanın lot yerine sipariş numarasıyla dosyalanması.
- Revizyon değiştiğinde eski parçaların aynı kartta kalması.
- Kaynakçı adının bildirimde boş bırakılması.
- Fasoncu raporlarının ayrı klasörde tutulup lota bağlanmaması.
- İlk parça raporunun yalnız müşteriye gönderilip firmada sürüm kontrolsüz kalması.
PakERP One'da raylı sistem parçası izlenebilirliği
PakERP One üretim yapan firmalar için ücretsiz ERP'dir; lot izlenebilirliği programın temel parçasıdır. Ayrı bir ilk parça muayenesi (FAI) ekranı ya da kaynakçı sertifika takip ekranı yoktur; bu kayıtlar aşağıdaki ekranlarla ve evrak ekleriyle tutulur.
- 202 Alış İrsaliyesi: levha ve profil Çoklu Lot Girişi ile lotlanır, karşı lot ve döküm no yazılır, 3.1 sertifikası evrak eki olarak eklenir. Lot durumu karantina ile başlatılıp giriş muayenesinden sonra serbest bırakılabilir.
- 8128 Kalite Kontrol ve 8165 Kalite Kriterleri: giriş, proses (kaynak muayenesi) ve final muayene kaydedilir; ilk parça raporu ilgili muayene kaydına ya da iş emrine evrak eki olarak bağlanır.
- 8107 Ürün Ağacı ve 301 Stok Kartları: revizyon değişiminde yeni kart açılır ya da kart koduna revizyon eklenir; eski bakiye ayrı kalır.
- 8120 İş Emirleri: kesim, büküm, kaynak, boya ve final her biri ayrı iş emri numarası (GGAAYY-NN) alır; barkodlu iş emri formuna revizyon notu yazılır.
- 8121 Üretim Bildirimleri: operatör, vardiya, tezgah ve tüketilen malzeme lotu girilir; kaynakçı bu alanla parçanın lotuna bağlanır.
- 8124 Fason Siparişleri: boya ve galvaniz fasonu fasoncu deposunda izlenir, fasoncu raporu geliş belgesine eklenir.
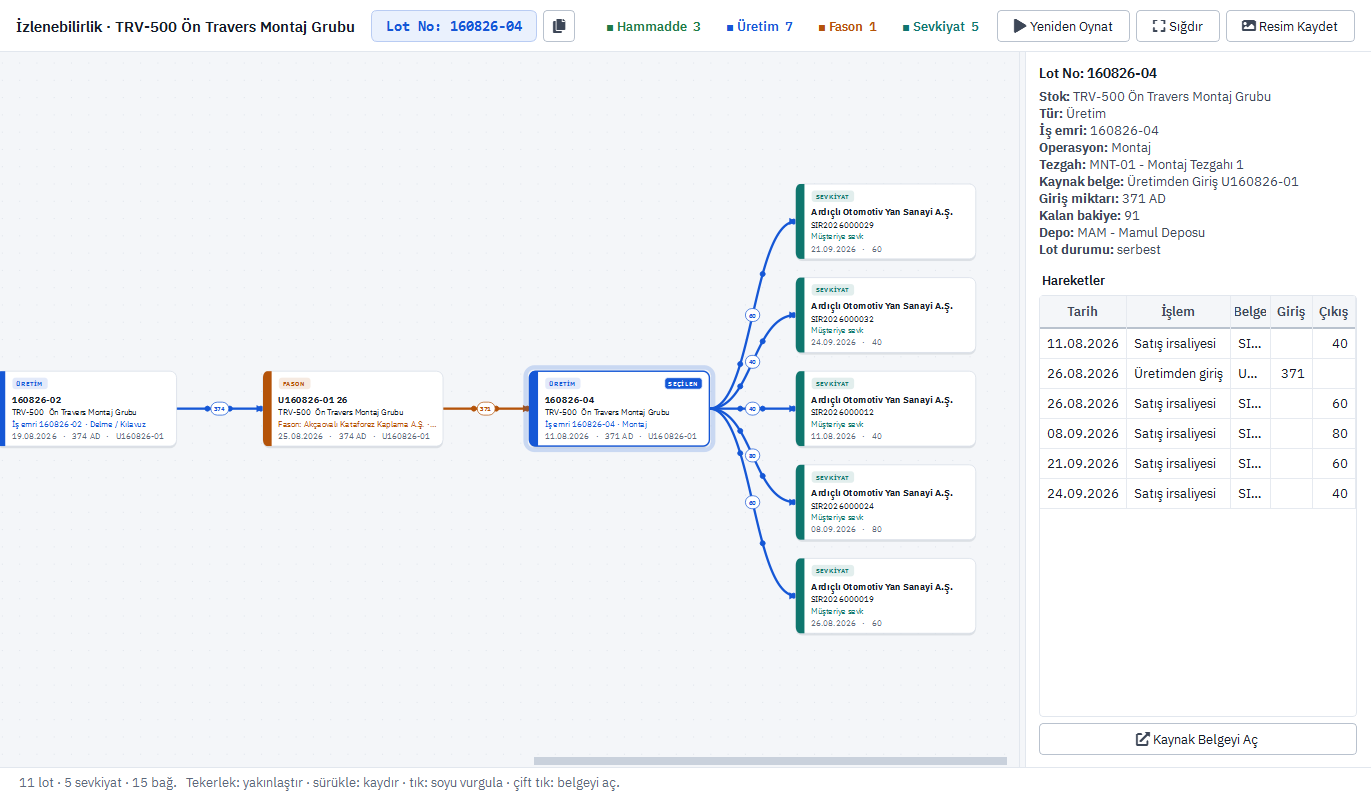
- 8135 İzlenebilirlik: sevk edilen lot ya da iş emri numarası yazılınca hammadde alışından üretim ve fason aşamalarına, müşteri sevkiyatına kadar soy ağacı açılır; denetimde gösterilecek ilk ekrandır.
- Yedekleme: sunucuda günlük yedek alınır; istenirse veritabanı yedeği firmaya verilir.
Ayrıntılar Stok, Lot ve Nitelik modül sayfasında.