Kauçuk ve conta üreticisi için ücretsiz ERP programı, hamuru ayrı bir yarı mamul ve ayrı bir parti olarak tutmalı, pres, çapak alma ve fırın aşamalarını ayrı operasyonlarla izlemeli ve hamur tüketimini net parça ağırlığına çapak ile yolluk payını ekleyerek hesaplamalıdır. Her parça lotu hangi hamur partisinden basıldığını taşırsa, bir sertlik ya da yırtılma şikayetinde karışım gününe kadar geri gidilir.
Bir O-ring'in fabrikadaki hayatı iç karıştırıcıda başlar. Kauçuk, dolgu, yağ, hızlandırıcı ve kükürt tartılıp karıştırılır, merdaneden levha ya da şerit olarak çıkar ve dinlendirilir. Birkaç gün içinde kalıba girer, sıcak preste pişer, çapağı alınır, gerekiyorsa fırında ikinci kez pişirilir, sayılır ve poşetlenir. Bu yolun her aşamasında malzeme biçim değiştirir; kilo olarak başlayan şey adet olarak biter.
Kauçuk ve conta üretimini diğer kalıplama işlerinden ayıran budur: hammaddeyi fabrikanın kendisi yapar ve o hammaddenin kısa bir ömrü vardır. Hamur bekledikçe özelliği değişir, fazla beklerse kalıba girmeden pişmeye başlar. Kauçuk ve conta üreticisi için ücretsiz ERP programı ararken hamur partisini, pres aşamasını ve fireyi aynı zincirde tutabilen bir yapı aranmalıdır.
 Tam boyut
İçindekiler
- Kauçuk üretiminde hangi aşamalar ayrı izlenmeli?
- Hamur partisi neden ayrı bir lot olmalı?
- Pres başına hamur tüketimi nasıl hesaplanır?
- Kalıp ve göz sayısı nasıl takip edilir?
- Karışım hattı ile pres planı nasıl eşleştirilir?
- Otomotiv müşterisine conta kalitesi nasıl kanıtlanır?
- Kauçuk ve conta üreticilerinin sık yaptığı hatalar
- PakERP One'da hamurdan poşetlenmiş contaya
- Sık sorulan sorular
Kauçuk üretiminde hangi aşamalar ayrı izlenmeli?
En az dört aşama: karışım, kalıplama, çapak alma ve son işlem (fırın, kontrol, paketleme). Her aşamanın çıktısı ayrı bir stok aşamasıdır, çünkü her aşamada bekleyen malzeme vardır ve her aşamanın kendi firesi olur.
| Aşama | Çıktı | Birim | Kaydedilecek |
|---|---|---|---|
| Karışım | Hamur partisi | kg | Hammadde lotları, reometre ve sertlik sonucu, karışım tarihi |
| Kalıplama | Çapaklı parça | adet | Hamur partisi, kalıp, göz sayısı, pişme süresi, iyi ve ıskarta |
| Çapak alma | Temiz parça | adet | Yöntem (elle, kriyojenik, fason), fire |
| Fırın ve kontrol | Mamul | adet | Fırın süresi, final ölçüm, paketleme lotu |
Profil ve ekstrüzyon contada kalıplama yerine ekstrüzyon ve sürekli vulkanizasyon hattı gelir, çıktı metre ya da kilo olur, sonra kesim ve köşe birleştirme yapılır. Mantık aynıdır: her aşama kendi stok adımıdır. Aşama aşama stok tutmanın mantığı operasyon bazlı stok yazısında.
Hamur partisi neden ayrı bir lot olmalı?
Çünkü parça kalitesinin büyük kısmı hamurda belirlenir ve aynı gün basılan parçalar farklı hamur partilerinden gelebilir. Hamur partisi kendi lot numarasını alır, içine giren polimer ve dolgu lotları bu partiye bağlanır, reometre ve sertlik sonucu partiye yazılır. Pres operatörü kalıba hangi partiyi koyduğunu bildirimde seçer.
Hamurun bir de raf ömrü vardır. Karışımdan sonra belli bir süre içinde kullanılmayan hamur yeniden test edilmeden kalıba girmemelidir. Bu sürenin ne olacağı hamurun tipine göre değişir ve kalite biriminin tanımladığı bir kuraldır; ERP'nin işi, partinin karışım tarihini tutmak ve süresi dolan partiyi ayırmaktır. Hamur deposunda en eski partinin önce kullanılması burada bir tercih değil, zorunluluktur.
Sık rastlanan bir durum, pres başında yarım kalan hamurun rafa geri konmasıdır. Bu hamur ya ayrı bir etiketle aynı partiye iade edilmeli ya da hurdaya ayrılmalıdır; etiketsiz bırakılan artık hamur bir sonraki vardiyada hangi partiden geldiği bilinmeden kalıba girer ve izlenebilirlik zinciri orada kopar.
Kauçuk atölyelerinde hamur deposu çoğu zaman stokta görünmeyen en büyük kalemdir. Karışım hattı pres planından bağımsız çalıştığında raflarda eski partiler birikir; hamur ayrı stok kartı ve ayrı lot olarak tutulmaya başlandığında bu birikim ilk sayımda ortaya çıkar.
Pres başına hamur tüketimi nasıl hesaplanır?
Hamur tüketimi, net parça ağırlığına çapak ve yolluk payı eklenerek göz başına bulunur, göz sayısıyla çarpılır ve ıskarta payıyla büyütülür. Formül: parti hamur ihtiyacı = (net ağırlık + çapak ve yolluk) × göz sayısı × baskı sayısı × (1 + ıskarta oranı).
- Örnek (şirket verisi değil): conta net ağırlığı 12 g, göz başına çapak ve yolluk 4 g, toplam 16 g.
- Kalıp 8 gözlü: bir baskı 16 × 8 = 128 g hamur kullanır.
- 10.000 adet için 10.000 ÷ 8 = 1.250 baskı gerekir: 1.250 × 128 g = 160 kg.
- Iskarta payı yüzde 3 alınırsa: 160 × 1,03 = 164,8 kg hamur hazırlanır.
Bu hesaptaki 4 g çapak ve yolluk, reçetede görünmeyen ama her baskıda kaybolan malzemedir. Ürün ağacına yalnız 12 g net ağırlık yazılırsa hamur ihtiyacı üçte bir eksik hesaplanır, karışım hattı her hafta sipariş dışı hamur yapar. Çapak ayrıca bir hurda çıktısı olarak tanımlanabilir; bunun yolu yan ürün ve hurda çıktısı yazısında.
Kalıp ve göz sayısı nasıl takip edilir?
Her kalıplama operasyonunda hangi kalıbın ve kaç gözün çalıştığı kayda girmelidir. Göz kapatılması kauçukta sık olur: bir göz hasar görür, bantla kapatılır ve kalıp yedi gözle çalışmaya devam eder. Bu bilgi iş emrine yazılmazsa planlama sekiz göze göre süre hesaplar, üretim geride kalır ve sebebi bulunamaz.
Kalıbın baskı sayısı temizlik ve bakım zamanını belirler. Kauçuk kalıplarda yüzeyde kalıntı birikir ve belli aralıklarla temizlik gerekir; bu aralık baskı sayısıyla izlenirse bakım plansız duruşa dönüşmeden yapılır. Konunun ayrıntısı kalıp takibi ve vuruş sayacı yazısında. Kalıplama işinin plastik enjeksiyonla ortak yanları için plastik enjeksiyon rehberine de bakılabilir.
Karışım hattı ile pres planı nasıl eşleştirilir?
Karışım planı pres planından türetilir, tersi değil. Önce hangi kalıbın hangi preste, hangi gün çalışacağı belirlenir; sonra her iş emrinin hamur ihtiyacı toplanır ve karışım hattına günlük bir liste olarak verilir. Karışım hattı kendi başına "bugün ne yapalım" diye karar verdiğinde raflarda kullanılmayan partiler birikir, preste ise tam o gün gereken hamur bulunmaz.
Pratik bir düzen şöyle kurulur: pres planı bir hafta önceden sabitlenir, hamur ihtiyacı iş emirlerinden hesaplanır, karışım en geç kalıplamadan bir iki gün önce yapılır ve dinlendirme süresi beklenir. Aynı hamuru kullanan iş emirleri art arda dizilirse hem karışım sayısı azalır hem de parti değişimi az olduğu için izlenebilirlik sadeleşir. Bu eşleştirmeyi Excel'de yapmak mümkündür ama her sipariş değişikliğinde iki tablo birden güncellenir; ücretsiz ERP programı içinde yapıldığında hamur ihtiyacı iş emri açılır açılmaz görünür ve eldeki hamurla kaç adet basılabileceği hesaplanır.
Otomotiv müşterisine conta kalitesi nasıl kanıtlanır?
Parça lotundan hamur partisine, hamur partisinden polimer lotuna uzanan kesintisiz bir zincirle. Otomotiv ve beyaz eşya müşterileri contada boyut, sertlik ve görsel kusur ister; şikayet geldiğinde ilk sorulan soru, aynı hamur partisinden başka hangi sevkiyatların çıktığıdır.
Final kontrolde kaydedilen ıskarta nedenleri (eksik dolum, hava kabarcığı, yırtık, çapak kalıntısı, boyut dışı) sayılarıyla tutulursa hangi kalıbın, hangi hamurun, hangi vardiyanın sorun ürettiği görülür. Müşteriye giden kusurlu parça ise milyonda parça olarak ölçülür; hesap yöntemi PPM hesaplama yazısında.
Kauçuk ve conta üreticilerinin sık yaptığı hatalar
- Hamuru stok kartı olarak açmamak: karışım hattının ürettiği ve preste bekleyen malzeme hiç görünmez.
- Reçeteye yalnız net ağırlık yazmak: hamur ihtiyacı her iş emrinde eksik çıkar.
- Kapatılan gözü kaydetmemek: planlanan süre ile gerçek süre sürekli ayrışır.
- Kriyojenik çapak alma fasona gidince takibi bırakmak: fasoncuda kaç parça olduğu bilinmez.
- Iskartayı neden yazmadan toplamak: fire düşmez, çünkü neyin düzeltileceği bilinmez.
- Süresi dolmuş hamuru test etmeden basmak: sorun ancak müşteride fark edilir.
Bu kuralları koymak için pahalı bir paket şart değildir; ücretsiz ERP programı ile de aynı disiplin kurulur, fark kayıtların ilk günden eksiksiz tutulmasındadır.
PakERP One'da hamurdan poşetlenmiş contaya
PakERP One bir ücretsiz ERP programı olarak kauçuk akışını mevcut üretim ekranlarıyla kurar; kullanıcı ve modül sınırı yoktur:
- 8107 Ürün Ağacı (Şema): hamur ayrı bir mamul olarak kendi formülüyle, conta ise hamuru malzeme olarak kullanan ağaçla tanımlanır. Operasyonlar (KARIŞIM, PRES, ÇAPAK, FIRIN) operasyon tanımlarından seçilir; operasyon kutusunda tezgah, kalıp, hazırlık ve birim süre girilir. Çapak ve yolluk payı malzeme miktarına ya da fire oranına yazılır.
- 326 Nitelikler: çapaklı, çapaksız, fırınlanmış gibi ara aşamalar ayrı nitelik ve ayrı lot olarak stokta durur; lot numarası iş emri numarasıdır.
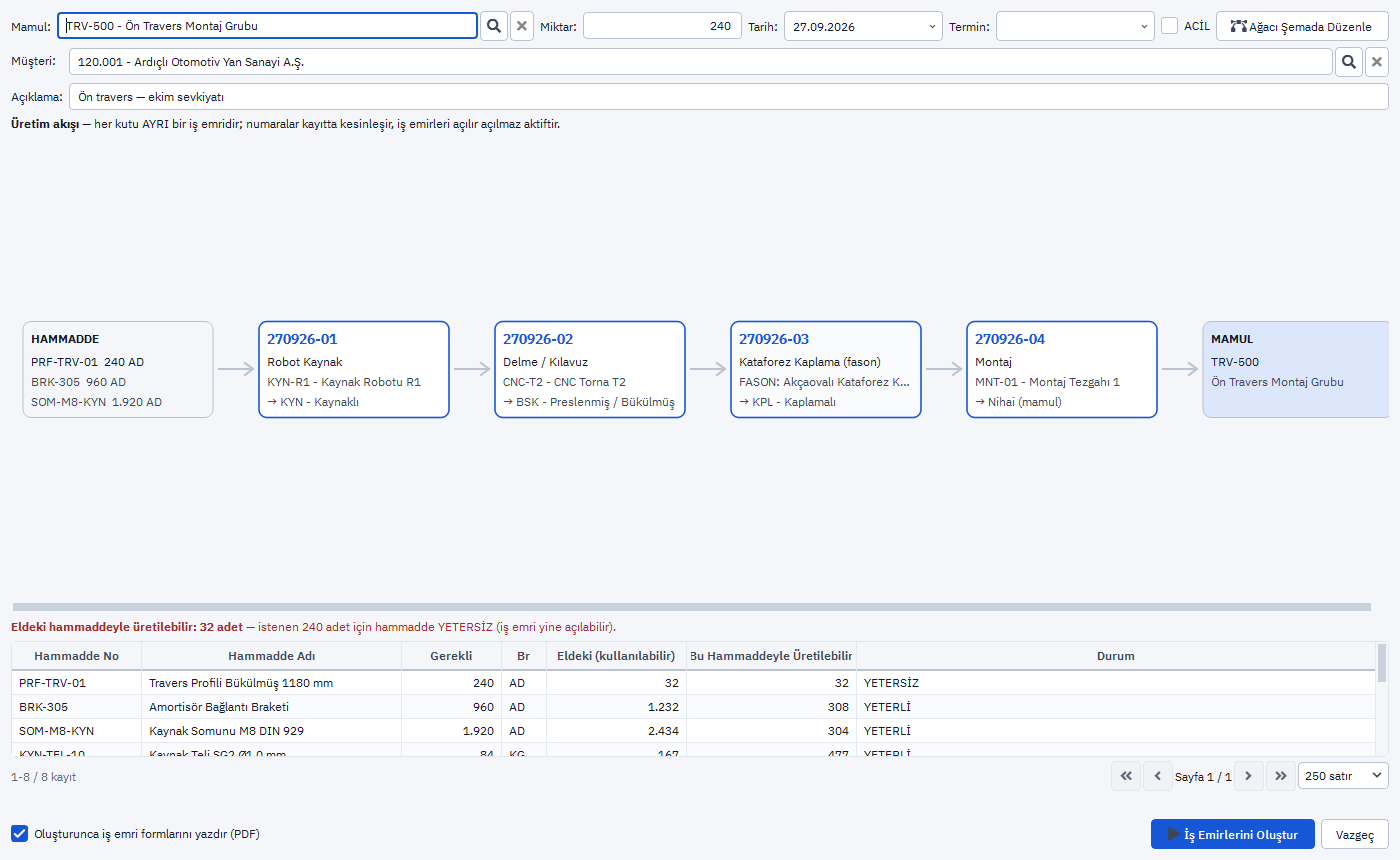
- 8120 İş Emirleri: mamul ve miktar yazılınca rotadaki her operasyon ayrı iş emri numarasıyla açılır; hammadde ızgarası eldeki hamurla kaç adet basılabileceğini gösterir.
- 8121 Üretim Bildirimleri ve Android uygulaması: iyi ve fire adedi, fire nedeni, operatör, vardiya ve başla / bitir saati girilir; hangi hamur partisinin kullanıldığı "Lot Seç" ile seçilir ya da tablette etiketinden okutulur.
- 8164 fire ve duruş nedenleri, 8129 duruş kayıtları: eksik dolum, hava kabarcığı, yırtık gibi nedenler ve kalıp temizliği duruşları ayrı ayrı raporlanır.
- 8124 Fason Siparişleri ve 102 fason irsaliyesi: kriyojenik çapak alma fasona gidiyorsa sevk ve geliş iş emrine bağlanır, Üretim Panosu'nun "Fasonda" sekmesi fasoncudaki miktarı gösterir.
- 8128 Kalite Kontrol ve 8135 İzlenebilirlik: final muayenesi kaydedilir; conta lotundan hamur partisine ve polimer lotuna kadar şema açılır.
Ekranların ayrıntısı üretim modülü sayfasında.