Plastik enjeksiyon firması için ücretsiz ERP'de olması gerekenler: ürün ağacında parça ve yolluk gramajıyla granül tüketimi, masterbatch oranı, rotada kalıp ve makine, göz sayısı ile çevrim süresinden kapasite hesabı, yolluk ve kırmanın yan ürün olarak kaydı, fire ve duruşun neden koduyla vardiya bazında bildirimi ve granül lotunun iş emrine bağlanması.
Bir enjeksiyon makinesinin günde kaç parça bastığını hangi kayıttan biliyorsunuz? Vardiya defterinden mi, kasa sayımından mı, yoksa sevk edilen miktardan geriye doğru mu? Çoğu atölyede cevap üçünün karışımıdır ve üçü de birbirini tutmaz.
Enjeksiyon, rakamı çok olan bir iştir: granül kilosu, masterbatch yüzdesi, göz sayısı, çevrim saniyesi, yolluk gramı, kırma oranı. Bu rakamlar ürün ağacına ve iş emrine doğru girildiğinde ERP, sabah planlamasından ay sonu granül mutabakatına kadar işin yükünü taşır. Girilmediğinde ise program yalnız fatura kesen bir araca döner. Aşağıda enjeksiyon firmasının gerçek akışı ve ücretsiz ERP ile bu akışın kurulması var.
 Tam boyut
İçindekiler
- Enjeksiyonda ürün ağacı nasıl kurulur?
- Çevrim süresi ve göz sayısı planlamayı nasıl değiştirir?
- Yolluk, kırma ve hurda nasıl izlenir?
- Renk değişimi ve masterbatch stoğu nasıl yönetilir?
- Vardiya bildirimi kim tarafından, ne zaman girilmeli?
- Kalıplar ERP'de nasıl takip edilir?
- Ücretsiz ERP'ye geçen enjeksiyon firması ilk ay neyi girmeli?
- PakERP One'da enjeksiyon akışı
- Sık sorulan sorular
Enjeksiyonda ürün ağacı nasıl kurulur?
Parça başına granül tüketimi, parça ağırlığına yolluğun göz başına payı eklenerek yazılır; masterbatch ve katkılar ayrı satır olarak oranlarıyla girilir. Rotaya da hangi kalıbın hangi makinede basılacağı bağlanır.
Örnek: 4 gözlü bir kalıpta parça 18 gram, yolluk 12 gram. Bir vuruşta 4 × 18 + 12 = 84 gram malzeme harcanır; parça başına bu 21 gram eder. Yolluk kırılıp tekrar kullanılıyorsa ağaçta yan ürün olarak, yani eksi miktarlı bir satır olarak tanımlanır. Böylece iş emri kapandığında hem harcanan granül hem de geri kazanılan kırma stokta görünür.
Ağaçta bulunması gereken satırlar:
- Ana granül (kilo, parça başına brüt tüketim)
- Masterbatch ya da boya (granüle oranla)
- Katkılar varsa (UV, antistatik gibi)
- Kırma kullanılıyorsa ana granülle karışım oranı
- Ek parçalar: insert, metal burç, conta
- Ambalaj: poşet, koli, kasa
- Yan ürün: yolluk ya da kırma (eksi miktar)
Ağaç kurmanın genel kuralları ürün ağacı rehberinde; burada yalnız enjeksiyona özgü satırlar var.
Çevrim süresi ve göz sayısı planlamayı nasıl değiştirir?
Kapasiteyi doğrudan belirler. Bir makinenin saatlik teorik çıktısı, 3.600 saniyenin çevrim süresine bölünüp göz sayısıyla çarpılmasıyla bulunur.
| Çevrim (sn) | Göz sayısı | Saatte vuruş | Saatte teorik parça | 8 saatlik vardiyada |
|---|---|---|---|---|
| 32 | 4 | 112 | 450 | 3.600 |
| 32 | 2 | 112 | 225 | 1.800 |
| 24 | 8 | 150 | 1.200 | 9.600 |
Tablodaki rakamlar teoriktir. Gerçek çıktı; kalıp değişimi, renk geçişi, malzeme kurutma, arıza ve fire yüzünden bunun altında kalır. Aradaki fark, bildirimde duruş nedeni ve fire adedi girildiğinde görünür hale gelir. Göz sayısı da sabit değildir: bir gözü kapatılmış kalıp aynı çevrimde daha az parça verir ve bu durum iş emrinde yazılı değilse plan her gün tutmaz. Teorik ve gerçek çıktı arasındaki farkın nasıl ölçüleceği OEE yazısında anlatılıyor.
Enjeksiyon atölyelerinde granül mutabakatı genellikle kırmada bozulur. Kırma kovaları renge ve hammaddeye göre etiketlenmeden biriktirildiğinde ne stokta görünür ne de tekrar güvenle kullanılır. Kovayı kilo ve cinsle kayda almak, hesabın açığını büyük ölçüde kapatır.
Yolluk, kırma ve hurda nasıl izlenir?
Üçü ayrı kayıt ister. Yolluk üretimin doğal çıktısıdır; kırma, yolluğun ya da hatalı parçanın öğütülmüş halidir; hurda ise geri kullanılamayan ve satılan ya da atılan malzemedir.
- Yolluk: ağaçta yan ürün olarak tanımlanırsa her bildirimde kendiliğinden stoğa girer.
- Kırma: değirmenden geçen yolluk ve hatalı parça, ayrı bir stok kartında kilo olarak tutulur. Hangi hammaddeden ve renkten geldiği karışmamalıdır; beyaz parçanın kırması siyah parçaya girebilir, tersi giremez.
- Hatalı parça: bildirimde fire adedi olarak, çapak, eksik baskı, çöküntü, renk farkı gibi neden koduyla girilir.
- Hurda: kullanılamayan, karışmış ya da yanmış malzeme; cinsine göre kilo olarak kaydedilir.
Ay sonunda "alınan granül = parçalara giden + kırmada duran + hurda + stokta kalan" denklemi yaklaşık tutuyorsa kayıt sağlıklıdır. Tutmuyorsa fark büyük olasılıkla kırmada ya da kayıtsız hurdadadır.
Renk değişimi ve masterbatch stoğu nasıl yönetilir?
Renk, ya ayrı stok kartı olarak ya da aynı parçanın ayrı ağacı olarak tanımlanır; masterbatch ise granül gibi lotlu hammadde olarak tutulur.
Aynı kapak beyaz, gri ve siyah basılıyorsa üç ayrı mamul kartı açmak genelde en temiz yoldur; müşteri de siparişi renge göre verir. Masterbatch küçük miktarlarda harcandığı için çoğu atölyede kayıt dışı kalır, ama kilo fiyatı granülden yüksektir ve ay sonunda şaşırtıcı bir fark çıkarabilir. Ağaçta oranı yazılırsa, iş emri açılırken ne kadar masterbatch gerektiği de hesaplanır.
Renk geçişinde çıkan geçiş malzemesi de unutulmamalıdır. Açıktan koyuya geçerken birkaç vuruş, koyudan açığa geçerken daha fazlası atılır. Bu kayıp bildirimde fire olarak ve "renk geçişi" nedeniyle girilirse, hangi sıralamanın daha az kayıp verdiği birkaç hafta içinde belli olur ve planlama renk sırasını ona göre kurar.
Vardiya bildirimi kim tarafından, ne zaman girilmeli?
Makinenin başındaki operatör tarafından, vardiya içinde. Gün sonunda ustabaşının defterden topluca girdiği bildirim, duruş nedenlerini ve fire ayrıntısını kaybeder.
Enjeksiyonda üç vardiya ve onlarca makine olduğunda bilgisayar başına yürümek pratik değildir. Telefonla ya da tabletle iş emri kodunu okutup iyi adet, fire adedi ve fire nedenini girmek, bildirimi makinenin yanında tutar. Böylece sabah toplantısında konuşulan rakam dünkü tahmin değil, gece vardiyasının gerçekten girdiği rakam olur. Lisans ücreti olmayan bir ERP'de bu kullanıcı sayısını da sorun olmaktan çıkarır: her operatör kendi kullanıcısıyla girer, kimin ne girdiği bellidir.
Bildirimde en az şu bilgiler olmalıdır: iş emri, makine, operatör, vardiya, başlangıç ve bitiş saati, iyi adet, fire adedi ve fire nedeni. Duruş varsa nedeni ve süresi de eklenir. Bu liste uzun görünür ama operatör için çoğu alan seçmeli ya da kendiliğinden dolan alandır; asıl yazılan iki rakam iyi ve fire adettir. Liste kısaldıkça bildirimin eksiksiz girilme olasılığı artar.
Kalıplar ERP'de nasıl takip edilir?
Kalıp, rotada operasyona bağlanan bir kaynak olarak takip edilir; hangi parçanın hangi kalıpla ve kaç gözle basıldığı iş emrinde görünmelidir.
Enjeksiyon firmalarında kalıpların bir kısmı müşteriye aittir ve atölyede emanet durur. Bu kalıplar firmanın demirbaşı değildir, ama hangi kalıbın nerede olduğu, en son hangi iş emrinde kullanıldığı ve kaç vuruş yaptığı bilinmelidir. Kalıp bakıma ya da tamire gittiğinde o kalıba bağlı parçaların planı da kayar. Kalıp bilgisi ayrı bir Excel'de tutulursa bu bağlantı kurulamaz; rotada tutulduğunda kalıbın hangi işlerde kullanıldığı iş emirlerinden okunabilir.
Ücretsiz ERP'ye geçen enjeksiyon firması ilk ay neyi girmeli?
İlk ay hedef, bütün ürünleri değil ciroyu taşıyan parçaları programa almaktır. Ücretsiz ERP'de kullanıcı başına ücret olmadığı için operatörleri de ilk aydan dahil etmek mümkündür.
- Granül, masterbatch ve kırma kartları; stok birimi kilo.
- Makineler ve kalıplar: her kalıbın göz sayısı ve bağlı olduğu parçalar.
- En çok basılan parçaların ürün ağacı: parça ve yolluk gramajı, masterbatch oranı, ambalaj.
- Fire ve duruş nedeni kodları: kısa ve operatörün anlayacağı bir liste.
- Açılış sayımı: granül çuvalları, kırma kovaları ve mamul kasaları.
İkinci ayda kırma ve hurda kayıtları oturur, üçüncü ayda ilk granül mutabakatı yapılabilir. Bu sırayla ilerleyen bir atölyede ücretsiz ERP birkaç hafta içinde vardiya defterinin yerini alır; defter yalnız arıza notları için masada kalır. Acele edilip bütün parçaların ağacı ilk hafta girilmeye çalışılırsa, yanlış gramajlı ağaçlar ay sonu hesabını baştan bozar.
PakERP One'da enjeksiyon akışı
PakERP One üretim firmaları için ücretsiz bir ERP'dir; enjeksiyon atölyesinin granülden sevke kadar akışı için şu ekranlar kullanılır:
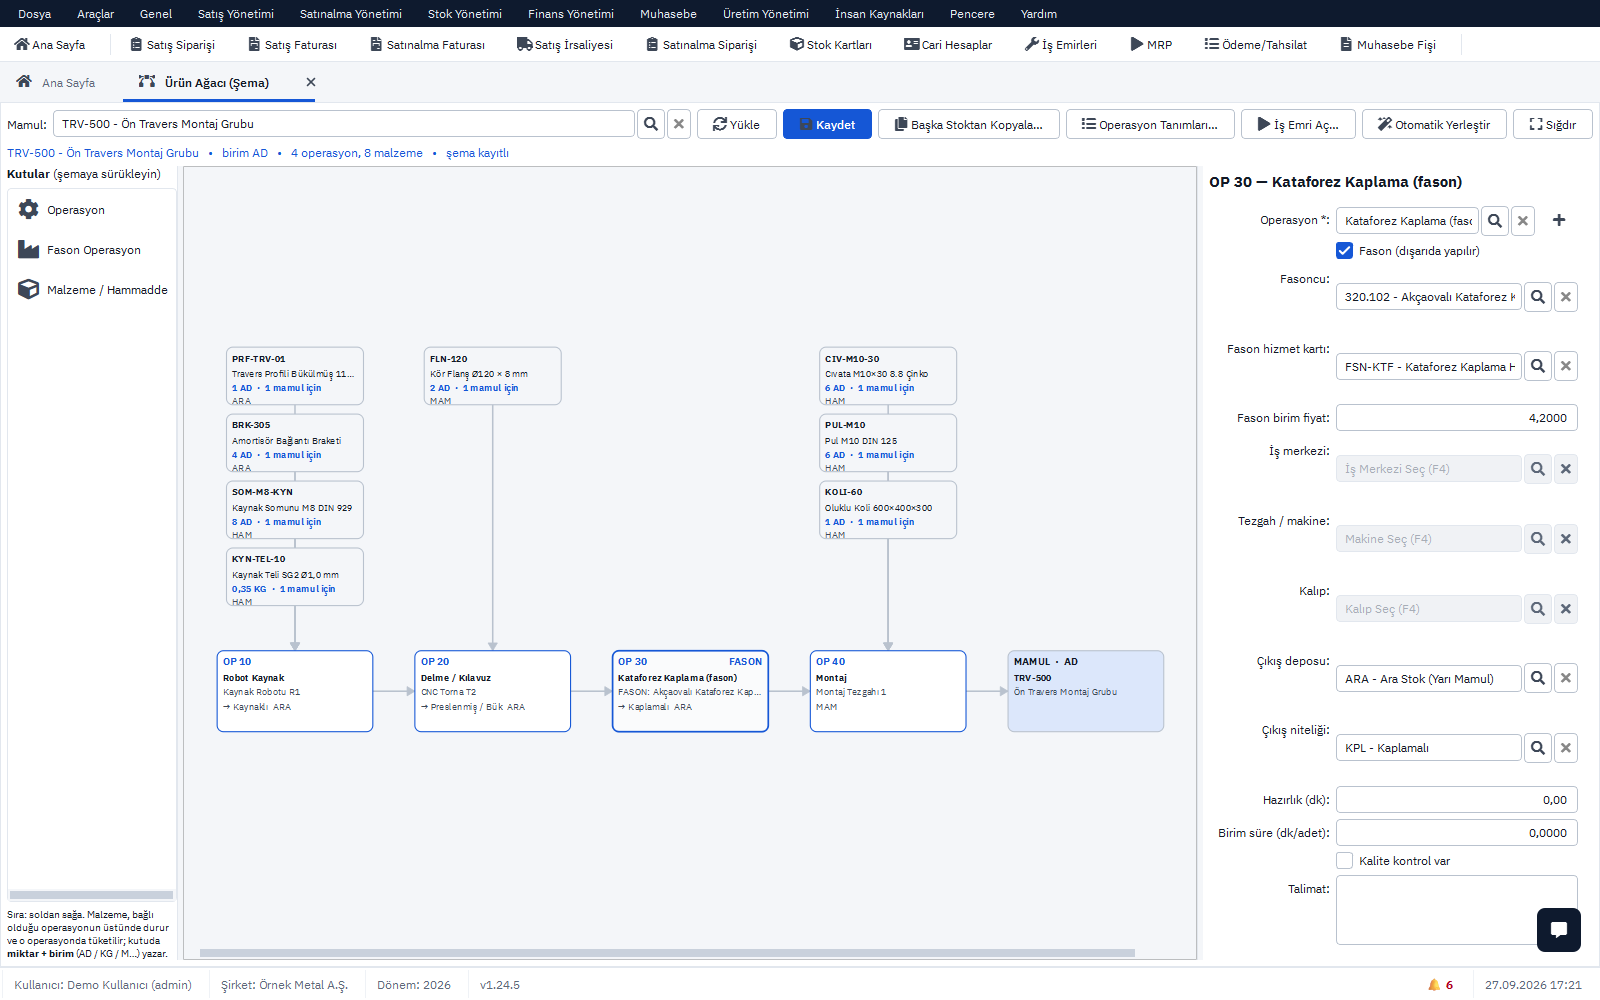
- 8107 Ürün Ağacı: operasyon, malzeme ve fason kutuları sürükle-bırak şemayla kurulur; granül miktarı bir mamul için ve birimiyle görünür. Yolluk ya da hurda gibi yan ürünler ağaçta eksi miktarlı malzeme olarak tanımlanır.
- 8120 İş Emirleri: operasyon tanımındaki varsayılan tezgah iş emrine gelir; ağaçta tezgah boşsa, aynı mamulün aynı operasyonunda geçmişte en çok kullanılan tezgah önerilir. Yeni iş emri penceresi eldeki granül ve katkıyla kaç adet üretilebileceğini gösterir, yetersiz kalem kırmızıdır.
- 8121 Üretim Bildirimleri: iyi ve fire adet, başla ve bitir saati girilir; hata ve duruş nedenleri kodlu listeden seçilir, vardiya son kullanılandan gelir.
- Android PakERP One Üretim: operatör iş emri formundaki QR kodu okutur; iyi ve fire adet, fire nedeni, operatör, vardiya ve saatler makinenin başında girilir.
- 202 Alış İrsaliyesi ve 313 Lot İzleme: granül ve masterbatch lotuyla girilir; mamul lotundan hammadde lotuna soy ağacıyla inilir.
- 327 Hurda Kayıtları ve 328 Hurda Cinsleri: kullanılamayan malzeme cinsine göre kaydedilir.
Saha uygulamasının ayrıntısı Üretim Uygulaması sayfasında.