İş merkezi, aynı işi benzer hız ve maliyetle yapabilen tezgahların ya da çalışma yerlerinin grubudur; iş istasyonu ise bu gruptaki tek bir tezgah, masa ya da hücredir. Kapasite, saat ücreti ve genel gider payı iş merkezi düzeyinde tanımlanır; günlük sıralama ve duruş kaydı istasyon düzeyinde tutulur. Gruplama ölçütü, tezgahların birbirinin yerine gerçekten geçip geçemediğidir.
Planlamacı sabah toplantısında "presler bu hafta dolu" diyor. Hangi presler? Atölyede 60 tonluk iki eksantrik, 200 tonluk bir hidrolik ve 400 tonluk bir transfer presi var. Bunların hepsi listede tek bir "PRES" satırında toplanmışsa, 400 tonluk iş için boşta görünen kapasite aslında 60 tonluk makinelerin saatidir ve kimse bunu fark etmez.
İş merkezi ve iş istasyonu tanımı, kapasite planının, maliyet hesabının ve duruş raporlarının oturduğu zemindir. Bu zemin yanlış kurulursa üstündeki her rapor yanlış çıkar. Aşağıda iki kavramın farkı, tezgahların hangi ölçüyle gruplanacağı, iş merkezi kartına ne yazılacağı ve günlük kapasitenin nasıl hesaplanacağı bir pres atölyesi örneğiyle anlatılıyor.
 Tam boyut
İçindekiler
- İş merkezi ile iş istasyonu arasındaki fark nedir?
- Tezgahlar iş merkezine hangi ölçüyle gruplanır?
- İş merkezi kartında hangi bilgiler bulunmalı?
- İş merkezinin günlük kapasitesi nasıl hesaplanır?
- Ne kadar ayrıntılı tanımlamak gerekir?
- İş merkezleri adım adım nasıl kurulur?
- Sık yapılan hatalar
- PakERP One'da iş merkezi ve tezgah
- Sık sorulan sorular
İş merkezi ile iş istasyonu arasındaki fark nedir?
İş merkezi bir gruptur, iş istasyonu o grubun tek bir üyesidir. İş merkezi planlama ve maliyet birimidir; iş istasyonu ise operatörün başında durduğu, duruşun yaşandığı, iş emrinin fiilen yapıldığı yerdir.
Kavramlar sık karışır, çünkü bazı firmalarda bir iş merkezinde tek tezgah vardır ve ikisi aynı şeye denk gelir. Aradaki ilişki bir tabloda daha kolay görülür:
| Kavram | Ne anlatır? | Örnek | Hangi kararda kullanılır? |
|---|---|---|---|
| İş merkezi | Benzer işi yapan tezgah grubu | 200-250 ton hidrolik presler | Kapasite, saat ücreti, genel gider payı |
| İş istasyonu (tezgah) | Gruptaki tek makine ya da çalışma yeri | P-04, 250 ton | Günlük sıralama, duruş, operatör ataması |
| Kalıp / aparat | İstasyona takılan üretim aracı | K-118 braket kalıbı | Hangi tezgaha bağlanabildiği, vuruş takibi |
| Operasyon | Rotadaki tek iş adımı | Op 20 Pres | İş emri, süre, malzeme tüketimi |
İstasyon her zaman bir makine olmak zorunda değildir. Montaj masası, kalite kontrol masası, kaynak hücresi ya da paketleme bandı da birer istasyondur. Ölçü şudur: orada bir iş yapılıyor ve o yerin dolu ya da boş olması planı etkiliyorsa, istasyon olarak tanımlanmalıdır.
Tezgahlar iş merkezine hangi ölçüyle gruplanır?
Tezgahlar, birbirinin işini aynı sürede ve kabul edilebilir maliyetle yapabiliyorsa aynı iş merkezine konur. Yapamıyorsa ayrı iş merkezi açılır. Makinenin cinsi tek başına ölçü değildir.
Gruplarken şu dört soruya bakılır:
- Birbirinin yerine geçebiliyor mu? 60 tonluk pres 200 tonluk işi basamıyorsa ikisi aynı grupta olamaz.
- Süreleri benzer mi? Aynı parçayı biri 0,30, diğeri 0,55 dakikada yapıyorsa rota süresi grubun hiçbir üyesine uymaz.
- Saat ücretleri yakın mı? Yeni servo pres ile 30 yıllık eksantrik presin enerji ve amortisman yükü çok farklıysa maliyet ayrı izlenmelidir.
- Darboğaz mı? Sürekli dolu olan bir makine, benzerleriyle aynı grupta kalırsa yükü ortalamada kaybolur. Darboğazın nasıl bulunduğu Darboğaz Makine Nasıl Bulunur? yazısında.
Örnek bir pres atölyesi şöyle bölünebilir: "Hafif pres" (60-100 ton, 4 tezgah), "Hidrolik pres" (200-250 ton, 2 tezgah), "Transfer pres" (400 ton, 1 tezgah). Üç iş merkezi, yedi istasyon. Kaynak tarafında robot hücresi ile elle kaynak masaları ayrı tutulur, çünkü biri saatte dört kat parça çıkarır.
İş merkezi tanımı yeni yapılan atölyelerde en çok tartışılan konu, eski ve yeni makinenin aynı gruba girip girmeyeceğidir. Ustalar genellikle "ikisi de aynı işi yapar" der, ama bildirimlerden çıkan gerçek süreler çoğu zaman farkı ortaya koyar. Birkaç haftalık kayıt, bu tartışmayı görüş yerine sayıyla bitirir.
İş merkezi kartında hangi bilgiler bulunmalı?
Kartın görevi, planlama ve maliyetin ihtiyaç duyduğu sayıları tek yerde tutmaktır. En azından şunlar yazılmalıdır:
- Kod ve ad (kısa, sahada kullanılan adla: "HPRS Hidrolik pres").
- Bağlı istasyonlar ve her birinin kodu.
- Çalışma takvimi: kaç vardiya, vardiya süresi, molalar, hafta sonu çalışıp çalışmadığı.
- Kullanılabilirlik oranı: planlı bakım, ayar ve beklenmeyen duruş için ayrılan pay.
- Saat ücreti ve genel üretim gideri payı; hesap yöntemi Makine Saat Ücreti yazısında.
- Masraf merkezi: giderlerin hangi merkeze toplandığı.
İstasyon kartında ise seri numarası, tonaj ya da işleme ölçüsü gibi teknik sınırlar, bağlanabilen kalıplar ve sorumlu operatör grubu tutulur. Bu ayrım, "bu kalıp hangi presin tablasına sığar" sorusunu kayıtlardan cevaplamayı sağlar.
Kartın bir de sahibi olmalıdır. Vardiya düzeni değiştiğinde, yeni bir tezgah geldiğinde ya da bir makine hurdaya ayrıldığında kartı kimin güncelleyeceği belli değilse, birkaç ay sonra planlama artık var olmayan bir tezgaha iş yükler. Bu görev çoğu firmada üretim planlamaya ya da üretim mühendisliğine verilir; bakım bölümü makine değişikliklerini ona bildirir.
İş merkezinin günlük kapasitesi nasıl hesaplanır?
Günlük kapasite, tezgah sayısı ile çalışılan net sürenin çarpımının kullanılabilirlik oranıyla düşürülmüş hâlidir. Dakika ya da saat cinsinden tutulur; adet cinsinden tutulmaz, çünkü her parçanın süresi farklıdır.
Formül: günlük kapasite = istasyon sayısı × vardiya sayısı × vardiya başına net süre × kullanılabilirlik oranı.
Örnek (temsili rakamlarla): hafif pres iş merkezi.
- İstasyon sayısı 4, günde 2 vardiya.
- Vardiya 8 saat, molalar düşülünce net süre 450 dakika.
- Planlı bakım ve ayar için kullanılabilirlik oranı 0,85 kabul ediliyor.
- Kapasite = 4 × 2 × 450 × 0,85 = 3.060 dakika, yani günde yaklaşık 51 saat.
- Bu iş merkezine verilen iş emirlerinin toplam süresi (hazırlık + miktar × birim süre) günde 51 saati aşıyorsa yük taşmıştır.
Kullanılabilirlik oranını tahminle değil, geçmiş duruş kayıtlarından belirlemek gerekir. Oran çok yüksek yazılırsa plan her gün gecikir; çok düşük yazılırsa makineler boşta beklerken müşteriye uzun termin verilir. Yükün haftalara yayılması Kapasite Planlama rehberinde ayrıntılı.
Ne kadar ayrıntılı tanımlamak gerekir?
Karar verdiği kadar. Bir iş merkezi tek başına bir kapasite ya da maliyet kararına dayanak olmuyorsa ayrı tanımlamaya gerek yoktur; oluyorsa birleştirmek o kararı görünmez yapar.
İki uç da sorun çıkarır. Her matkap tezgahını ayrı iş merkezi yapan firma, rotalarda yüzlerce seçenekle uğraşır, saat ücretlerini güncellemek ayrı bir iş hâline gelir. Bütün talaşlı imalatı tek "CNC" merkezinde toplayan firma ise 5 eksenli işleme merkezinin aylardır dolu olduğunu, dört tornanın yarı boş çalıştığını göremez.
Pratik bir kural
Önce saat ücreti ve kapasite bakımından gerçekten farklı olan grupları ayırın, sonra darboğazı kendi başına bir iş merkezi yapın. Gerisini ilk üç ayın duruş ve yük raporlarına bakarak inceltin. Tanımı sonradan bölmek, baştan yüz parçaya ayırmaktan daha kolaydır.
İş merkezleri adım adım nasıl kurulur?
- Atölyedeki bütün tezgahların, masaların ve hücrelerin listesini çıkarın; her birine sahada okunacak bir kod verin ve makinenin üstüne yapıştırın.
- Birbirinin yerine geçebilen tezgahları gruplayın; şüpheli olanları ayrı bırakın.
- Her grup için çalışma takvimini ve vardiya düzenini yazın.
- Saat ücretini ve genel gider payını maliyet tarafıyla birlikte belirleyin.
- Operasyon tanımlarına varsayılan iş merkezini ve istasyonu bağlayın; rota kurarken bunlar kendiliğinden gelsin. Rota tarafı Rota ve Operasyon Tanımı yazısında.
- İlk ay duruş ve yük raporuna bakıp kullanılabilirlik oranını gerçeğe çekin.
Sık yapılan hatalar
- Makine cinsine göre gruplamak: "pres", "torna" gibi adlar tek başına gruplama ölçütü değildir; kapasite ve maliyet farkına bakılmalıdır.
- Kapasiteyi brüt saatle yazmak: 24 saat çarpı tezgah sayısı yazılırsa plan hiçbir zaman tutmaz.
- İstasyonsuz iş merkezi: duruş ve operatör kaydı istasyona yapılır; istasyon yoksa duruş bir gruba yazılır ve hangi makinenin bozulduğu kaybolur.
- Fason işi iş merkezi gibi tanımlamak: kaplamacı bir iş merkezi değil, fasoncudur; süre değil dönüş günü planlanır.
- Yeni makineyi eskisinin grubuna eklemek: hız ve saat ücreti farklıysa ortalama iki makineyi de yanlış gösterir.
PakERP One'da iş merkezi ve tezgah
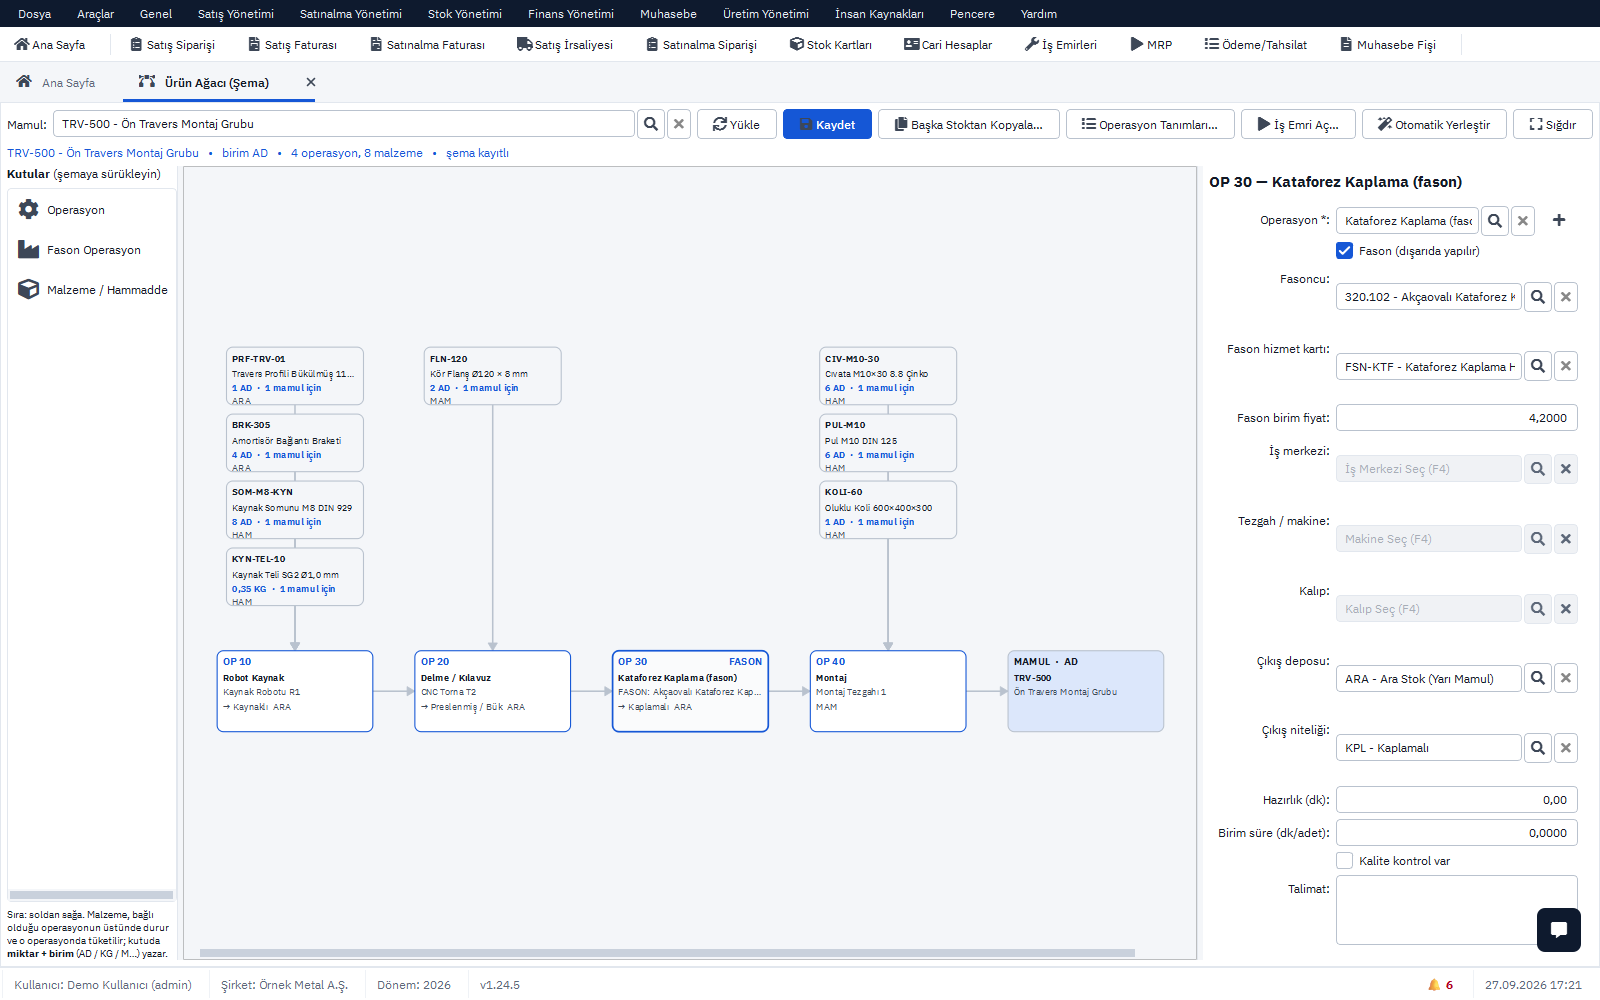
PakERP One'da iş merkezi ve tezgah, rotanın kurulduğu 8107 Ürün Ağacı şemasında operasyon kutusuna bağlanır. Ayrı bir rota ekranı yoktur; operasyon, tezgah, kalıp ve malzeme aynı şemada görünür.
- Operasyon tanımları: her tanımda varsayılan tezgah, hazırlık ve birim süre tutulur. Şemada operasyon seçilince tezgah ve tezgahın iş merkezi kutuya kendiliğinden gelir.
- 8120 İş Emirleri: her operasyon ayrı iş emri olur; yeni iş emrinde tezgah, aynı ürünün aynı operasyonunda geçmişte en çok kullanılan tezgahtan önerilir. Açık iş emrinde "Düzenle" ile iş emri başına tezgah, iş merkezi ve kalıp değiştirilir.
- 8114 Kapasite (CRP): kalan yük, iş merkezinin çalıştığı günlere günlük kapasitesi kadar yayılarak gösterilir.
- 8150 Standart Maliyet: iş merkezi saat ücreti ve genel üretim gideri oranı, operasyon süreleriyle birlikte maliyete girer.
- 8129 Duruş Kayıtları ve 8121 Üretim Bildirimleri: duruş ve üretim, iş emrinin tezgahına yazılır; Üretim Panosu kartlarında da tezgah görünür.
Ürün ağacı şeması ve iş emri akışı için Üretim modülü sayfasına bakabilirsiniz.