Andon, operatörün bir sorunu anında görünür kılmak için verdiği sinyaldir; genellikle tezgah üstünde ışık kulesi ve bir düğmeyle kurulur. Görsel yönetim ise atölyenin durumunu sormadan görülebilir hâle getiren işaret, renk ve panoların tamamıdır. Andonun işe yaraması için ışıktan çok cevap kuralı gerekir: hangi renge kim, kaç dakika içinde gelecek ve gelmezse kime haber gidecek. Her sinyal nedeniyle birlikte duruş kaydına da geçmelidir.
Atölyenin kapısından girdiğinizde hangi tezgahın durduğunu, hangi operatörün yardım beklediğini ve hangi işin geride kaldığını kimseye sormadan görebiliyor musunuz? Çoğu atölyede cevap hayırdır. Durumu öğrenmek için ustabaşını bulmak, o da öğrenmek için tezgahları tek tek dolaşmak zorundadır. Bu arada duran makine beklemeye devam eder.
Andon ve görsel yönetim bu soruyu sahada cevaplamanın yoludur. Pahalı bir sistem gerektirmez; doğru kurulmuş bir ışık kulesi, net bir cevap kuralı ve güncel bir pano çoğu zaman yeter. Aşağıda andonun ne olduğu, renklerin anlamı, cevap ve haber verme kuralları, basit bir kurulumun adımları ve atölyede hangi panoların bulunması gerektiği anlatılıyor.
 Tam boyut
İçindekiler
- Andon nedir, görsel yönetim neyi kapsar?
- Andon ışık renkleri ne anlama gelir?
- Andon sinyaline kim, kaç dakikada cevap verir?
- Basit bir andon sistemi adım adım nasıl kurulur?
- Operatör neden andon düğmesine basmaz?
- Atölyede hangi görsel panolar bulunmalı?
- Ekran panosu mu, beyaz tahta mı?
- Sık yapılan hatalar
- PakERP One'da sahanın görünür hâli
- Sık sorulan sorular
Andon nedir, görsel yönetim neyi kapsar?
Andon, tezgahtaki sorunun herkesin görebileceği bir sinyale dönüştürülmesidir. Görsel yönetim ise daha geniş bir kavramdır: atölyenin durumunu, kuralını ve hedefini, okumaya ya da sormaya gerek kalmadan gösteren her türlü işaret.
Andon tek bir sorunun anlık haberini verir: "3 numaralı pres durdu, ayarcı gerekiyor." Görsel yönetim ise sürekli bir durumu gösterir: saatlik hedef ile gerçekleşen, kalıpların yeri, ayrılmış kasaların alanı, forkliftin geçiş yolu. İkisi birlikte çalışır; andon "şimdi ne oluyor" sorusunu, panolar ise "gidişat nasıl" sorusunu cevaplar.
Görsel yönetimin bazı parçaları ayrı yöntemler olarak bilinir. Düzen ve işaretleme 5S, malzeme çekme sinyali kanban yazısında anlatılıyor.
Andon ışık renkleri ne anlama gelir?
Evrensel bir standart yoktur; yaygın kullanımda yeşil normal çalışmayı, sarı yardım isteğini, kırmızı duruşu anlatır. Hangi renk seçilirse seçilsin, atölyede tek bir anlamı olmalıdır.
| Renk | Anlamı | Örnek durum | Kim gelir? |
|---|---|---|---|
| Yeşil | Normal çalışıyor | Üretim planlandığı gibi | Kimse |
| Sarı | Yardım gerekiyor, makine çalışıyor | Ölçü sınıra yaklaştı, malzeme azaldı | Ustabaşı ya da kalite |
| Kırmızı | Makine durdu | Arıza, kalıp kırılması, güvenlik | Ustabaşı ve bakım |
| Mavi (isteğe bağlı) | Malzeme ikmali | Hammadde kasası bitti | Depo ya da forklift |
Işığın konumu da renk kadar önemlidir. Kule, tezgahın en yüksek noktasına ve ustabaşının oturduğu yerden görünecek açıya takılır; makinenin arkasında kalan bir ışık, yansa da görülmez. Gürültülü atölyelerde ışığa kısa bir sesli uyarı eklemek, özellikle kırmızıda cevap süresini kısaltır.
Renk sayısını artırmak cazip gelir ama sahayı karıştırır. Dört renkten fazlası çoğu atölyede uzaktan ayırt edilmez. Ayrıntı gerekiyorsa renk değil, sinyalle birlikte seçilen neden taşır.
Andon kurulan atölyelerde ilk haftalarda sinyal sayısı genellikle artar; bu kötü bir işaret değildir. Daha önce operatörün kendi kendine çözmeye çalıştığı ya da sessizce beklediği sorunlar görünür hâle gelmiştir. Birkaç hafta sonra sayının düşmesi ise ancak en sık nedenlere gerçekten çözüm üretildiyse olur.
Andon sinyaline kim, kaç dakikada cevap verir?
Her renk için bir ilk muhatap, bir cevap süresi ve süre aşılırsa bir üst kademe yazılır. Bu kural yoksa andon birkaç hafta içinde kimsenin bakmadığı bir ışığa dönüşür.
Örnek bir haber verme kuralı (süreler örnektir, firma kendi koşuluna göre belirler):
- Kırmızı yandı: ustabaşı 3 dakika içinde tezgahta.
- Ustabaşı sorunu çözemiyorsa bakıma ya da kaliteye haber verir; bakım 10 dakika içinde gelir.
- Duruş 30 dakikayı geçerse üretim müdürü ve planlama bilgilendirilir; iş başka tezgaha kaydırılır mı, karar verilir.
- Duruş vardiya sonuna kadar sürecekse devir teslim formuna yazılır.
- Sinyal kapanırken nedeni seçilir ve duruş kaydına geçer.
Son adım, andonu bir alarmdan bir veri kaynağına çevirir. Hangi tezgahın en çok kırmızı yaktığı, ortalama cevap süresinin ne olduğu ve en sık nedenin ne olduğu ancak bu kayıtla görülür. Duruş nedenlerinin nasıl gruplandığı Makine Duruş Nedenleri Takibi yazısında.
Basit bir andon sistemi adım adım nasıl kurulur?
- Pilot alan seçin: en çok duruşu olan bir hat ya da bir iş merkezi. Bütün atölyeye aynı anda kurmak, kuralları denemeden yaymak demektir.
- Renkleri ve anlamlarını yazın: tek sayfa, tezgahların yanına asılır.
- Cevap kuralını belirleyin: her renk için kim, kaç dakika, sonra kim.
- Donanımı seçin: en basiti tezgah üstüne ışık kulesi ve operatörün erişebileceği bir düğmedir. Bütçe yoksa elle çevrilen renkli bir işaret levhası bile başlangıç için yeterlidir.
- Kayıt yolunu kurun: her sinyal kapanırken neden seçilir ve duruş kaydına geçer.
- İlk ayı izleyin: sinyal sayısı, cevap süresi ve en sık nedenler haftalık konuşulur.
- Yayın: pilotta kurallar oturduktan sonra diğer hatlara geçin.
Işık kulesinin makineden sinyal alması, yani makine durduğunda kendiliğinden kırmızı yanması ve duruşun otomatik kaydedilmesi bir sonraki adımdır. Bu, tezgaha göre bağlantı keşfi gerektirir; seçenekler Üretimden Veri Toplama sayfasında.
Operatör neden andon düğmesine basmaz?
Çünkü basınca bir şey olmayacağını ya da kendisinin suçlanacağını düşünür. Andonun teknik kısmı bir günde kurulur; operatörün düğmeye güvenle basması ise yöneticilerin ilk haftalardaki davranışına bağlıdır.
İlk sinyallere nasıl cevap verildiği belirleyicidir. Ustabaşı sarıya geldiğinde "bunu sen de halledebilirdin" derse, operatör bir dahaki sefere basmaz. Kırmızıya yarım saat sonra gelinirse, operatör telefona sarılmayı öğrenir. Tersine, her sinyale sözünde durulan sürede gelinir ve çözüm birlikte aranırsa, düğme kısa sürede alışkanlık olur.
Bir de hattı durdurma yetkisi meselesi vardır. Kalite şüphesinde operatörün hattı kendisinin durdurabilmesi, andonun özüdür. Bu yetki yazılı olarak verilmezse operatör, şüpheli parçayı üretmeye devam etmeyi daha güvenli bulur. Yetkiyi vermek, birkaç yanlış alarmı göze almak demektir; bu bedel, müşteriye giden hatalı bir partiden çoğu zaman küçüktür.
Atölyede hangi görsel panolar bulunmalı?
Her pano bir soruyu cevaplamalıdır; cevabı olmayan pano duvar süsüdür. Üretim atölyelerinde en çok işe yarayanlar şunlardır:
- Saatlik üretim panosu: her saat için hedef adet, gerçekleşen adet ve fark varsa nedeni. Tezgah ya da hat başında durur, operatör doldurur.
- İş emri ve sıra panosu: hangi tezgahta hangi iş, sırada ne var, hangisi gecikmiş.
- Kalite uyarı panosu: son müşteri şikayeti, dikkat edilecek ölçü, ayrılmış kasaların listesi.
- Zemin işaretleri: kırmızı alan (ayrılmış malzeme), sarı alan (kontrol bekleyen), yürüme ve forklift yolları.
- Kalıp ve aparat yeri: her kalıbın rafında adı ve boşsa nerede olduğu.
Panoların yeri de bilinçli seçilir. Saatlik pano operatörün göz hizasında ve tezgaha iki adım mesafede durmalıdır; ustabaşının ve üretim müdürünün sabah turunda önünden geçtiği yerde olması da onu güncel tutar. Koridorun ucunda, kimsenin yolunun düşmediği bir duvara asılan pano birkaç hafta içinde unutulur.
Saatlik üretim panosu en sade olanıdır ama en çok bilgiyi verir: hedeften sapma saat saat görülür ve neden sütunu, gün sonunda andon kayıtlarını tamamlar.
Ekran panosu mu, beyaz tahta mı?
Veri sistemde varsa ekran, yoksa beyaz tahta. Elle güncellenen bir ekran ya da sistemden okunabilecek bir sayıyı elle yazan bir tahta, ikisinin de zayıf tarafını taşır.
Beyaz tahtanın gücü, operatörün kendi eliyle yazmasıdır; saatlik panoda neden sütunu hâlâ en iyi tahtada çalışır. Ekranın gücü ise güncel kalmasıdır: iş emri ilerlemesi, geciken işler, açık duruşlar sistemden kendiliğinden gelir. Pek çok atölye ikisini birlikte kullanır: hat başında tahta, ustabaşı alanında ekran. Ekranın üç metreden okunması için dikkat edilecekler Canlı Üretim Panosu yazısında.
Sık yapılan hatalar
- Işığı kurup cevap kuralını yazmamak: kırmızı yanar, kimse gelmez, operatör düğmeye basmayı bırakır.
- Sarıyı cezalandırmak: yardım isteyen operatör sorgulanırsa sorunlar kırmızıya dönene kadar saklanır.
- Sinyali kayda geçirmemek: andon gürültü olur, veri olmaz.
- Çok renk, çok pano: sahada okunmaz; her pano bir soruya cevap vermelidir.
- Güncellenmeyen pano: geçen haftanın sayıları asılı kalırsa panoya kimse bakmaz.
- Bütün atölyeye birden kurmak: kurallar pilotta denenmeden yayılır, her hatta farklı uygulanır.
PakERP One'da sahanın görünür hâli
Andon ışık kulesi ve düğmesi bir donanımdır ve programın parçası değildir. PakERP One, görsel yönetimin veri tarafını ve sinyalin kaydını şu ekranlarla taşır:
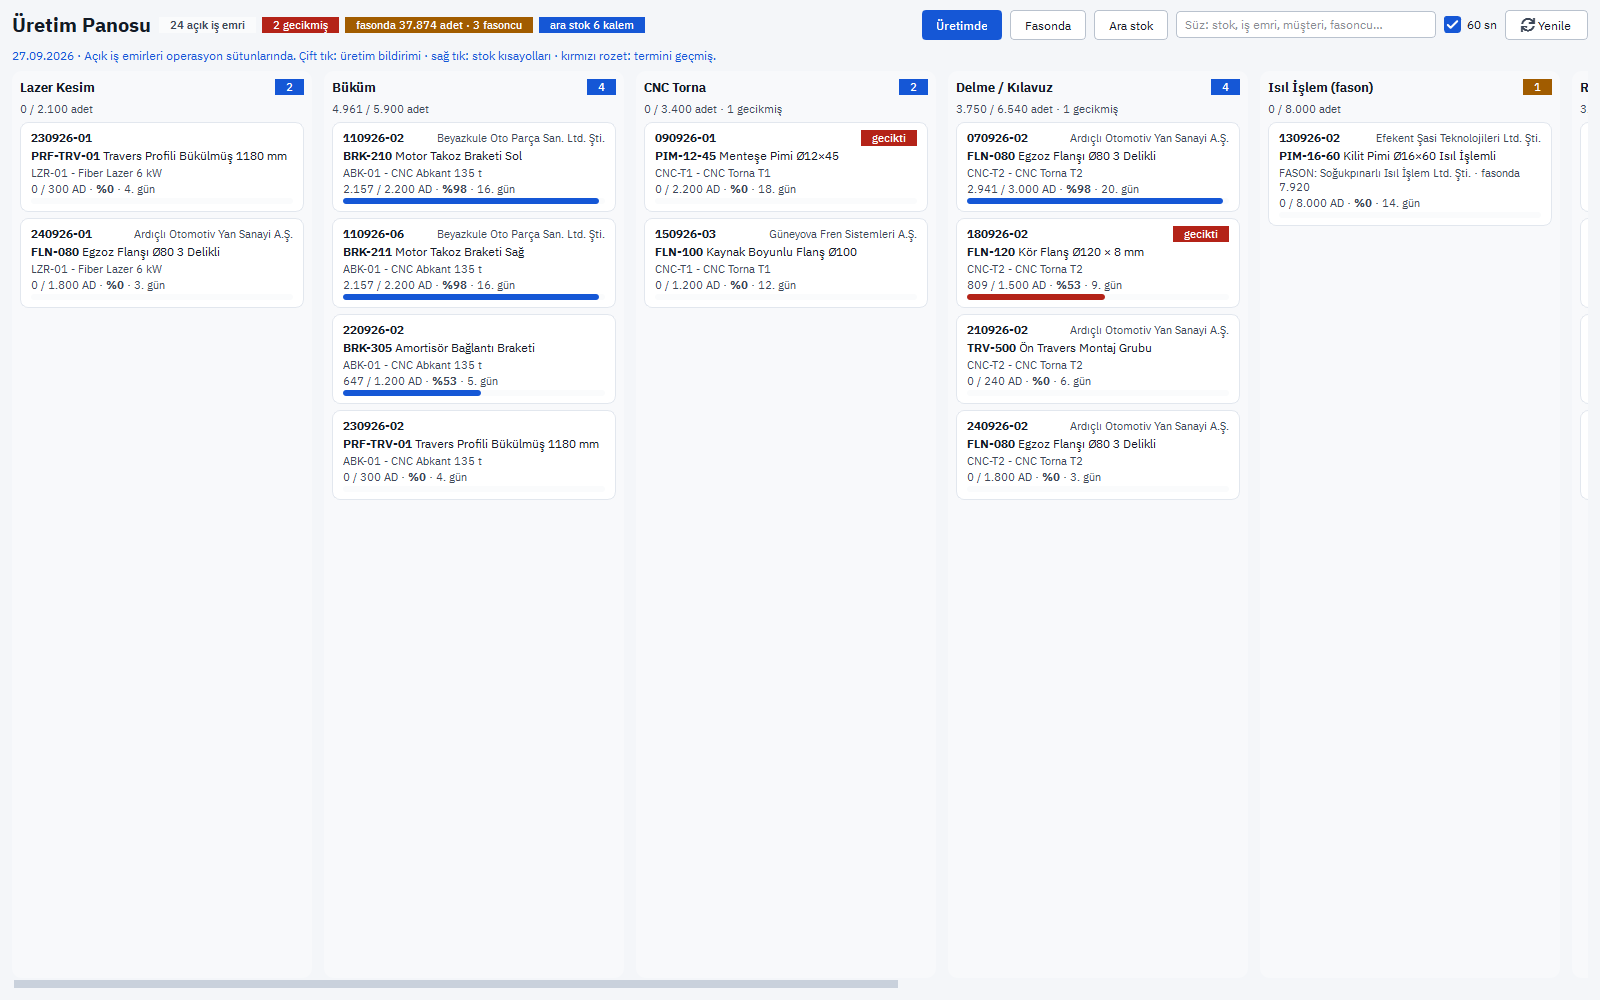
- Üretim Panosu (8120 İş Emirleri ekranından açılır): açık iş emirleri operasyon sütunlarında kart olarak durur; ilerleme, tezgah, müşteri, kaçıncı gün ve "gecikti" ya da "ACİL" rozeti görünür. "Fasonda" sekmesi fasoncudaki malzemeyi, "Ara stok" sekmesi yarı mamul bakiyesini gösterir. Pano kendiliğinden yenilenir; ustabaşı alanındaki bir ekranda açık bırakılabilir.
- 8129 Duruş Kayıtları: andon sinyalinin karşılığı olan duruş, nedeni, tezgahı, başlangıç ve bitişiyle kaydedilir; tablette Android "PakERP One Üretim" uygulamasından girilir.
- 8164 Fire ve Duruş Nedenleri: neden listesi renklerin anlamına göre gruplanır.
- Raporlar ▾: "Duruş Analizi (neden / istasyon / iş emri)" hangi tezgahın en çok durduğunu ve en sık nedeni verir.
Makine durduğunda duruşun kendiliğinden kaydedilmesi gibi makineden sinyal alan çözümler, fabrikada keşif sonrası ayrıca planlanır.