Üretim takip programı seçerken önce operasyon bazında iş emri, iyi ve fire adetin ayrı girildiği üretim bildirimi, duruş kaydı, fason takibi ve stokla lot bağı aranmalıdır. Verinin sahadan, işi yapan kişi tarafından tablet ya da barkodla girilebilmesi gerekir. Program kendi parçalarınızla en az bir hafta denenmeli; kullanıcı başı ücret ve verinin dışa alınıp alınamayacağı baştan sorulmalıdır.
Sabah toplantısında üretim müdürü soruyor: dün üç numaralı preste kaç parça çıktı? Vardiya amiri defterine bakıp bir sayı söylüyor, planlamacı Excel'den başka bir sayı okuyor, depo sorumlusu sayımdan üçüncü bir sayı buluyor. Kimse yalan söylemiyor. Her biri farklı bir anda, farklı bir kağıda bakıyor.
Üretim takip programı bu farkı kapatmak için alınır. Ama bu adla satılan ürünler birbirine pek benzemez: kimi yalnız makine sayacı okur, kimi iş emri listesi tutar, kimi stok ve muhasebeyle birlikte gelir. Görüşmeye girmeden önce neyin takip edileceğini netleştirmek, yanlış programa aylar harcamaktan ucuzdur. Kavramın genel çerçevesi üretim takibi rehberinde var; aşağıdaki liste seçim masası için.
 Tam boyut
İçindekiler
- Üretim takip programı neyi takip etmeli?
- Olmazsa olmaz özellikler: kontrol listesi
- Excel, ayrı program ya da ERP modülü: hangisi uygun?
- Veri sahadan nasıl girilmeli?
- Seçerken hangi sorular sorulmalı?
- Deneme süresinde neye bakılmalı?
- Sık yapılan hatalar
- PakERP One'da üretim takibi
- Sık sorulan sorular
Üretim takip programı neyi takip etmeli?
En az dört şeyi: hangi iş emri hangi makinede çalıştı, ne kadar iyi ve fire çıktı, iş ne kadar sürdü ve parça şu an nerede bekliyor. Bunlardan biri eksikse program bir sayaçtan ya da yapılacaklar listesinden öteye geçmez.
Sahada bu sorular şu kayıtlara dönüşür:
- İş emri: hangi parça, kaç adet, hangi operasyon, hangi termin.
- Üretim bildirimi: iyi adet, fire adet, fire nedeni, operatör, vardiya, başlangıç ve bitiş saati.
- Duruş: makine neden durdu, ne kadar durdu.
- Yer: parça kesimde mi, ısıl işlem için fasoncuda mı, montaj önünde ara stokta mı?
- Malzeme: parça hangi rulodan, hangi lottan üretildi.
Son madde çoğu zaman unutulur. Müşteri şikayeti geldiğinde ilk sorulan ise o partinin hangi hammaddeden çıktığıdır. Üretim kaydı ile stok kaydı ayrı yerde tutulursa bu bağ kurulamaz. İş emrinin kendisini izlemek için aranacak özellikler iş emri takip programı yazısında ayrıca var.
Olmazsa olmaz özellikler: kontrol listesi
Aşağıdaki tablo görüşmede satır satır sorulabilir. "Var" cevabı yetmez; her satırın ekranda, sizin parçanızla gösterilmesini isteyin.
| Özellik | Neden gerekli? | Nasıl sınanır? |
|---|---|---|
| Operasyon bazında iş emri | Kesme bitti, büküm bekliyor bilgisi görünür | Üç operasyonlu bir parça açtırıp her adımı ayrı izleyin |
| İyi ve fire ayrı bildirim | Fire oranı ancak böyle hesaplanır | Bir bildirimde fire nedeni seçtirin |
| Sahadan giriş (tablet, barkod, QR) | Veri vardiya sonunda değil, iş bitince girer | Operatör gözüyle bir bildirim girin |
| Duruş kaydı ve neden listesi | Kayıp zamanın nereye gittiği görülür | Bir arıza ve bir kalıp değişimi girin |
| Fason takibi | Fasoncudaki yarı mamul kaybolmaz | Bir parçayı fasona gönderip geri alın |
| Stok ve lot bağı | Mamul stoğa girer, hammadde lottan düşer | Bildirimden sonra stok ekstresine bakın |
| Pano ya da gruplu liste | Sabah toplantısı tek ekrandan yapılır | Geciken işin nasıl işaretlendiğine bakın |
| Rapor ve dışa aktarım | Müşteriye ve yönetime veri verilir | Bir raporu PDF ve Excel alın |
| Kullanıcı ve yetki | Operatör yalnız kendi işini görür | Kısıtlı bir kullanıcıyla girin |
Üretim takibine geçen atölyelerde ilk haftalarda kağıt form ile program yan yana yürür. Kağıdın hangi gün bırakılacağı baştan bir tarihle belirlenmezse iki kayıt aylarca birlikte tutulur ve hiçbirine tam güvenilmez.
Excel, ayrı program ya da ERP modülü: hangisi uygun?
Tek makineli bir atölyede Excel bir süre idare eder; birden fazla operasyon, fason ve lot varsa üretim takibinin stok ve satışla aynı veritabanında olması gerekir. Ara seçenekler bu ikisinin arasında durur.
| Seçenek | Artısı | Eksisi |
|---|---|---|
| Excel tablosu | Hemen başlanır, herkes bilir | Aynı anda tek kişi yazar, formül bozulur, geçmiş kaybolur, stokla bağ yok |
| Ön muhasebe programının stok bölümü | Fatura ve cari ile aynı yerde | İş emri, operasyon, fire ve duruş genelde yok |
| Ayrı küçük üretim takip programı | Sahaya özel, ekranlar sade | Stok ve sevkiyat başka programda kalır, veri iki kez girilir |
| ERP içinde üretim modülü | Sipariş, stok, lot, fason ve maliyet tek kayıtta | Başlarken ürün ağacı ve operasyon tanımı gerekir |
Ayrı program seçen firmaların en sık yaşadığı sorun aktarımdır. Üretimde bitmiş görünen parça stok programına akşam elle girilir; o işi yapan kişi izindeyse depo iki gün geriden gelir. ERP modülünde bu adım yoktur, karşılığında başta tanım işi yapılır: hangi parça hangi operasyonlardan geçiyor, hangi malzemeyi tüketiyor. Bu tanımın nasıl kurulduğu rota ve operasyon tanımı yazısında anlatılıyor.
Veri sahadan nasıl girilmeli?
Veriyi işi yapan kişi, iş biter bitmez girmeli. Vardiya sonunda hafızadan yazılan sayı yuvarlanır; ertesi gün ofiste girilen sayı ise çoğu zaman tahmindir.
Sahada en çok tutan yöntemler şunlar:
- İş emri formunda barkod ya da QR: operatör formu okutur, numara elle yazılmaz, yanlış işe bildirim girilmez.
- Tezgah başında tablet: birkaç makineye bir tablet yeter; operatör adet, fire ve nedeni seçer.
- Ortak bildirim noktası: vardiya amirinin masasında tek bilgisayar. Küçük atölyede iş görür ama sıra bekletir.
- Makineden otomatik sayım: sayaç ya da sensör adet ve duruş verir; fire nedenini yine insan seçer.
Hangi yöntem seçilirse seçilsin, bildirim ekranı kısa olmalı. Operatöre on alan doldurtan ekran birkaç hafta içinde boş geçilmeye başlar. Bildirimin içeriği ve sık hataları üretim bildirimi rehberinde ayrıntılı.
Seçerken hangi sorular sorulmalı?
Satıcıya ya da geliştiriciye şu yedi soruyu yazılı sorun; cevapları yan yana koyunca fark kendiliğinden görünür.
- Kendi parçalarımızdan biriyle, kendi operasyon sıramızla deneyebilir miyiz?
- Parça fasona gidip geri geldiğinde iş emri ilerlemesi kendiliğinden güncelleniyor mu?
- Bildirim girilince stok ve hammadde lotu aynı anda değişiyor mu, yoksa ayrı bir aktarım mı gerekiyor?
- Operatör sayısı arttıkça kullanıcı başına ücret artıyor mu?
- Veriyi Excel'e ya da veritabanı yedeğine alabiliyor muyuz; programı bırakırsak veri bizde kalıyor mu?
- Güncellemeyi kim yapıyor, güncelleme sırasında üretim kaydı duruyor mu?
- Destek ne kadar sürede cevap veriyor, ücreti nasıl hesaplanıyor?
Dördüncü ve beşinci soru genelde atlanır. Oysa üç yıl sonra programdan çıkmak istendiğinde en çok sorun buradan çıkar.
Deneme süresinde neye bakılmalı?
Bir haftalık gerçek deneme, on sunumdan fazlasını gösterir. Deneme için tek bir ürün ailesi seçin; en az iki operasyonu ve mümkünse bir fason adımı olsun.
- İş emrini planlamacı açsın, bildirimi operatör girsin, stoğu depo sorumlusu kontrol etsin.
- Hafta sonunda programdaki üretilen adet depodaki sayımla karşılaştırılsın.
- Fire nedenleri listesi ilk gün değil, üçüncü gün gözden geçirilsin; sahadan gelen nedenler listeye eklensin.
- Sabah toplantısı bir gün yalnız programdaki ekrandan yapılsın. Kağıt istenirse eksik olan şey not edilsin.
Hafta bitince operatöre, planlamacıya ve depo sorumlusuna ayrı ayrı aynı soruyu sorun: programa yazdığınız bilgi geri size bir işe yaradı mı? Operatör "yalnız veri girdim" diyorsa ekran ona hiçbir şey göstermiyor demektir. Kendi iş listesini, kalan adedini ya da bir sonraki işini görebildiği bir program sahada çok daha uzun yaşar.
Sık yapılan hatalar
- Önce rapor, sonra veri. Hangi raporların alınacağı uzun uzun tartışılır, bildirimi kimin gireceği hiç konuşulmaz.
- Fazla ayrıntılı ilk kurulum. Her küçük adım ayrı operasyon olarak tanımlanır; operatör bildirim girmekten iş yapamaz.
- Fire nedeni "diğer". Listenin başına konan "diğer" seçeneği bir ay sonra kayıtları yutar, analiz yapılamaz.
- Kapatılmayan iş emirleri. Bitmiş işler açık kalır, pano gerçek yükü göstermez.
- Stok bağının sonraya bırakılması. "Önce üretimi oturtalım" denir, stok aylarca ayrı tutulur ve iki sayı hiç tutmaz.
- Tek kişiye bağlı sistem. Programı yalnız bir kişi bilir; o kişi ayrılınca kayıt da durur.
PakERP One'da üretim takibi
PakERP One'da üretim takibi ayrı bir program değil; stok, satış, fason ve maliyetle aynı veritabanında çalışan üretim modülüdür.
- 8107 Ürün Ağacı (Şema): operasyonlar, malzemeler ve fason adımları sürükle-bırak ile tek şemada tanımlanır.
- 8120 İş Emirleri: her operasyon ayrı iş emri numarası alır (GGAAYY-NN). Yeni iş emrinde mamul ve miktar yazılır, rotadaki iş emirleri birlikte açılır; formdaki QR kod sahada okutulur.
- 8121 Üretim Bildirimleri: iyi ve fire adet, fire nedeni, operatör, vardiya, başla ve bitir saati. Adet yazılınca tüketilecek hammadde için en eski lot (FIFO) önerilir.
- Android "PakERP One Üretim" uygulaması: tablette iş emri QR'ı okutulur, bildirim ve duruş sahada girilir.
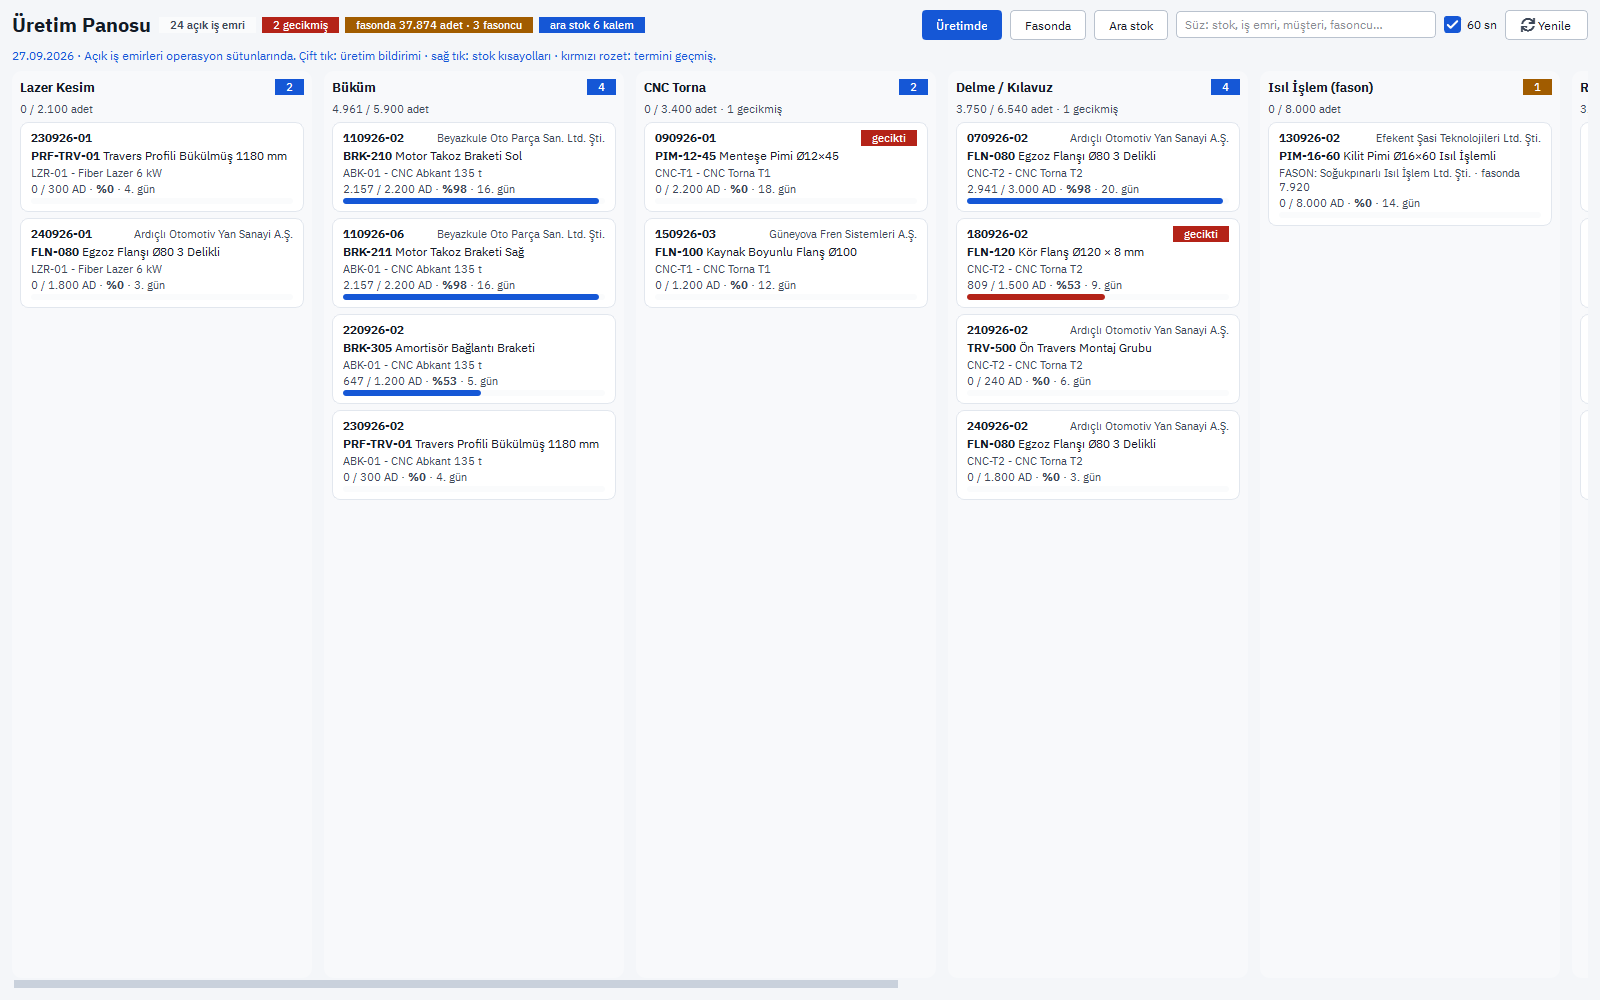
- Üretim Panosu: 8120'den açılır; Üretimde, Fasonda ve Ara stok sekmeleri.
- 8129 Duruş Kayıtları ve 8164 Fire ve Duruş Nedenleri.
- 8135 İzlenebilirlik: lot ya da iş emri numarası yazılır, hammaddeden sevkiyata şema açılır.
Program ve bulut sunucu ücretsizdir; kullanıcı sınırı olmadığı için her operatöre ayrı kullanıcı açılabilir. Makineden otomatik veri toplama ise fabrikada keşif sonrası ayrıca fiyatlandırılır. Modülün tamamı üretim modülü sayfasında.