KOBİ için Endüstri 4.0'a başlamanın yolu robot ya da sensör almak değil, önce üretimin temel verisini güvenilir hale getirmektir: her iş emrinin, üretim adedinin, firenin, duruşun ve lotun sistemde anında ve doğru kaydı. Bu temel kurulduktan sonra en çok kayıp yaşanan makineden başlayarak otomatik veri toplama, canlı pano ve analiz adım adım eklenir. Küçük ve ölçülebilir bir pilot, büyük ve pahalı bir projeden daha çok sonuç verir.
Endüstri 4.0 denince çoğu firma sahibinin aklına fuarlarda gördüğü robot kollar, karanlıkta çalışan hatlar ve dev ekranlar gelir. Sonra kendi atölyesine bakar: iş emirleri kâğıtta, stok Excel'de, üretim adedi vardiya sonunda deftere yazılıyor. Aradaki mesafe o kadar büyük görünür ki konu "bizim ölçeğimize göre değil" diye kapanır.
Oysa Endüstri 4.0'ın özü makine değil, bilgidir: sahada olanın, karar verecek kişiye gecikmeden ve doğru ulaşması. Bu bakışla bakınca on beş makineli bir atölyenin de atabileceği somut ve ucuz ilk adımlar vardır. Önemli olan sırayı doğru kurmaktır.
 Tam boyut
İçindekiler
Endüstri 4.0 nedir, KOBİ için ne anlama gelir?
Endüstri 4.0, makinelerin, yazılımların ve insanların birbirine bağlandığı, üretim verisinin anlık toplanıp karar için kullanıldığı üretim anlayışıdır. KOBİ için pratik anlamı şudur: sahadaki bilgi kâğıttan ve hafızadan çıkıp tek bir sisteme, dakikalar içinde girer.
Bu tanımın üç parçası vardır. Kayıt: ne üretildi, ne harcandı, ne durdu bilgisi sisteme girer. Bağlantı: bu bilgi satışla, stokla, maliyetle aynı yerde durur. Kullanım: birileri bu bilgiye bakıp karar verir. Pek çok projede ilk iki parça kurulur ama üçüncüsü unutulur; veri toplanır, ekranlar yanar, kararlar yine tahminle verilir.
ERP ile üretim yürütme sistemlerinin bu yapıdaki yeri için ERP ile MES farkı rehberine bakabilirsiniz.
Firmanız hangi basamakta?
Üretim firmaları veri açısından beş basamakta düşünülebilir. Her basamak bir öncekinin üzerine kurulur; basamak atlamak çoğu zaman geri dönmekle sonuçlanır.
| Basamak | Bugünkü durum | Sonraki adım |
|---|---|---|
| 0. Kâğıt ve Excel | İş emri kâğıtta, stok dosyada, üretim defterde | İş emri, ürün ağacı ve stoku tek sisteme almak |
| 1. Temel ERP | Sipariş, stok, iş emri sistemde; üretim gün sonunda toplu giriliyor | Sahadan anlık bildirim |
| 2. Anlık bildirim | Operatör tablet ya da terminalden adet, fire, duruş giriyor | Darboğaz makinelerden otomatik veri |
| 3. Makineden veri | Sayaç, çalışma ve duruş sinyali kendiliğinden geliyor | Canlı pano, OEE, uyarı kuralları |
| 4. Analiz ve öngörü | Veri geçmişi birikmiş, eğilimler okunuyor | Bakım zamanı, kalite sapması, enerji tahmini |
Türkiye'deki KOBİ'lerin önemli kısmı 0 ile 1 arasındadır. Bu bir eksiklik değil, başlangıç noktasıdır; 1. basamağı sağlam kuran firma sonraki basamaklara çok daha az maliyetle çıkar.
Makineden otomatik veri almaya başlayan firmalarda ilk hafta genellikle aynı gözlemle geçer: elle tutulan kayıtlarda hiç görünmeyen, birkaç dakikalık ama gün içinde onlarca kez tekrar eden kısa duruşlar ortaya çıkar. İyileştirme çoğu zaman büyük arızalardan değil, bu küçük duruşlardan başlar.
İlk 90 gün için yol haritası nasıl olmalı?
İlk 90 günün hedefi temel veriyi güvenilir hale getirmek ve tek bir makinede otomatik veriyi denemektir. Aşağıdaki sıra, küçük bir ekip ve sınırlı bütçeyle uygulanabilir.
- 1. ve 2. hafta, envanter: ürün ağaçları, operasyonlar, makineler ve stok kartları gözden geçirilir; kullanılmayanlar ayıklanır.
- 3. ve 4. hafta, iş emri sistemde: bütün iş emirleri sistemden açılır ve basılır; kâğıt form yalnız sistem çıktısıdır.
- 5. ile 8. hafta, anlık bildirim: operatörler iş emrini okutup adet, fire ve duruşu işin sonunda girer; neden listesi sahayla birlikte sadeleştirilir.
- 9. ve 10. hafta, sabah raporu: günlük üretim, duruş ve geciken sipariş raporu her sabah toplantıda kullanılır.
- 11. ile 13. hafta, pilot makine: en çok kayıp yaşanan makineye sayaç ya da sinyal bağlanır; elle girilen veri ile otomatik veri karşılaştırılır.
Beşinci adımdaki karşılaştırma çoğu firmada aydınlatıcıdır: otomatik veri, elle yazılmayan kısa duruşları ve gerçek çevrim süresini ortaya çıkarır. Sahadan bildirimin nasıl kurulacağı için üretim bildirimi rehberine bakabilirsiniz.
Hangi makineden başlanmalı?
Darboğaz makineden başlanmalıdır: fabrikanın çıktısını sınırlayan, önünde iş biriken ve bir saatlik kaybı bütün hattı etkileyen makineden. Orada kazanılan her dakika doğrudan satılabilir üretime döner.
Pilot makineyi seçerken üç soru sorulur. Bu makinenin önünde düzenli olarak iş bekliyor mu? Duruş ve ayar süreleri hakkında tahmin dışında bilgi var mı? Operatörü yeni bir düzene açık mı? Üç sorunun cevabı da evet olan makine, pilotun başarılı olma ihtimalinin en yüksek olduğu yerdir. En eski ya da en sorunlu makineyi seçmek cazip gelir, ama orada çıkan teknik güçlükler projenin tamamına gölge düşürebilir.
Pilotun başarısı nasıl ölçülür?
Pilot başlamadan önce bir veya iki ölçü seçilir ve mevcut değeri kayda alınır: örneğin makinenin haftalık çalışma saati ya da vardiya başına ortalama duruş süresi. Örnek: pilot öncesi dört haftada pres vardiya başına ortalama 95 dakika durmuşsa, hedef bu süreyi üç ay içinde belirli bir oranda düşürmek olabilir (rakamlar örnektir). Üç ay sonunda aynı ölçü yeniden alınır. Sonuç iyiyse ikinci makineye geçilir, değilse neden olmadığı konuşulur; iki durumda da karar tahmine değil veriye dayanır.
Darboğazı veriyle bulmanın yolları için darboğaz makine rehberine, makine performansının ölçüsü için OEE rehberine bakabilirsiniz.
Makineden veri nasıl alınır?
Üç yolla: makinenin kendi kontrol ünitesinden (PLC ya da CNC), makineye eklenen bir sensör ya da sayaçtan, ya da operatörün girdiği bilgiden. Çoğu fabrikada üçü birlikte kullanılır.
- Kontrol ünitesinden okuma: yeni CNC tezgâhlar ve PLC'li makineler çevrim sayısını, çalışma durumunu ve alarmları dışarı verebilir. En zengin veri budur, ama her makinede aynı yöntem çalışmaz.
- Sensör ve sayaç: eski prese bir endüktif sensör, motora bir akım ölçer eklenerek strok sayısı ve çalışma ile duruş zamanı alınabilir. Makinenin yaşından bağımsızdır.
- Operatör girişi: duruşun nedeni, fire türü, kalite gözlemi gibi makinenin bilemeyeceği bilgiler için gereklidir. Otomatik veri "makine durdu" der, operatör "kalıp ayarı" diye neden seçer.
Hangi yolun hangi makinede uygun olduğu, makinenin markasına, yaşına ve elektrik panosuna bakılarak yerinde belirlenir. Bu yüzden veri toplama projeleri masa başında değil, fabrikada yapılan bir keşifle başlar.
Destek ve finansman için nereye bakılır?
KOSGEB ve kalkınma ajansları dönem dönem üretim firmalarının yazılım, donanım ve danışmanlık yatırımlarına yönelik destek programları açar. Programların kapsamı, oranları ve başvuru tarihleri değiştiği için güncel çağrılar ilgili kurumun sayfasından takip edilmelidir.
Destek başvurusunda en çok işe yarayan belge, yukarıdaki basamak tablosuna benzer bir mevcut durum ve hedef tanımıdır: bugün neyi elle yapıyorsunuz, yatırımdan sonra neyi ölçebileceksiniz? Somut ve ölçülebilir hedefi olan başvuru, genel ifadelerle yazılmış bir başvurudan daha kolay değerlendirilir.
Destek beklentisi projenin takvimini belirlememelidir. Temel verinin sisteme alınması, iş emrinin sistemden basılması ve sahadan anlık bildirim gibi ilk adımlar çoğu zaman büyük bir yatırım gerektirmez; bunları destek çağrısını beklemeden başlatan firma, başvuru zamanı geldiğinde elinde ölçülmüş bir mevcut durumla başvurur.
Sık yapılan hatalar
- Donanımla başlamak. Sensör ve ekran alınır, ama iş emri ve ürün ağacı düzeni olmadığı için gelen sayılar hiçbir işe bağlanamaz.
- Bütün makineleri aynı anda bağlamak. Tek makinede öğrenilecek dersler yirmi makinede aynı anda yaşanır; proje dağılır.
- Operatörü dışarıda bırakmak. Tabletin ve neden listesinin sahayla birlikte tasarlanmadığı sistemde veri eksik ve yanlış girilir.
- Ölçüyü baştan koymamak. "Duruşu yüzde kaç azaltacağız?" sorusu baştan sorulmazsa üç ay sonra projenin işe yarayıp yaramadığı tartışılır.
- Veriye kimsenin bakmaması. Her sabah hangi ekrana kimin bakacağı ve hangi eşikte ne yapılacağı belirlenmeden toplanan veri yalnız yer kaplar.
PakERP One ile ilk basamaklar
PakERP One, yukarıdaki tablonun 1. ve 2. basamağını kurmak için gereken her şeyi tek sistemde verir; program ve Android üretim uygulaması ücretsizdir.
- Tek veritabanı: satış, satınalma, stok, üretim, fason, finans ve muhasebe aynı yerde; bulut sunucu üzerinden çalışır, her firmanın ayrı veritabanı vardır.
- 8107 Ürün Ağacı (Şema) ve 8120 İş Emirleri: ürün ağacı sürükle-bırak şemada kurulur, her operasyon ayrı iş emri olur ve iş emri formunda QR kod basılır.
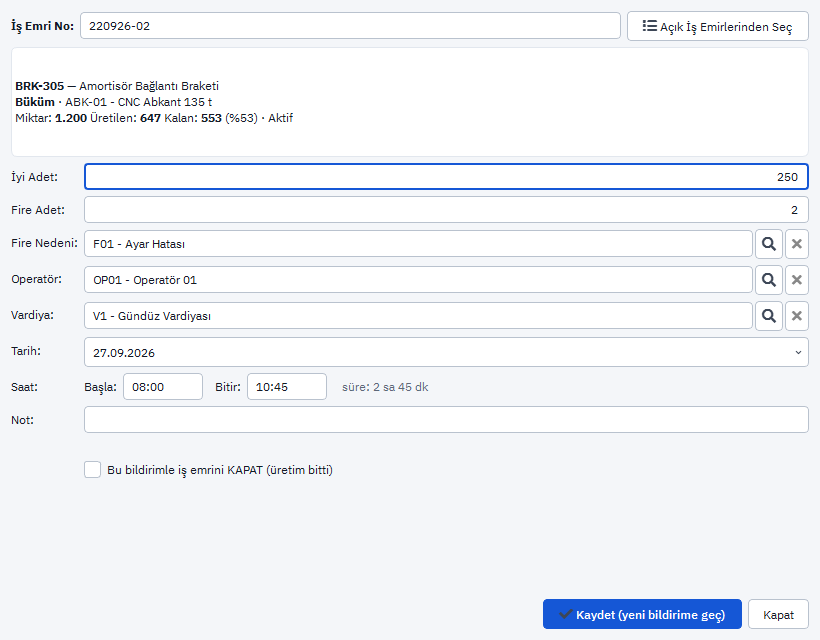
- PakERP One Üretim (Android): operatör tablette QR'ı okutur; iyi ve fire adet, fire nedeni, vardiya, başlama ve bitiş saati ile duruşları girer, tüketilen hammadde lotunu seçer ya da etiketten okutur.
- Üretim Panosu ve kayıtlı raporlar: açık iş emirleri, fasonda ve ara stokta ne olduğu, günlük üretim, duruş ve fire analizi.
- 8135 İzlenebilirlik: lot numarasından hammadde alışına ve müşteri sevkiyatına kadar canlı şema.
3. basamak, yani makineden otomatik sayaç, çalışma ve duruş sinyali almak ayrı bir hizmettir: Üretimden Veri Toplama fabrikada keşif yapıldıktan sonra makine sayısına ve bağlantı yöntemine göre fiyatlandırılır ve toplanan veri doğrudan PakERP One'daki iş emirlerine bağlanır.