Kalibrasyon takibi, fabrikadaki her ölçü aletinin bir numarayla listelenmesi, her birine kalibrasyon ya da doğrulama periyodu verilmesi, sonuçların kabul kriterine göre değerlendirilip kaydedilmesi ve aletin üzerinde durumunun etiketle gösterilmesidir. ISO 9001 ölçümlerin ulusal ya da uluslararası standartlara izlenebilir olmasını ve aletin hatalı çıkması halinde daha önceki ölçümlerin geçerliliğinin değerlendirilmesini ister. Bu son adım, takibin en çok ihmal edilen kısmıdır.
Denetçi tezgah başındaki kumpası eline alır ve sorar: «Bunun kalibrasyonu ne zaman?» Etiket silinmiş, kalite odasındaki listede o numara yok. Bu sahne denetimlerde o kadar sık yaşanır ki çoğu fabrika kalibrasyonu bir etiket işi sanır.
Asıl soru ise denetçinin sormadığı sorudur: bu kumpas altı aydır 0,03 mm fazla ölçüyorsa, o altı ayda hangi lotlar onunla kabul edildi? Kalibrasyon takibinin değeri, bu soruya bir saatte cevap verebilmektir.
 Tam boyut
İçindekiler
- Kalibrasyon nedir, doğrulamadan farkı ne?
- ISO 9001 ve IATF 16949 kalibrasyon için ne ister?
- Kalibrasyon planı nasıl hazırlanır?
- Kalibrasyon periyodu nasıl belirlenir?
- Kalibrasyonda hatalı çıkan alet için ne yapılır?
- Kalibrasyon etiketi ve sahadaki düzen nasıl olmalı?
- İç doğrulama nasıl yapılır? Kumpas örneği
- Kalibrasyon takibi kontrol listesi
- PakERP One kalibrasyon takibine nasıl destek olur?
- Sık sorulan sorular
Kalibrasyon nedir, doğrulamadan farkı ne?
Kalibrasyon, ölçü aletinin gösterdiği değeri bilinen bir referansla karşılaştırıp sapmayı belirlemektir. Doğrulama ise aletin belirlenmiş bir kabul kriterini karşılayıp karşılamadığına karar vermektir. Kalibrasyon bir sayı üretir, doğrulama bir karar.
Akredite bir laboratuvardan gelen kalibrasyon sertifikası çoğu zaman yalnızca ölçüm sonuçlarını ve belirsizliği verir; «uygun» demez. Uygunluk kararı, sizin kabul kriterinize göre sizin tarafınızdan verilir. Sertifikayı okumadan dosyalamak, kalibrasyon yapılmış ama doğrulanmamış bir alet demektir.
Bazı aletler dış laboratuvara gönderilmez; örneğin geçer-geçmez tampon mastarlar, kontrol fikstürleri ya da tork anahtarları içeride, kalibrasyonlu bir referansla doğrulanabilir. Bu durumda doğrulama yöntemi yazılı olmalı ve kullanılan referansın kendisi izlenebilir biçimde kalibre edilmiş olmalıdır.
ISO 9001 ve IATF 16949 kalibrasyon için ne ister?
ISO 9001'in 7.1.5 maddesi, izleme ve ölçme kaynaklarının amaca uygun olmasını ve ölçüm izlenebilirliği gerekiyorsa aletlerin belirli aralıklarla ya da kullanımdan önce, ulusal veya uluslararası standartlara izlenebilir referanslarla kalibre edilmesini ya da doğrulanmasını ister. Böyle bir standart yoksa kullanılan dayanak kayda geçirilir.
Aynı madde üç şey daha ister: aletin durumunun tanımlanabilmesi, ölçümü geçersiz kılacak ayar, hasar ve bozulmaya karşı korunması ve aletin amaca uygun olmadığı anlaşıldığında daha önceki ölçüm sonuçlarının geçerliliğinin değerlendirilip gereken eylemin alınması.
IATF 16949 bunun üzerine ek şartlar koyar: kontrol planında geçen tüm ölçü aletlerinin, çalışanlara ve müşteriye ait olanlar dahil, kayıt altında olması; kalibrasyonda şartname dışı çıkan aletle ölçülmüş ürün için risk değerlendirmesi yapılması ve şüpheli ürün sevk edildiyse müşterinin bilgilendirilmesi; dış kalibrasyon laboratuvarlarının ISO/IEC 17025'e göre akredite olması ve aletin akreditasyon kapsamında bulunması. Türkiye'de laboratuvar akreditasyonu TÜRKAK tarafından verilir. Diğer kalite kayıtlarıyla birlikte nasıl tutulacağı ISO 9001 kayıtları yazısında.
Kalibrasyon kayıtlarında en değerli bilgi, her sertifikadaki sapma değeridir; ama çoğu fabrika yalnızca «uygun» işaretini saklar. Sapmalar aletin satırına yıllar boyunca yazıldığında hangi aletin yavaş yavaş kaydığı görülür ve periyot veriye göre ayarlanır.
Kalibrasyon planı nasıl hazırlanır?
Plan, aletin kimliğini, nerede kullanıldığını, nasıl ve ne sıklıkla kalibre edileceğini ve kabul kriterini tek satırda gösteren bir listedir. Aşağıdaki sütunlar sahada yeterlidir:
| Sütun | Örnek | Neden gerekir |
|---|---|---|
| Alet no | KMP-014 | Aletin üzerine kazınır ya da etiketlenir; kayıtta bu numara geçer |
| Tür, ölçüm aralığı, çözünürlük | Dijital kumpas, 0-150 mm, 0,01 mm | Aletin hangi toleransı ölçebileceğini gösterir |
| Kullanım yeri | Pres 3 tezgah başı | Aleti bulmak ve etkilenen ürünü belirlemek için |
| Ölçtüğü özellikler | Braket boy ve delik konumu | Hatalı çıkarsa hangi parçalara bakılacağı |
| Yöntem | Dış laboratuvar / iç doğrulama | Kimin, hangi talimatla yapacağı |
| Periyot | 12 ay | Bir sonraki tarihin hesabı |
| Kabul kriteri | Her noktada en fazla ±0,02 mm sapma | Sertifikanın uygun ya da uygunsuz kararı |
| Son ve sonraki tarih | 12.03.2026 / 12.03.2027 | Gecikme takibi |
| Durum | Kullanımda / kalibrasyonda / hurda | Sahada kullanılabilirlik |
Kabul kriteri yazılırken aletin ölçeceği tolerans dikkate alınır. Yaygın pratik kural, aletin çözünürlüğünün ölçülen toleransın onda biri kadar ince olmasıdır; ±0,05 mm tolerans 0,01 mm çözünürlüklü kumpasla ölçülebilir, cetvelle ölçülemez.
Kalibrasyon periyodu nasıl belirlenir?
Standart bir periyot vermez; periyodu firma, aletin kullanım sıklığına, ortamına, geçmiş sonuçlarına ve ölçtüğü özelliğin önemine göre belirler. Başlangıç için çoğu fabrika 12 ay seçer ve geçmiş kayıtlar biriktikçe ayarlar.
- Kısaltma nedenleri: son kalibrasyonda sapmanın kabul sınırına yaklaşması, yoğun kullanım (vardiya başına yüzlerce ölçüm), kirli ya da titreşimli ortam, düşme ve darbe kaydı.
- Uzatma nedenleri: art arda birkaç kalibrasyonda sapmanın sınırın çok altında kalması, seyrek kullanım.
- Kullanım öncesi doğrulama: referans parça ya da ayar mastarıyla vardiya başı sıfır kontrolü. Periyodik kalibrasyonun yerini tutmaz ama iki kalibrasyon arasındaki riski azaltır.
İş yükü hesabı (temsili rakamlarla)
Orta ölçekli bir talaşlı imalat atölyesinde 60 kumpas ve mikrometre 12 ay, 25 mastar 6 ay, 8 tork anahtarı 6 ay periyotla izleniyor. Yıllık kalibrasyon sayısı: 60 + 25 × 2 + 8 × 2 = 126; ayda ortalama 10 ile 11 alet. Tarihler aynı aya yığılmışsa (örneğin hepsi denetim öncesi mart ayında yapılmışsa) o ay yedek alet bulmak zorlaşır; tarihleri aylara yaymak, hem laboratuvar sırasını hem de tezgahta aletsiz kalma riskini azaltır.
Kalibrasyonda hatalı çıkan alet için ne yapılır?
Alet derhal kullanımdan çekilir, etiketlenir ve son geçerli kalibrasyondan bu yana o aletle ölçülmüş ürünün etkilenip etkilenmediği değerlendirilir. Bu değerlendirme yazılı olmalıdır.
- Aleti ayırın: kırmızı etiket, «kullanılmaz» rafı.
- Sapmayı okuyun: sertifikada hangi ölçüm noktasında ne kadar sapma var? Örnek: KMP-014 kumpası 100 mm noktasında +0,03 mm gösteriyor, kabul kriteri ±0,02.
- Zaman aralığını belirleyin: son uygun kalibrasyon 12 Mart, uygunsuzluk 10 Eylül. Aradaki altı ay şüpheli dönemdir.
- Etkilenen ölçümleri bulun: kontrol planına göre KMP-014'ün ölçtüğü özellikler ve bu dönemde o tezgahta üretilen iş emirleri ile lotlar.
- Riski değerlendirin: 0,03 mm sapma, bu özelliğin toleransına göre önemli mi? Kayıtlı ölçüm değerleri 0,03 mm düzeltildiğinde tolerans dışına düşen var mı?
- Karar verin: stoktaki şüpheli lotlar yeniden ölçülür; sevk edilmişse ve risk varsa müşteri bilgilendirilir. Akış, uygunsuzluk ve 8D yazısındaki adımlarla aynıdır.
- Periyodu ve kullanım koşullarını gözden geçirin: alet neden kaydı? Düşme mi, aşınma mı, periyot mu uzun?
Bu adımların dördüncüsü, ölçümün hangi lotta kullanıldığı biliniyorsa dakikalar, bilinmiyorsa günler sürer. Lot ile iş emri arasındaki bağın nasıl kurulduğu lot takibi yazısında.
Kalibrasyon etiketi ve sahadaki düzen nasıl olmalı?
Etiket aletin üzerinde, okunabilir ve dayanıklı olmalıdır: alet no, son kalibrasyon tarihi, sonraki tarih ve yapan kişi ya da laboratuvar. Etiket sığmayan küçük aletlerde (tampon mastar, mikrometre ucu) alet numarası kazınır ve durum, aletin saklandığı kutu ya da pano üzerinde gösterilir.
Sahada kalibrasyon düzenini bozan üç şey vardır: kişisel aletler, ödünç aletler ve kayıp aletler. Operatörün evden getirdiği kumpasla yaptığı ölçüm kayıt dışıdır; IATF bu aletlerin de sisteme alınmasını ister. Ödünç verilen alet, kalite odasında zimmet listesiyle izlenir. Kaybolan aletin hangi ölçümlerde kullanıldığı ise ancak alet numarası ölçüm kaydına yazılıyorsa bulunabilir.
İç doğrulama nasıl yapılır? Kumpas örneği
İç doğrulama, kalibrasyonu geçerli referanslarla ve yazılı bir talimatla firma içinde yapılan kontroldür. Dijital kumpas için yaygın bir talimat şöyle ilerler:
- Hazırlık: kumpas ve mastar blokları aynı ortamda bir süre bekletilir, çeneler temizlenir, sıfır ayarı kontrol edilir.
- Dış ölçüm: ölçüm aralığına yayılmış üç dört noktada mastar bloklarıyla ölçülür; örneğin 0-150 mm kumpasta 10, 50, 100 ve 150 mm civarı.
- İç ve derinlik ölçümü: ayar halkası ya da uygun bir referansla iç çeneler, mastar bloğu üzerinde derinlik çubuğu denenir.
- Değerlendirme: her noktadaki fark kabul kriteriyle karşılaştırılır; tek bir nokta kriter dışındaysa alet uygunsuzdur.
- Kayıt: alet no, kullanılan referansların numarası, her noktanın sonucu, karar, tarih ve yapan kişi.
İç doğrulamanın değeri, kullanılan referansın güvenilirliğine bağlıdır. Mastar blokları ve ayar halkaları akredite laboratuvarda kalibre edilmiş olmalı, sertifikaları dosyada bulunmalıdır. Doğrulamayı yapan kişinin eğitimi de kayıt altına alınır; denetçi çoğu zaman bu kişiyi sorar.
Hangi aletlerin içeride, hangilerinin dışarıda kalibre edileceği karar konusudur. Basit ve çok sayıdaki aletler (kumpas, mikrometre, geçer-geçmez mastar) içeride doğrulanabilir; koordinat ölçme makinesi, sertlik ölçer ve tork test cihazı gibi aletler genellikle dış laboratuvara ya da üreticinin servisine bırakılır.
Kalibrasyon takibi kontrol listesi
- Kontrol planındaki her ölçüm için kullanılan alet numarası belli mi?
- Listedeki her alet sahada bulunabiliyor mu, sahadaki her alet listede var mı?
- Her aletin kabul kriteri yazılı mı, son sertifika bu kritere göre değerlendirilmiş mi?
- Dış laboratuvarın akreditasyon belgesi ve kapsamı dosyada mı?
- Gecikmiş kalibrasyon var mı, varsa alet kullanımdan çekilmiş mi?
- Son bir yılda uygunsuz çıkan aletler için etki değerlendirmesi yazılmış mı?
- İç doğrulamada kullanılan referans aletlerin (mastar bloğu, ayar halkası) kendi kalibrasyonu geçerli mi?
PakERP One kalibrasyon takibine nasıl destek olur?
PakERP One'da kalibrasyon modülü yoktur; kalibrasyon planı ve sertifikalar mevcut doküman sisteminizde ya da bir Excel listesinde kalır. Programın katkısı, aletin uygunsuz çıktığı durumda etkilenen lotları ve iş emirlerini hızla bulmaktır.
- 8128 Kalite Kontrol: her muayene kaydında tarih, stok, lot, iş emri ve kontrol eden kişi tutulur. Notlar alanına kullanılan alet numarası yazılırsa, şüpheli dönemde o aletle yapılan muayeneler listeden süzülür.
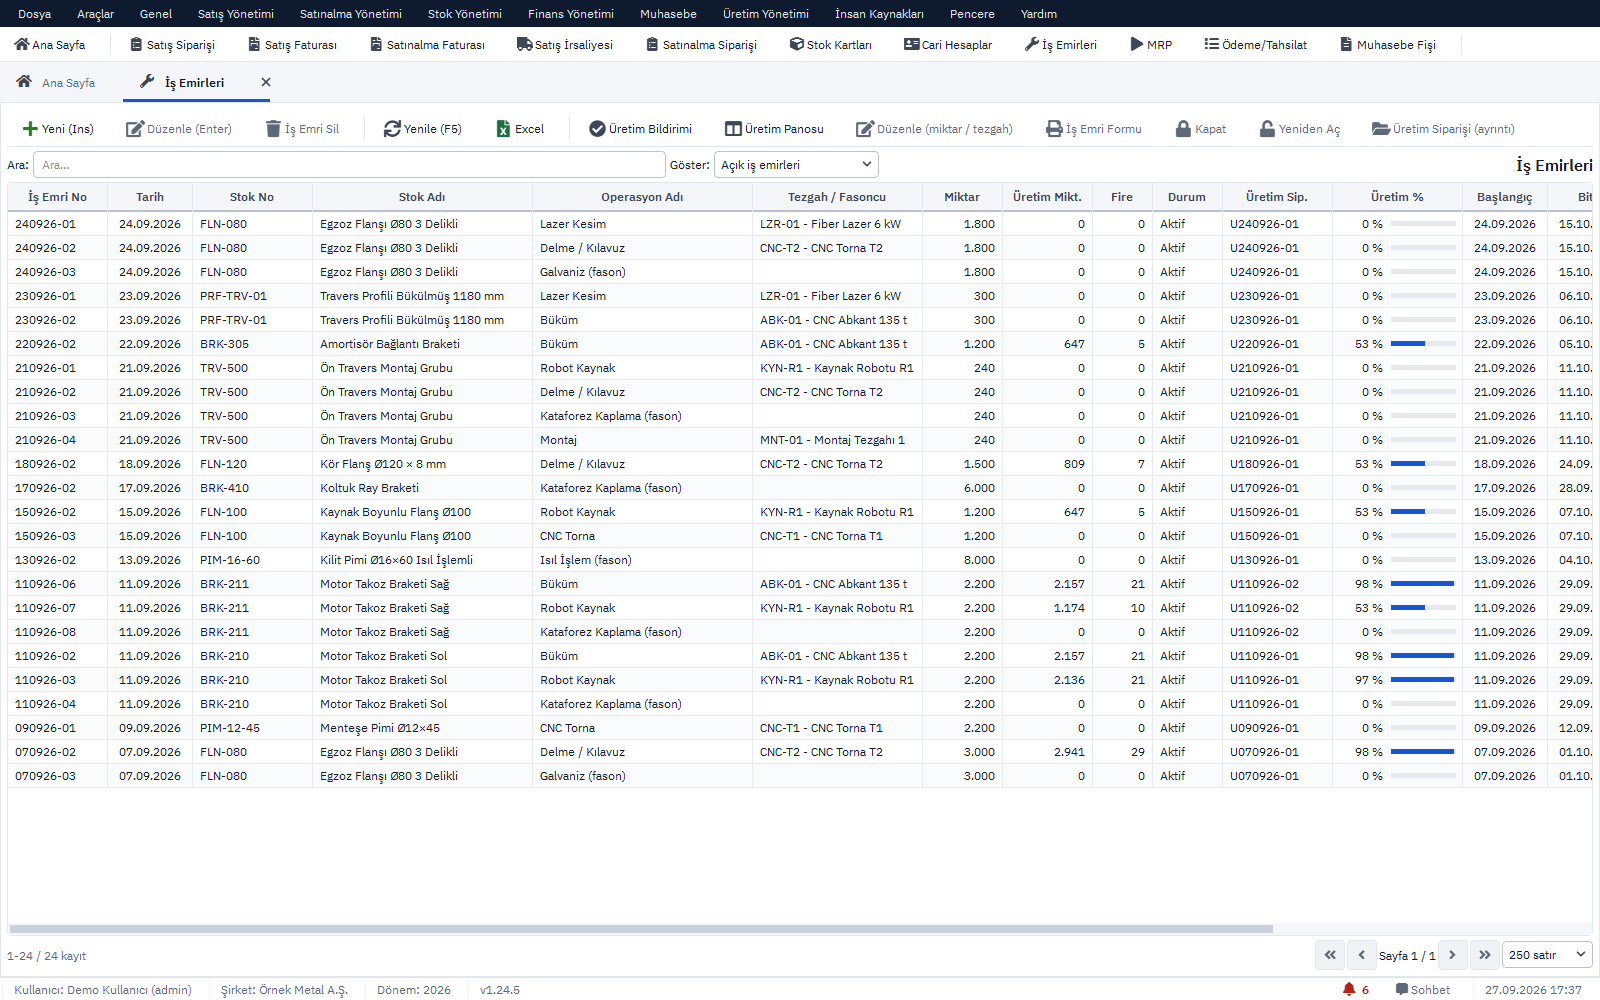
- 8120 İş Emirleri: belirli bir tarih aralığında belirli tezgahta açılan iş emirleri ve çıktı lotları listelenir; lot no iş emri numarasıdır.
- 8135 İzlenebilirlik: şüpheli lotun hangi müşteriye, hangi irsaliyeyle sevk edildiği soy ağacında görülür; stokta kalan miktar ayrılır.
- Lot durumu: yeniden ölçülene kadar şüpheli lotlar karantinaya ya da blokeye alınır; bu durumdaki lot sevk edilmez.
- Raporlar ▾ ve Excel: etkilenen iş emri ve lot listesi değerlendirme raporuna eklenmek üzere dışa aktarılır.
Program ücretsizdir. Lot ve stok ekranları stok modülü sayfasında.